






 Login
 Blog
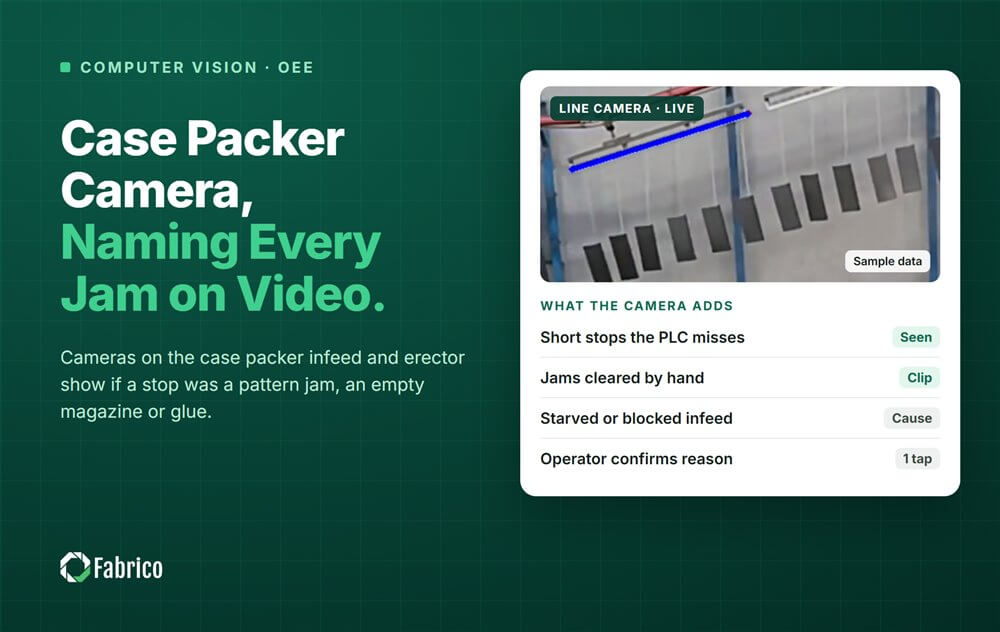
Câmera na encaixotadora: cada travamento com nome, em vídeo

Principais pontos
- Muitas encaixotadoras lançam travamentos diferentes sob um único código de falha, e a falta de alimentação e o bloqueio como "aguardando".
- Duas vistas de câmera fazem a maior parte do trabalho: as raias de entrada e a formadora de caixas com o magazine de chapas.
- Raias vazias significam falta de alimentação. Raias cheias e encaixotadora parada significam uma parada própria.
- Cada parada ganha um clipe curto, e o operador confirma o motivo com um toque.
- Em um turno de exemplo, só as chapas empenadas chegaram a afetar a enchedora, e valiam $252,000 por ano.
Uma câmera na encaixotadora diz de quem foi a parada. Uma vista da entrada mostra se havia produto esperando. Uma vista da formadora de caixas mostra se havia chapas. Juntas, elas separam as paradas próprias da encaixotadora das paradas da linha.
A Fabrico é um software de OEE (eficiência global do equipamento) e light MES (manufacturing execution system), com câmeras com IA como complemento. Cada evento da câmera entra na linha do tempo da encaixotadora com um clipe curto e um motivo que o operador confirma com um toque. Para o método completo de OEE, veja nosso guia de OEE da encaixotadora.
Por que o registro de paradas da encaixotadora culpa a máquina errada?
A maioria das encaixotadoras informa um punhado de códigos do CLP (controlador lógico programável). Uma garrafa tombada, uma contagem errada e uma falha de cola podem chegar como uma única "falha da encaixotadora". Uma entrada vazia e uma saída cheia podem chegar, as duas, como "aguardando".
No relatório de turno, tudo aparece igual: encaixotadora, parada. A equipe leva a culpa, e o técnico vai para a estação errada.
Sensores de falta de alimentação e de bloqueio ajudam quando estão ligados e mapeados, e muitos não estão. Nosso guia sobre falta de alimentação e bloqueio mostra como lançar esses minutos na máquina certa.
Onde ficam as câmeras em uma encaixotadora?
- Entrada e agrupamento. Olhe de cima para as raias e a área de formação. Esta vista mostra produto presente ou ausente, produto tombado e contagem errada.
- Formadora de caixas e magazine de chapas. Olhe para o magazine, a pega e a estação de formação. Esta vista mostra magazine vazio, pega dupla ou uma chapa que enroscou.
O tempo de bloqueio normalmente vem do sensor de acúmulo da saída. Se esse sensor não existir, amplie a vista da entrada para incluir a descarga. Aponte as duas vistas para a máquina, não para a equipe.
Como a câmera distingue uma parada própria da falta de alimentação ou do bloqueio?
Veja o que havia ali quando a encaixotadora parou:
| O que o clipe mostra | Estado | Atribuído a |
|---|---|---|
| Raias de entrada vazias, encaixotadora aguardando | Falta de alimentação | A máquina anterior que parou primeiro |
| Raias cheias, encaixotadora parada, saída livre | Parada própria | Encaixotadora: o clipe mostra a causa |
| Caixas acumuladas na saída | Bloqueio | Fechadora de caixas ou paletizadora, mais adiante |
| Magazine vazio, ou uma chapa presa na formadora | Parada própria, ou material | Equipe da encaixotadora, ou armazenagem das chapas e fornecedor |
| Aba aberta em uma caixa fechada | Parada própria | Estação de cola ou de fita |
A câmera sugere o estado e um motivo, e o operador confirma com um toque. Depois, informe dois números de Disponibilidade para a encaixotadora: todas as causas, e só as causas próprias.
Quais paradas próprias a câmera separa?
Travamentos na formação
Uma garrafa tombada, uma unidade faltando ou uma contagem errada param a formação. Cada uma é resolvida em menos de um minuto, por isso raramente chega a um registro em papel. O clipe mostra qual raia travou.
Magazine vazio e falhas na alimentação de chapas
Um magazine vazio é uma rotina de reabastecimento, não uma falha. Uma pega dupla ou uma chapa que enrosca muitas vezes é problema de material: chapas empenadas, úmidas ou com vinco malfeito. O clipe mostra a chapa curvada, e a reclamação vai para o almoxarifado ou para o fornecedor, não para a equipe.
Cola e fechamento
A câmera não vê a temperatura da cola dentro da pistola. Ela vê o resultado: uma aba que se abre, ou uma caixa que sai sem fechar. O alarme de cola do CLP mais o clipe contam a história completa.
Como cada parada da encaixotadora ganha um clipe e um motivo?
- A parada é marcada. O sinal da encaixotadora ou a câmera marca o início e o fim.
- O clipe é anexado. Um clipe curto da câmera correspondente fica com a parada como evidência.
- A tela sugere um motivo, como falta de alimentação, travamento na formação ou chapa presa.
- O operador confirma com um toque, ou escolhe outro motivo.
- A parada entra na linha do tempo do OEE com seus minutos, seu responsável e seu custo.
Mantenha a lista de motivos curta o bastante para usar com um toque. Nosso guia sobre códigos de motivo fáceis para o operador mostra como.
Exemplo prático: como uma câmera separa as paradas de um turno de exemplo na encaixotadora?
Linha de exemplo (números ilustrativos, não é um cliente): uma encaixotadora com formadora de caixas no fim de uma linha de suco. Ela coloca 12 garrafas por caixa e tem velocidade nominal de 25 caixas por minuto. A enchedora roda a 240 garrafas por minuto, ou 20 caixas por minuto. O tempo de produção planejado é de 450 minutos por turno.
O log do CLP mostra 84 minutos parados sob três códigos: falha da formadora 31, falha da encaixotadora 15 e aguardando 38. Os clipes, confirmados pelo operador, separam assim:
| O que o clipe mostrou | Paradas | Minutos | Código do CLP | Atribuído a |
|---|---|---|---|---|
| Raias de entrada vazias, rotuladora parada | 2 x 15 minutos | 30 | Aguardando | Rotuladora (falta de alimentação) |
| Caixas acumuladas na saída | 4 x 2 minutos | 8 | Aguardando | Paletizadora (bloqueio) |
| Chapa empenada presa na formadora | 4 x 5.5 minutos | 22 | Falha da formadora | Armazenagem das chapas ou fornecedor |
| Magazine de chapas vazio | 6 x 1.5 minutos | 9 | Falha da formadora | Equipe da encaixotadora |
| Garrafa tombada ou contagem errada | 24 x 0,5 minutos | 12 | Falha da encaixotadora | Encaixotadora |
| Aba abriu depois da colagem | 2 x 1.5 minutos | 3 | Falha da encaixotadora | Estação de cola |
| Total | 42 | 84 |
- Disponibilidade, todas as causas = (450 menos 84) / 450 = 366 / 450 = 81,3%.
- Disponibilidade, só causas próprias = (450 menos 38) / 450 = 412 / 450 = 91,6%. Ou seja, 38 dos 84 minutos nunca foram da encaixotadora.
- Dos 46 minutos da encaixotadora, 22 foram de material das chapas, não da máquina.
- As mesas entre a enchedora e a encaixotadora comportam 480 garrafas. A 240 garrafas por minuto, isso dá 2 minutos de proteção.
- Travamentos na formação, magazines vazios, abas abertas e os bloqueios curtos terminam em até 2 minutos. Eles custam minutos da encaixotadora, não produção da linha, desde que as mesas esvaziem entre uma parada e outra.
- Cada travamento por chapa empenada bloqueia a enchedora por 5.5 menos 2 = 3.5 minutos. Quatro travamentos: 14 minutos.
- 14 minutos x 240 garrafas = 3.360 garrafas, ou 280 caixas.
- Com uma margem de contribuição de $1,25 por caixa (ou €1,25 em uma fábrica que opera em euro): $350 por turno. Em 720 turnos por ano: $252,000.
O código "falha da formadora" teria mandado um técnico ajustar a formadora. Os clipes mandaram o problema para o depósito, onde um palete de chapas curvadas tinha ficado ao lado de uma porta de doca aberta.
Esse dinheiro só conta se toda a produção da linha tem venda garantida, ou se repor as caixas perdidas custa horas extras. Combine essa regra com o controller antes.
O que uma câmera na encaixotadora não consegue ver?
- O interior da máquina. Temperatura da cola, falhas de servo e mecânica escondida continuam com o CLP.
- O que está fora da vista. Duas câmeras cobrem duas estações, não a linha inteira.
- Através de mãos e corpos. Um operador reabastecendo o magazine o esconde por um momento.
- Com luz ruim. Reflexo e grandes mudanças de luz causam erros.
- Um formato novo, sem checagem. Novos divisores de raia ou um novo tamanho de caixa mudam a cena.
- A causa sozinha. Ela sugere, e o operador confirma.
Como manter a câmera nas caixas, e não na equipe?
Aponte as vistas para as raias e o magazine. Reporte o OEE por linha e turno, nunca por operador identificado. Use o clipe para defender a equipe: ele mostra uma chapa curvada, não uma pessoa "lenta".
Na Alemanha, o conselho de trabalhadores tem direito de codecisão sobre qualquer equipamento capaz de monitorar desempenho, mesmo uma câmera que não grava nada. Nosso guia de aprovação pelo conselho de trabalhadores mostra os passos.
Onde a Fabrico entra
A Fabrico é uma plataforma de performance industrial (Manufacturing Performance Platform) com visão computacional. OEE e light MES vêm em primeiro lugar, e as câmeras são um complemento.
- Registro automático de paradas que mantém separadas as paradas próprias, a falta de alimentação e o bloqueio.
- Um clipe da câmera como evidência de uma parada, da entrada ou da formadora.
- O operador confirma o motivo com um toque.
- Perdas com preço em dinheiro e classificadas, para que a parada que bloqueia a enchedora suba para o topo.
- Uma ordem de serviço com o custo para o técnico certo, quando a parada é mesmo uma quebra.
Resultado com nome: a ABB, cliente da Fabrico, relata 20% menos paradas.
Você começa com um piloto em uma linha, com uma linha de base e uma data de decisão combinadas com antecedência. Não há plano gratuito nem planos escalonados: cada fábrica recebe um orçamento. Veja a página de OEE e MES com visão computacional, ou leia como comparar turnos com evidência em vídeo.
Perguntas frequentes
Uma câmera consegue distinguir falta de alimentação de uma falha da encaixotadora?
Sim, pelo que havia na imagem quando a encaixotadora parou. Raias vazias significam falta de alimentação. Raias cheias com a encaixotadora parada significam uma parada própria. A câmera sugere o estado, o operador confirma com um toque, e o clipe fica como evidência.
Por que o CLP da encaixotadora mostra um só código para travamentos diferentes?
Muitas encaixotadoras agrupam vários travamentos sob um único número de falha e informam a falta de alimentação e o bloqueio como "aguardando". O código mostra que a encaixotadora parou, não por quê. Um clipe da entrada ou da formadora mostra a causa, e cada travamento ganha seu próprio motivo.
A câmera consegue provar um problema com as chapas de papelão?
Ela consegue mostrar. Um clipe de uma chapa curvada ou úmida enroscando na formadora é evidência para o almoxarifado ou para o fornecedor. Codifique a qualidade das chapas separadamente, para que um problema de material não caia na conta da equipe da encaixotadora.
A câmera mede a rapidez com que a equipe da encaixotadora trabalha?
Não, e não deveria. A câmera observa as raias e o magazine, e a Fabrico mostra o OEE por linha e turno. Ela registra paradas e suas causas, não pessoas. Indicadores por operador são um risco jurídico na Alemanha e na França, e acabam com a confiança no chão de fábrica.
Separe as paradas da sua encaixotadora em uma demonstração
Traga uma linha de embalagem e uma semana do registro de paradas dela. Vamos mostrar quais minutos foram da encaixotadora e quais foram da linha.
Latest from our blog





Real Fabrico tiles, sample data.