







 Login
 Blog
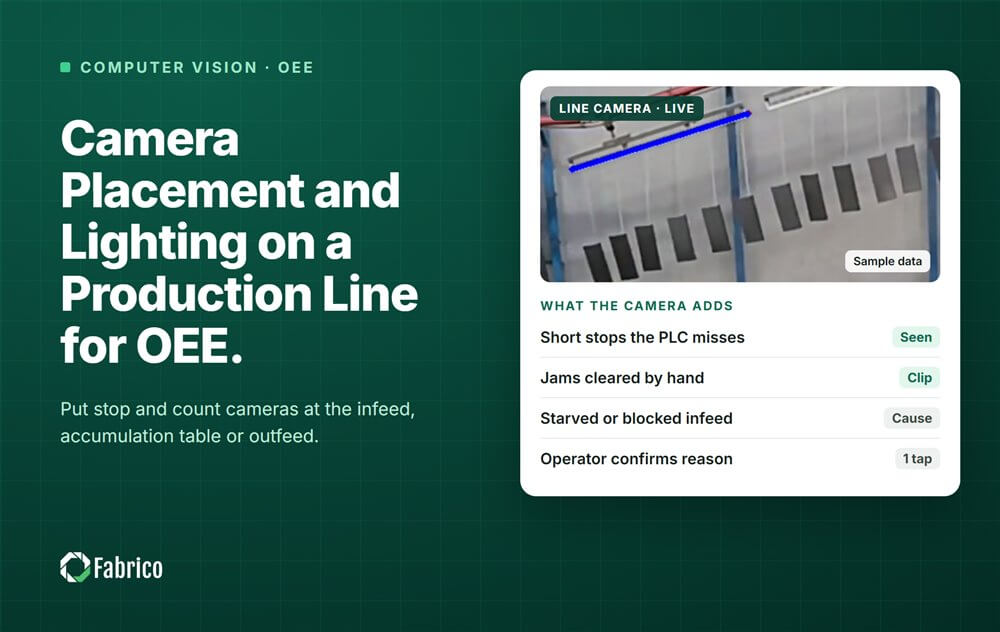
Amplasarea camerelor și iluminarea pe o linie de producție pentru OEE

Pe scurt
- Dați fiecărei camere o singură întrebare: se mișcă produsul aici sau câte unități au trecut?
- Locurile care justifică cel mai des o cameră sunt intrarea, masa de acumulare și ieșirea unei stații.
- Priviți fluxul de sus, de deasupra înălțimii capului, din partea opusă operatorului.
- Schimbările de lumină și imaginile acoperite sunt modurile de eșec documentate.
- Dovediți fiecare poziție pe propria linie: opriri prinse din opririle reale, și alarme false.
Montați o cameră de linie acolo unde semnalul mașinii este orb și îndreptați-o spre fluxul de produs. Puneți-o suficient de sus încât mâinile să nu ascundă produsul și dați-i lumină constantă. Pentru opriri și numărare, asta înseamnă de obicei intrarea, masa de acumulare sau ieșirea unei stații.
Fabrico este un software OEE (eficiența globală a echipamentelor) și light MES (sistem de execuție a producției), cu camere AI ca modul suplimentar. Camerele numără producția și înregistrează opririle, iar fiecare eveniment de vision primește un clip scurt. Operatorul confirmă motivul dintr-o atingere. Amplasarea decide dacă asta funcționează.
Unde pe linie trebuie pusă o cameră?
Acolo unde semnalul mașinii vă spune cel mai puțin și opririle sunt cele mai dese. Dacă PLC-ul (automatul programabil) raportează deja opriri curate pentru o stație, el rămâne ceasul acolo. Planul nostru de pilot OEE cu camere arată cum găsiți stațiile oarbe una câte una.
Pe o linie de ambalare, trei locuri apar iar și iar:
- Intrarea unei stații. Sosește produs? Un transportor care merge gol este fără alimentare, nu în funcțiune, și doar o cameră vede banda goală.
- Masa de acumulare. Se golește sau se umple? Goală înseamnă că mașina următoare va rămâne fără alimentare. Plină înseamnă că mașina dinaintea ei va fi blocată.
- Ieșirea. Câte unități au plecat din stație? Aceasta este imaginea pentru numărare.
Un al patrulea loc este punctul de blocaj, de exemplu un aplicator de etichete, unde clipul arată ce a oprit mașina.
Ce trebuie să cuprindă câmpul vizual al camerei?
O singură scenă care răspunde la o singură întrebare. O cameră vede o zonă, într-un interval de iluminare, pentru un set de evenimente. Cereți unei singure imagini să numere, să urmărească un punct de blocaj și să verifice etichete, și fiecare sarcină trage poziția ideală în altă direcție.
- Pentru opriri, încadrați o porțiune de transportor destul de lungă ca să vedeți produsul mișcându-se.
- Pentru numărare, încadrați locul unde unitățile trec una câte una. Cineva care conduce linia definește o dată cum arată începutul și sfârșitul unei unități.
- Țineți evenimentul departe de marginea imaginii, unde o mică lovitură îl scoate din cadru.
- Țineți oamenii în afara cadrului acolo unde puteți: fără fețe, posturi de lucru sau căi de acces. Ghidul nostru despre camere pe linie fără supraveghere explică de ce.
Ce unghi, înălțime și distanță funcționează cel mai bine?
Priviți fluxul de sus, de deasupra înălțimii capului, destul de aproape încât fiecare unitate să fie clară. Niciun standard nu fixează cifrele. Aceste reguli practice vin din geometria transportoarelor; un test pe linia voastră le dovedește.
- Unghi. O imagine de sus ține sticlele și pachetele separate. O imagine laterală, de jos, le aliniază una în spatele celeilalte, iar fiecare trecător umple cadrul.
- Înălțime și parte. Montați deasupra înălțimii capului, departe de locul unde lucrează operatorii. Mâna care scoate un blocaj acoperă atunci mai puțin din produs, exact în momentul opririi.
- Distanță. Destul de aproape încât fiecare unitate să fie clară, destul de departe ca să acopere porțiunea de care aveți nevoie.
- Suport. Rigid, ferit de stivuitoare și de furtunurile de spălare. O cameră lovită schimbă scena pe care a învățat-o modelul.
Cum schimbă viteza liniei configurarea?
Camera trebuie să vadă fiecare unitate mișcându-se între cadre, fără ca două unități să se contopească. Stabiliți cel mai scurt eveniment pe care trebuie să îl prindeți, apoi testați la viteza nominală maximă, nu la viteza de pornire.
Comparația noastră computer vision vs PLC evaluează precizia temporală a PLC-ului ca ridicată și pe cea a vision-ului ca moderată. Deci PLC-ul rămâne ceasul acolo unde semnalul lui este bun. Ghidul de monitorizare a producției cu camere trece rata de cadre ca verificare de planificare; exemplul de mai jos face calculul.
De ce strică schimbările de lumină numărarea cu camere?
Pentru că modelul a învățat scena într-o anumită lumină, iar lumina s-a schimbat. Un brevet pentru detectarea ciclurilor cu camere numește schimbările de iluminare și ocluzia drept principalele surse de erori. Reflexiile, aburul și variațiile mari de lumină produc opriri false și unități nenumărate.
- Lumina zilei. Țineți ferestrele și luminatoarele în afara scenei sau umbriți-le. Soarele traversează o masă toată după-amiaza.
- O lampă fixă. Face ca lumina zilei să fie o parte mică din ce vede camera, așa că dimineața și seara arată la fel.
- Reflexii. Sticlele ude, folia și foliile metalizate reflectă lămpile în obiectiv. Mutați lampa sau camera până dispare strălucirea.
- Abur și stropi. Stați departe de mașinile de spălat și de suflante și verificați obiectivul la fiecare rundă de curățenie.
Ce acoperă imaginea și cum preveniți asta?
Mâini, scule și corpuri. Inginerii de vision numesc asta ocluzie. Partea cea mai rea este momentul: operatorul stă între cameră și produs exact când scoate o oprire. Așa că montați de sus sau din partea opusă și țineți paleții și containerele în afara liniei de vedere.
Verificați din nou imaginea după fiecare modificare la apărători, ghidaje sau piese de format. Un furnizor de vision a descris o fabrică care a mutat un dispozitiv după o lună, iar de atunci etichetele ei au fost greșite. Cifrele de precizie publicate sunt puține și raportate de furnizori, așa că măsurați-le pe ale voastre.
Cum testați amplasarea camerelor pe o linie exemplu?
Linie exemplu (cifre ilustrative, nu de la un client): o linie de îmbuteliere cu umplutorul la 300 de sticle pe minut. Camera A urmărește intrarea în etichetator. Camera B privește drept în jos spre masa de acumulare dinaintea mașinii de cutii.
Întâi, verificarea de viteză pentru camera A:
- 300 de sticle pe minut = 5 sticle pe secundă.
- Sticlele stau la 8 cm una de alta, deci banda se mișcă 5 x 8 = 40 cm pe secundă.
- La 25 de cadre pe secundă, o sticlă se mișcă 40 / 25 = 1.6 cm între cadre: o cincime din distanța dintre sticle.
Apoi o săptămână de test pentru fiecare poziție, comparată cu jurnalul unei persoane și cu PLC-ul. Recall = opriri prinse / opriri reale. Precizie = opriri prinse / toate alarmele date.
| Camera și poziția | Opriri reale | Prinse | Alarme false | Recall | Precizie |
|---|---|---|---|---|---|
| A, 1.2 m, vedere laterală | 40 | 32 | 4 | 0,80 | 0,89 |
| A, 2.5 m, de sus | 44 | 42 | 3 | 0,95 | 0,93 |
| B, soare pe masă | 30 | 29 | 18 | 0,97 | 0,62 |
| B, parasolar și lampă fixă | 33 | 32 | 3 | 0,97 | 0,91 |
Camera A a stat întâi jos, lângă transportor. Șase din cele 8 opriri ratate au venit în timp ce un operator stătea în fața ei, ridicând o sticlă căzută. Ridicată la 2.5 m (aproximativ 8 picioare), privind de sus din partea opusă, a ratat 2 din 44.
Camera B a dat 18 alarme false. Cincisprezece au apărut între 13:00 și 16:00, când soarele dintr-un luminator traversa masa. Un parasolar și o lampă fixă le-au redus la 3.
O alarmă falsă costă cam zece secunde de verificare: 18 x 10 secunde înseamnă doar 3 minute pe săptămână. Costul real este încrederea, pentru că un ecran care strigă „lupul” în fiecare după-amiază însorită ajunge ignorat. Opririle ratate sunt mai rele: minutele lor nu ajung niciodată în jurnal.
Ce trebuie să conțină o listă de verificare pentru amplasarea camerelor?
Parcurgeți-o pentru fiecare cameră înainte de montaj și din nou după orice modificare a liniei.
| Verificare | Cum arată bine | Ce previne |
|---|---|---|
| Întrebare | Una pe cameră: opriri sau numărare | O imagine care face trei treburi |
| Loc | Acolo unde semnalul este orb | Dublarea unui semnal PLC bun |
| Câmp vizual | Evenimentul, departe de margine, fără oameni | Evenimente ratate, probleme de confidențialitate |
| Unghi și înălțime | De sus, deasupra înălțimii capului, din partea opusă | Opriri ascunse în spatele mâinilor |
| Suport | Rigid, ferit de stivuitoare și furtunuri | O imagine deplasată de o lovitură |
| Viteza liniei | Testat la viteza nominală maximă | Numărări care scapă la viteză maximă |
| Lumină | Lampă fixă, fără soare, reflexii sau abur | Alarme false la anumite ore |
| Controlul modificărilor | Reverificat după schimbări de ghidaje sau de format | Derivă a procesului |
| Dovadă | Recall și precizie pe linia voastră | Încrederea în procentele furnizorului |
Unde se potrivește Fabrico
Fabrico este o platformă de performanță a producției cu computer vision. OEE și light MES sunt pe primul loc. Platforma pune semnalele mașinilor și clipurile camerelor pe aceeași cronologie. Nu există plan gratuit și nici pachete: fiecare fabrică primește o ofertă.
- Înregistrare automată a opririlor, cu camere doar la stațiile oarbe.
- Camerele AI numără producția și înregistrează opririle, fiecare cu un clip scurt.
- Operatorul confirmă motivul dintr-o atingere. Camera propune; nu decide.
- OEE în timp real pe linie și pe schimb, cu pierderile ierarhizate după bani.
Echipamentele se conectează în aproximativ o lună, iar implementarea completă durează 3 până la 4 luni. Începeți cu un pilot pe o linie. Vedeți-l pe pagina despre OEE și MES cu computer vision.
Întrebări frecvente
De câte camere are nevoie o linie de producție?
De atâtea câte stații oarbe cu o întrebare clară există. Pe o linie de ambalare, de multe ori două sau trei, de exemplu etichetatorul, intrarea în umplutor sau zona de grupare a mașinii de cutii. O singură cameră pentru toată linia nu poate vedea în detaliu nicio stație.
La ce înălțime trebuie montată o cameră deasupra unui transportor?
Niciun standard nu fixează o înălțime. Montați deasupra înălțimii capului și priviți fluxul de sus, din partea opusă operatorilor. Așa, o mână care scoate un blocaj nu acoperă produsul. Dovediți poziția cu o săptămână de test: opriri prinse din opririle reale, și alarme false.
Un sistem de vision pentru OEE are nevoie de iluminare specială?
Are nevoie mai mult de lumină constantă decât de lumină puternică. Schimbările de iluminare sunt o sursă documentată de erori. Țineți soarele și reflexiile în afara scenei și adăugați o lampă fixă dacă ajunge lumina zilei acolo. Testați imaginea pe fiecare schimb, inclusiv noaptea și la curățenie, înainte să vă bazați pe cifrele ei.
Ce se întâmplă cu camera când se schimbă linia?
Scena se schimbă, iar detecțiile pot devia. Piese de format noi, un ghidaj mutat sau o apărătoare nouă pot ascunde produsul sau pot schimba felul în care arată o oprire. Reverificați imaginea și refaceți un test scurt după fiecare modificare, și țineți imaginea fiecărei camere marcată pe desenul liniei.
Planificați pozițiile camerelor într-un demo
Aduceți un desen al liniei și ultimul registru de opriri. Vă arătăm ce stații sunt oarbe și ce ar înregistra o cameră acolo.
Latest from our blog






Real Fabrico tiles, sample data.