Menu
Üretim Hattı Verimliliği Yazılımı: 5 Araç Karşılaştırması (2026)

Üretim Hattı Verimliliği Yazılımı: 5 Araç Karşılaştırması (2026)

5 verimlilik aracını kısa duruşları, yavaş çevrimleri ve duruş nedenlerini yakalama biçimine göre karşılaştırın. Kime uygun, pilot hatla nasıl başlanır.
Üretim Hattı Verimliliği Yazılımı: 5 Araç Karşılaştırması (2026)

Kısaca

Üretim verimliliği yazılımı, bir hattın planlanan sürenin ne kadarını iyi ürüne dönüştürdüğünü ölçer ve geri kalanın nereye gittiğini gösterir: arızalar, ürün değişimleri, kısa duruşlar, yavaş çevrimler ve ıskartalar. Aşağıdaki beş aracın hepsi duruşları otomatik olarak yakalar. Verileri nasıl topladıkları, hatta ne gösterdikleri ve puanın ötesine ne kadar uzandıkları bakımından farklılaşırlar.

  • Hızlı hatlarda en büyük kayıplar çoğu zaman hiçbir kağıt kayda geçmeyen kısa duruşlar ve yavaş çevrimlerdir. Her tedarikçiye bunları nasıl tespit ettiğini sorun.
  • Tek başına bir puan verimliliği artırmaz. Verimliliği artıran, her duruşa bir neden atanması ve vardiya sırasında birinin en büyük kayıp üzerinde harekete geçmesidir.
  • Fabrico bir hafif MES (light MES) çözümüdür: PLC'li, eski ve manuel makinelerde aynı şekilde makine verileri, nedene göre duruşlar ve OEE.
  • Her tedarikçi açıklaması tedarikçinin kendi web sitesinden alınmış ve 21 Ekim 2026'da kontrol edilmiştir. Fabrico bizim ürünümüzdür.
  • Tek bir pilot hatta başlayın, kayıplarını parayla ifade edin, en büyüğünü giderin, ardından ölçeklendirin.

Üretim verimliliği yazılımı neyi ölçer

Hat verimliliği genellikle OEE olarak ölçülür: kullanılabilirlik, yani hattın planlanan sürenin ne kadarında çalıştığı; performans, yani ideal çevrim süresine göre ne kadar hızlı çalıştığı; ve kalite, yani çıktının ne kadarının iyi olduğu. Bu üçü çarpıldığında, planlanan sürenin ne kadarının iyi ürüne dönüştüğünü gösterir. OEE hesaplama rehberimiz formülü adım adım açıklar.

Sayı, arkasındaki dağılımdan daha az önemlidir. Kullanılabilirlik sorunu olan %65 OEE'li bir hat, bakım ve ürün değişimi üzerinde çalışma gerektirir. Aynı %65 bir performans sorunundan geliyorsa, birinin kısa duruşlara ve çevrim hızına bakması gerekir.

Bir üretim hattı verimliliği nerede kaybeder

KayıpHatta nasıl görünürYazılımın onu yakalamak için neye ihtiyacı var
ArızalarHat, onarım yapılana kadar dururOtomatik duruş tespiti ve her duruşa bir neden
Ürün değişimleriBir ürünün son iyi birimi ile bir sonraki ürünün ilk iyi birimi arasındaki süreÜrün değişimlerinin diğer duruşlardan ayrı ve bir standarda göre kaydedilmesi
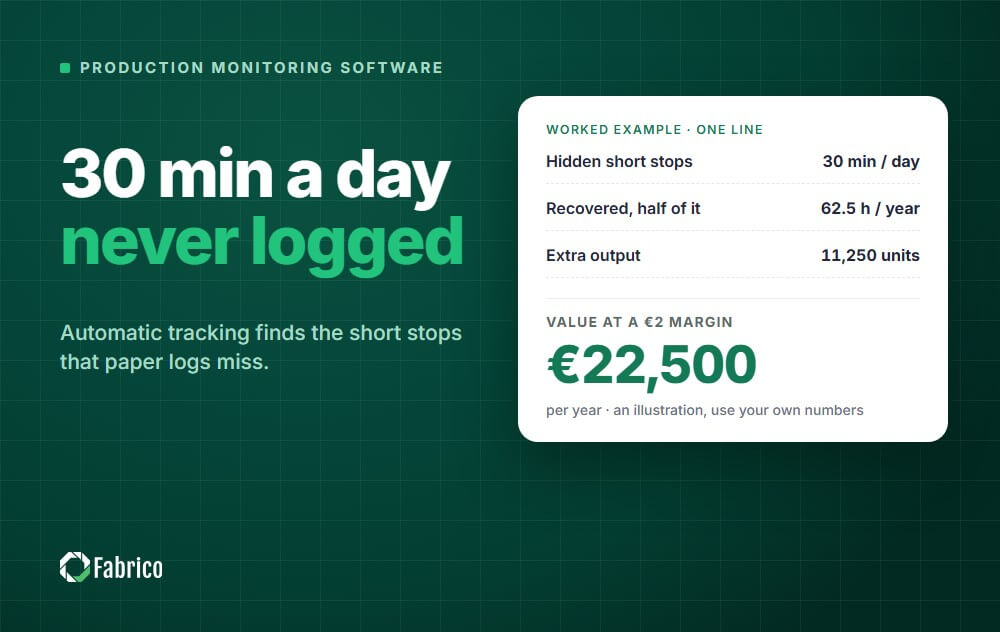
Kısa duruşlarSaniyelerden birkaç dakikaya kadar süren, makinede giderilen sıkışmalar ve tıkanmalarKimse bunları not etmediği için makine sinyalinden tespit
Yavaş çevrimlerHat çalışır, ancak ideal hızının altındaGerçekleşen çevrimlerin ideal çevrim süresiyle karşılaştırılması
IskartalarÜretilen ama iyi olmayan birimler, devreye alma sırasında veya üretim boyuncaBir sensörden gelen ya da tablete girilen iyi ve ıskarta sayıları

Mikro duruşlar rehberimiz, kısa duruşların toplamının neden çoğu tesisin beklediğinden fazla olduğunu açıklar.

Bir bakışta 5 üretim verimliliği aracı

Fabrico bizim ürünümüz olduğu için ilk sırada yer alıyor. Diğer dördü bir sıralama değil, alfabetik sıradadır.

AraçTedarikçinin verdiği adTedarikçiye göre hat verilerini nasıl toplarTedarikçiye göre kimin için
FabricoHafif MES, MES ve OEE yazılımıPLC, harici sensörlü bir Fabrico IoT cihazı, yapay zeka kameralarıHızlı tüketim (FMCG), gıda ve endüstriyel üretim grupları
EvoconOEE yazılımıSensörlü veya PLC çıkışlı kendi IIoT cihazı ya da HTTPS istekleriGıda ve içecek, ambalaj ve ilaç gibi 15'ten fazla sektördeki üreticiler
LineViewNavigator, "Not an MES"Doğrudan PLC kodundan, saniyenin altında bir sıklıkla okurYüksek hızlı içecek ve ambalaj hatları
MachineMetricsAyrık üretim için üretim operasyonları sistemiOPC UA, FOCAS, MTConnect ve diğerleri üzerinden makine kontrolleri, eski makineler için I/O ileAyrık üretim
Vorne XLI/O, skorbord ve raporlama içeren bağımsız cihazBir veya iki sensör girişi ya da bir PLC veri bağlantısıHer türlü ayrık üretim süreci

1. Fabrico

Açıklama: Fabrico bizim ürünümüzdür.

Nedir: bir hafif MES, yani bir MES'in izleme ve OEE katmanı. Her hattın verimliliğini makine verilerinden ölçer, her duruşu nedeniyle birlikte kaydeder ve vardiya henüz devam ederken makine, hat ve vardiyaya göre OEE'yi gösterir.

Kaybedilen verimliliği nasıl bulur

  • Her duruş kaydedilir, bağlı makinelerde başlangıcı ve süresiyle; nedenini ise operatör tablet veya telefondan işaretler.
  • Makine sinyalinden tespit edilen mikro duruşlar, kimsenin not edemeyeceği kadar kısa duruşlar dahil; yavaş çevrimler de performans kaybı olarak sayılır.
  • Kullanılabilirlik, performans ve kaliteye ayrılmış OEE, böylece performans düştüğünde vardiya amiri bakımı çağırmadan önce çevrim hızını kontrol eder.
  • Nedene, makineye ve vardiyaya göre duruşlar, bu hafta veya geçmiş bir dönem için, canlı hat durumu ve vardiyada şimdiye kadarki çıktıyla birlikte.
  • Her makine: otomatik hatlarda PLC, eski makinelerde harici sensörlü bir IoT cihazı, manuel adımlarda yapay zeka kameraları.
  • Bir duruş onarım gerektirdiğinde, teknisyen aynı makine kaydında o duruştan bir iş emri açar (yerleşik CMMS).

Müşterilerin bildirdiği sonuçlar

Fabrico ürün sayfasına göre ABB duruşları %20 azalttı, Ficosota çıktıyı %14 artırdı ve bir Avrupalı savunma sanayi üreticisi, 80 FANUC CNC makinesini PLC değişikliği olmadan 6 haftada bağladıktan sonra üç ayda OEE'yi %20'den %62'ye çıkardı.

Dikkate alınması gerekenler

  • Üretim planlama ve çizelgeleme Fabrico'nun yol haritasındadır, bugün üründe yoktur.
  • Kullanılabilir bir sinyali olmayan makineler önce bir IoT cihazına veya kameraya ihtiyaç duyar. Bunu pilota dahil edin.

2. Evocon

Nedir: Evocon kendini şöyle tanımlıyor: "a visual and user-friendly OEE software that helps manufacturing companies improve productivity and remove waste as they become better."

Evocon'un öne çıkardıkları

  • Kendi IIoT cihazından veriler, yeni bir endüstriyel sensör, hattaki mevcut bir sensör veya bir röle üzerinden PLC çıkışı kullanılarak; makinelerin zaten veri kaydettiği yerlerde ise HTTPS istekleriyle.
  • Otomatik yakalanan duruşlar gerçek zamanlı olarak; operatörler nedeni net kategoriler arasından kaydeder.
  • Ayrı gösterilen hız kaybı, iki kategorisiyle: yavaş hız ve mikro duruşlar.
  • Shift View ve Factory Overview vardiyalar, istasyonlar ve tesisler genelinde canlı performans için, ayrıca dijital kontrol listeleri.
  • ERP entegrasyonu, Evocon'un en yaygın entegrasyonu olarak andığı; SAP ve CMMS entegrasyonları da listeleniyor.
  • Bulut tabanlı; Evocon şirket içi (on-premise) bir seçenek sunmadığını söylüyor.

Kimler için uygun

Evocon en yaygın sektörleri arasında gıda ve içecek, yapı malzemeleri, ilaç, ambalaj ve kağıt ürünlerini sayıyor ve ayrık üretimde birimleri otomatik olarak saydığını söylüyor. Kendini esas olarak OEE izlemede uzmanlaşmış bağımsız bir ürün olarak tanımlıyor.

Dikkate alınması gerekenler

  • Evocon, özel ve tek seferlik işler için ideal olmadığını söylüyor. Atölye tipi üretim yapıyorsanız uygunluğunu kontrol edin.

3. LineView

Nedir: LineView kendisi için şunu söylüyor: "helps the world's leading manufacturers drive manufacturing efficiency improvements with smart factory solutions and operational guidance." Ana ürünü Navigator'dır.

LineView'un öne çıkardıkları

  • Doğrudan PLC kodundan okunan veriler, saniyenin altında bir sıklıkla; bir historian veya OPC toplayıcısından değil.
  • 30 saniyenin altındaki mikro duruşlar PLC sinyallerinden yakalanır ve toplam etkilerine göre sıralanır.
  • Canlı OEE, verim, hat hızı ve çalışma modu, her duruş çıktıya etkisine göre puanlanır.
  • Otomatik oluşturulan vardiya raporları, aynı PLC verilerinden, kaybedilen süreyi kategoriye göre ayırarak.
  • SmartWorker ile vardiya devri, kök neden analizi, merkezleme (centrelining) denetimleri ve CIL kontrolleri için yönlendirmeli iş akışları.
  • Bağlantılar mevcut PLC'lere, historian'lara, MES ve ERP'ye; veriler BI araçlarına da akar.

Kimler için uygun

LineView, Navigator'ın "purpose-built for high-speed beverage and packaging lines" olduğunu söylüyor ve alkolsüz içecekler ve su, bira, şarap ve alkollü içkiler, süt ürünleri ve gıda üretimini listeliyor. Ayrıca Vorne XL donanımını LineView XL adıyla sunuyor.

Dikkate alınması gerekenler

  • LineView, Navigator'ın "Not an MES" olduğunu ve mevcut sistemlerinize uyacak şekilde tasarlandığını söylüyor. Emirleri ve çizelgelemeyi hangi sistemin tutacağını planlayın.

4. MachineMetrics

Nedir: MachineMetrics, platformu MaximaOS'u şöyle tanımlıyor: "one platform, running on real-time machine data, purpose-built for discrete manufacturing."

MachineMetrics'in öne çıkardıkları

  • Makine kontrollerine bağlantılar OPC UA, FOCAS, MTConnect, EtherNet/IP, Modbus TCP ve MQTT üzerinden, eski ekipmanlar için sensörler ve I/O adaptörleriyle.
  • Makine verilerinden tespit edilen duruşlar, operatör girişi ve minimum süre olmadan; böylece kısa duruşlar da kaydedilir.
  • ERP'deki standart çevrim süresine göre performans, her parça için otomatik olarak eşleştirilir.
  • Kullanım oranı, OEE, duruş ve ayar raporları hazır olarak gelir.
  • Çizelgeleme ve ERP bağlayıcıları Epicor Kinetic, Infor ve JobBOSS² için; MachineMetrics bunları yeni nesil bir MES'in parçası olarak konumlandırıyor.

Kimler için uygun

Havacılık ve savunma, otomotiv, fason üretim, atölye tipi üretim, tıbbi cihazlar ve endüstriyel ekipman dahil ayrık üreticiler.

Dikkate alınması gerekenler

  • Platform çizelgeleme ve iş emirlerine kadar uzanır. Buna şimdi mi ihtiyacınız olduğuna, yoksa yalnızca verimlilik katmanının mı yeteceğine karar verin.

5. Vorne XL

Nedir: Vorne'ye göre "XL is a standalone device that includes I/O to communicate with your process, a scoreboard for your operators, and built-in reporting for your managers."

Vorne'nin öne çıkardıkları

  • Bir veya iki sensör girişi mevcut bir fotoselden, röleden, yaklaşım anahtarından veya enkoderden; ya da bir PLC veri bağlantısı.
  • Otomatik çalışma tespiti ve hatta, barkod okuyucuyla da girilebilen duruş nedenleri.
  • Bir Top Losses raporu, her kaybı süre cinsinden sıralar: duruş nedenleri, yavaş çevrimler, küçük duruşlar, ıskartalar ve ürün değişimleri.
  • Yerleşik raporlar, örneğin OEE, Downtime, TEEP ve Changeover; ayrıca hat kenarı skorbordu ve e-postayla gönderilen vardiya raporları.
  • Gömülü bir web sunucusu, kurulacak yazılım olmadan, ve isteğe bağlı bir bulut bileşeni olan XL Enterprise.

Kimler için uygun

Vorne, XL'in her türlü ayrık üretim sürecinde çalıştığını ve tek bir makineden tüm işletmeye kadar ölçeklendiğini söylüyor.

Dikkate alınması gerekenler

  • XL, hat veya makine başına bir donanım cihazıdır. Pilottan önce cihaz sayısını ve her hat için sensörü planlayın.

Kim neyi seçmeli

  • Fabrico'yu seçin, PLC'li, eski ve manuel makinelerin bir arada olduğu bir tesiste verimlilik kayıplarını nedene göre görmek istiyorsanız; sizinle birlikte büyüyen bir hafif MES içinde, önce tek bir pilot hatta kanıtlanmış olarak.
  • Evocon'a bakın, OEE izlemeye odaklanan bağımsız, bulut tabanlı bir OEE aracı istiyorsanız ve şirket içi bir seçeneğe ihtiyacınız yoksa.
  • LineView'a bakın, yüksek hızlı içecek veya ambalaj hatları işletiyorsanız ve mevcut sistemlerinizin yanında PLC düzeyinde kayıp analizi istiyorsanız.
  • MachineMetrics'e bakın, sahanız CNC ve ayrık işlerden oluşuyorsa ve makine verilerine bağlı çizelgeleme de istiyorsanız.
  • Vorne XL'e bakın, kendi başına çalışan bir cihazda hat kenarı skorbordu sizin için en önemli şeyse.

Hat verimliliği nasıl artırılır: önce pilot hat

  1. Temsili bir hattı bağlayın, ideal olarak darboğazı, ve çalışma, duruş ve sayım verilerini otomatik olarak kaydedin.
  2. Kısa bir duruş nedenleri listesinde ve her ürün için ideal çevrim süresinde anlaşın.
  3. Kayıpları birkaç hafta boyunca para cinsinden ölçün, böylece en büyük kayıp netleşir.
  4. En büyük kayıp üzerinde harekete geçin, adı belli bir sorumluyla, sonra yeniden ölçün. Makine duruşları nasıl azaltılır rehberimizde 15 pratik yöntem var.
  5. Geri kazanılan çıktıyı kanıtlayın, ardından aynı kurallarla bir sonraki hatta genişletin.

Tam bir MES ile daha hafif bir başlangıç arasında karar veriyorsanız, hafif MES rehberimiz her birinin neleri kapsadığını açıklar.

Sıkça sorulan sorular

Üretim verimliliği yazılımı nedir?

Bir hattın planlanan sürenin ne kadarını iyi ürüne dönüştürdüğünü ölçen ve geri kalanın nerede kaybedildiğini gösteren yazılımdır. Çoğu araç bunu OEE olarak ölçer ve kayıpları duruşlar, yavaş çalışma ve ıskartalar olarak ayırır.

Üretim verimliliği OEE ile aynı şey mi?

Pratikte OEE, hat verimliliğini ölçmenin standart yoludur. Bazı tesisler saat başına veya kişi başına çıktıyı da takip eder, ancak kaybı kullanılabilirlik, performans ve kaliteye ayıran ölçü OEE'dir ve bu ayrım nereye bakmanız gerektiğini söyler.

Mikro duruşlar nasıl yakalanır?

Makine sinyalinden. Birkaç saniyelik duruşlar, operatörlerin kaydedemeyeceği kadar kısa ve sıktır; bu nedenle yazılımın bunları çalışma ve çevrim sinyallerinden tespit etmesi ve performans kaybı olarak sayması gerekir.

Her makinede bir PLC gerekir mi?

Hayır. Kullanılabilir bir PLC'si olan makineler doğrudan okunabilir, eski makinelere ek sensörler takılabilir, manuel istasyonlarda ise kameralar veya operatör girişi kullanılabilir.

Sonuçları ne kadar hızlı görebilirim?

İlk kayıplar, bir hat bağlanıp duruşlara neden atanmaya başlar başlamaz görünür. Fabrico ile bir pilot hat günler içinde canlıya geçer ve müşterilerin çoğu 3 ayda ROI'ye ulaşır.

Hatlarınızın verimliliği nerede kaybettiğini neden ve vardiyaya göre görün: demo talep edin.
Track OEE and downtime in real time

Related articles

Latest from our blog

Define Your Reliability Roadmap
Validate Your Potential ROI: Book a Live Demo
Define Your Reliability Roadmap
By clicking the Accept button, you are giving your consent to the use of cookies when accessing this website and utilizing our services. To learn more about how cookies are used and managed, please refer to our Privacy Policy ve Cookies Declaration