Connexion
 Blog
Logiciels d'efficacité des lignes de production : 5 outils comparés (2026)
En bref
Un logiciel d'efficacité de production mesure quelle part du temps planifié une ligne transforme en production bonne, et montre où passe le reste : pannes, changements de série, arrêts courts, cycles lents et rebuts. Les cinq outils ci-dessous captent tous les arrêts automatiquement. Ils diffèrent par la façon dont ils collectent les données, par ce qu'ils montrent à la ligne et par leur portée au-delà du score.
- Sur les lignes rapides, les plus grandes pertes sont souvent les arrêts courts et les cycles lents qui n'apparaissent jamais dans un registre papier. Demandez à chaque fournisseur comment il les détecte.
- Un score seul n'augmente pas l'efficacité. Ce qui l'augmente, c'est une cause sur chaque arrêt et quelqu'un qui agit sur la principale perte pendant l'équipe.
- Fabrico est un MES léger : données machine, temps d'arrêt par cause et OEE, aussi bien sur les machines avec PLC que sur les machines anciennes et les postes manuels.
- Chaque description de fournisseur provient du site web du fournisseur, vérifié le 21 octobre 2026. Fabrico est notre produit.
- Commencez sur une ligne pilote, chiffrez ses pertes, corrigez la plus importante, puis étendez.
Ce que mesure un logiciel d'efficacité de production
L'efficacité d'une ligne se mesure généralement par l'OEE : la disponibilité, quelle part du temps planifié la ligne a tourné ; la performance, à quelle vitesse elle a tourné par rapport à son cycle idéal ; et la qualité, quelle part de la production était bonne. Multipliées entre elles, elles montrent quelle part du temps planifié est devenue des unités bonnes. Notre guide sur le calcul de l'OEE détaille la formule.
Le chiffre compte moins que sa décomposition. Une ligne à 65 % d'OEE avec un problème de disponibilité a besoin d'un travail sur la maintenance et les changements de série. Les mêmes 65 % avec un problème de performance demandent que quelqu'un examine les arrêts courts et la vitesse de cycle.
Où une ligne de production perd en efficacité
| Perte | À quoi elle ressemble sur la ligne | Ce dont le logiciel a besoin pour la capter |
|---|---|---|
| Pannes | La ligne s'arrête jusqu'à la fin de la réparation | La détection automatique des arrêts et une cause sur chaque arrêt |
| Changements de série | Le temps entre la dernière unité bonne d'un produit et la première unité bonne du suivant | Des changements de série enregistrés à part des autres arrêts, par rapport à un standard |
| Arrêts courts | Bourrages et blocages de quelques secondes à quelques minutes, résolus à la machine | Une détection à partir du signal machine, puisque personne ne les note |
| Cycles lents | La ligne tourne, mais en dessous de sa vitesse idéale | Les cycles réels comparés au temps de cycle idéal |
| Rebuts | Des unités produites mais non conformes, au démarrage ou en cours de production | Les comptages de pièces bonnes et de rebuts, depuis un capteur ou saisis sur une tablette |
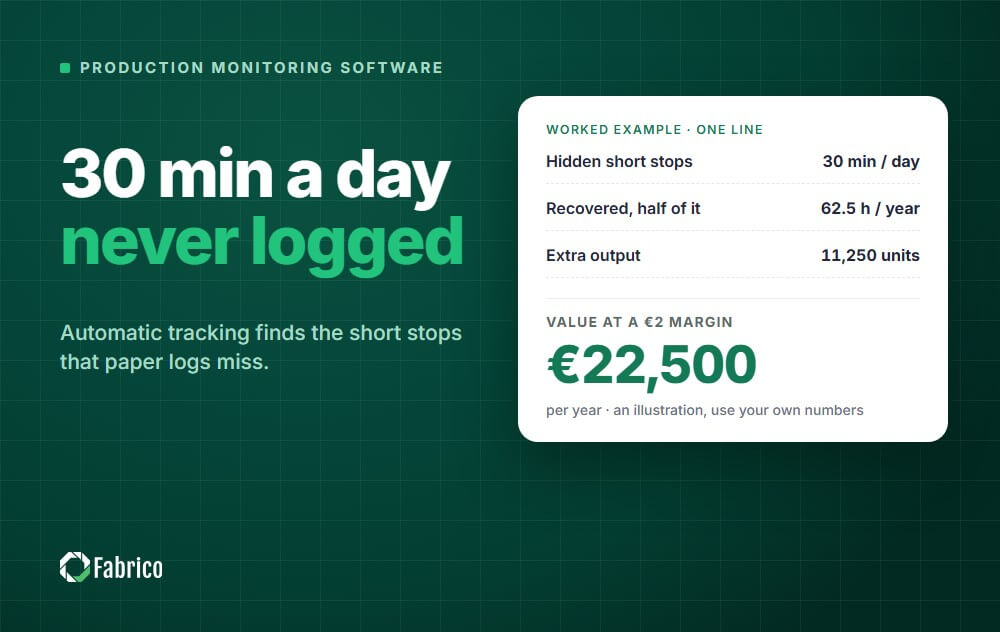
Notre guide sur les micro-arrêts explique pourquoi les arrêts courts pèsent plus lourd que ce que la plupart des usines imaginent.
5 outils d'efficacité de production en un coup d'œil
Fabrico est listé en premier car c'est notre produit. Les quatre autres sont présentés par ordre alphabétique, sans classement.
| Outil | Comment le fournisseur l'appelle | Comment il collecte les données de ligne, selon le fournisseur | Conçu pour, selon le fournisseur |
|---|---|---|---|
| Fabrico | MES léger, logiciel MES et OEE | PLC, un dispositif IoT Fabrico avec capteurs externes, caméras IA | Groupes industriels des biens de grande consommation, de l'agroalimentaire et de la fabrication industrielle |
| Evocon | Logiciel OEE | Son boîtier IIoT avec des capteurs ou des sorties PLC, ou des requêtes HTTPS | Des fabricants de plus de 15 secteurs, comme l'agroalimentaire, l'emballage et la pharmacie |
| LineView | Navigator, "Not an MES" | Lecture directe du code PLC à une fréquence inférieure à la seconde | Lignes de boissons et d'emballage à grande vitesse |
| MachineMetrics | Système d'opérations de production pour la fabrication discrète | Commandes machine via OPC UA, FOCAS, MTConnect et d'autres, avec des E/S pour les machines plus anciennes | Fabrication discrète |
| Vorne XL | Appareil autonome avec E/S, tableau d'affichage et rapports | Une ou deux entrées capteur, ou un lien de données PLC | Tout processus de fabrication discrète |
1. Fabrico
Divulgation : Fabrico est notre produit.
Ce que c'est : un MES léger, la couche de surveillance et d'OEE d'un MES. Il mesure l'efficacité de chaque ligne à partir des données machine, enregistre chaque arrêt avec sa cause et affiche l'OEE par machine, ligne et équipe pendant que l'équipe est encore au travail.
Comment il trouve l'efficacité perdue
- Chaque arrêt enregistré avec son début et sa durée sur les machines connectées, et la cause indiquée par l'opérateur sur une tablette ou un téléphone.
- Micro-arrêts détectés à partir du signal machine, y compris les arrêts trop courts pour que quiconque les note, et cycles lents comptés comme perte de performance.
- OEE décomposé en disponibilité, performance et qualité, pour que le chef d'équipe vérifie la vitesse de cycle avant d'appeler la maintenance quand la performance baisse.
- Temps d'arrêt par cause, machine et équipe, pour cette semaine ou une période passée, avec l'état de la ligne en direct et la production depuis le début de l'équipe.
- Toutes les machines : le PLC sur les lignes automatisées, un dispositif IoT avec capteurs externes sur les machines plus anciennes, des caméras IA aux étapes manuelles.
- Quand un arrêt nécessite une réparation, un technicien ouvre un ordre de travail depuis cet arrêt, sur la même fiche machine (GMAO intégrée).
Résultats rapportés par les clients
Sur la page produit de Fabrico, ABB a réduit ses temps d'arrêt de 20 %, Ficosota a porté l'OEE de son usine de 53,1 % à 59,6 %, et un fabricant européen de défense a fait passer son OEE de 20 % à 62 % en trois mois après avoir connecté 80 machines CNC FANUC en 6 semaines, sans modification des PLC.
Points à considérer
- La planification et l'ordonnancement de la production sont sur la feuille de route de Fabrico, pas dans le produit aujourd'hui.
- Les machines sans signal exploitable nécessitent d'abord un dispositif IoT ou une caméra. Intégrez cela dans le pilote.
2. Evocon
Ce que c'est : Evocon se décrit comme "a visual and user-friendly OEE software that helps manufacturing companies improve productivity and remove waste as they become better."
Ce que met en avant Evocon
- Des données issues de son boîtier IIoT, avec un nouveau capteur industriel, un capteur déjà présent sur la ligne ou une sortie PLC via un relais, ou des requêtes HTTPS lorsque les machines enregistrent déjà des données.
- Temps d'arrêt captés automatiquement en temps réel, les opérateurs indiquant la cause à partir de catégories claires.
- Perte de vitesse affichée séparément, avec la vitesse réduite et les micro-arrêts comme ses deux catégories.
- Shift View et Factory Overview pour la performance en direct entre équipes, postes et sites, plus des check-lists numériques.
- Intégration ERP, qu'Evocon présente comme son intégration la plus courante, avec des intégrations SAP et GMAO citées.
- Solution cloud ; Evocon indique ne pas proposer d'option sur site.
Idéal pour
Evocon cite l'agroalimentaire, les matériaux de construction, la pharmacie, l'emballage et les produits papier parmi ses secteurs les plus courants, et indique compter les unités automatiquement pour la production discrète. Il se décrit comme un produit autonome principalement spécialisé dans le suivi de l'OEE.
Points à considérer
- Evocon indique ne pas être idéal pour le travail sur mesure à l'unité. Vérifiez l'adéquation si vous gérez un atelier à la commande.
3. LineView
Ce que c'est : LineView dit de lui-même qu'il "helps the world's leading manufacturers drive manufacturing efficiency improvements with smart factory solutions and operational guidance." Son produit principal est Navigator.
Ce que met en avant LineView
- Données lues directement dans le code PLC à une fréquence inférieure à la seconde, et non depuis un historian ou un agrégateur OPC.
- Micro-arrêts de moins de 30 secondes captés à partir des signaux PLC et classés selon leur impact cumulé.
- OEE, débit, vitesse de ligne et mode de fonctionnement en direct, chaque arrêt étant évalué selon son impact sur la production.
- Rapports d'équipe générés automatiquement à partir des mêmes données PLC, avec le temps perdu ventilé par catégorie.
- SmartWorker, des flux de travail guidés pour la passation entre équipes, l'analyse des causes racines, les audits de centrelining et les contrôles CIL.
- Connexions aux PLC, historians, MES et ERP existants, avec des données transmises aux outils de BI.
Idéal pour
LineView indique que Navigator est "purpose-built for high-speed beverage and packaging lines", et cite les boissons rafraîchissantes et l'eau, la bière, le vin et les spiritueux, les produits laitiers et la fabrication alimentaire. Il propose aussi le matériel Vorne XL sous le nom LineView XL.
Points à considérer
- LineView indique que Navigator est "Not an MES" et qu'il est conçu pour s'intégrer à vos systèmes existants. Prévoyez quel système garde les ordres de fabrication et l'ordonnancement.
4. MachineMetrics
Ce que c'est : MachineMetrics décrit sa plateforme, MaximaOS, comme "one platform, running on real-time machine data, purpose-built for discrete manufacturing."
Ce que met en avant MachineMetrics
- Connexions aux commandes machine via OPC UA, FOCAS, MTConnect, EtherNet/IP, Modbus TCP et MQTT, avec des capteurs et des adaptateurs d'E/S pour les équipements plus anciens.
- Temps d'arrêt détectés à partir des données machine sans saisie opérateur ni durée minimale, donc les arrêts courts sont aussi enregistrés.
- Performance mesurée par rapport au temps de cycle standard de l'ERP pour chaque pièce, rapproché automatiquement.
- Rapports d'utilisation, d'OEE, de temps d'arrêt et de réglage en standard.
- Connecteurs d'ordonnancement et ERP pour Epicor Kinetic, Infor et JobBOSS², que MachineMetrics présente comme faisant partie d'un MES de nouvelle génération.
Idéal pour
Les fabricants en production discrète, dont l'aérospatiale et la défense, l'automobile, la sous-traitance, les ateliers à la commande, les dispositifs médicaux et les équipements industriels.
Points à considérer
- La plateforme s'étend à l'ordonnancement et aux ordres de travail. Décidez si vous en avez besoin maintenant ou seulement de la couche d'efficacité.
5. Vorne XL
Ce que c'est : Vorne écrit : "XL is a standalone device that includes I/O to communicate with your process, a scoreboard for your operators, and built-in reporting for your managers."
Ce que met en avant Vorne
- Une ou deux entrées capteur depuis une cellule photoélectrique, un relais, un détecteur de proximité ou un codeur existants, ou un lien de données PLC.
- Détection automatique de la marche et causes d'arrêt saisies sur la ligne, y compris avec un lecteur de codes-barres.
- Un rapport Top Losses qui classe chaque perte en temps : causes d'arrêt, cycles lents, petits arrêts, rebuts et changements de série.
- Rapports intégrés comme OEE, Downtime, TEEP et Changeover, un tableau d'affichage côté ligne et des rapports d'équipe envoyés par e-mail.
- Un serveur web intégré sans logiciel à installer, et une partie cloud optionnelle, XL Enterprise.
Idéal pour
Vorne indique que XL fonctionne sur tout processus de fabrication discrète et évolue d'une machine à une entreprise entière.
Points à considérer
- XL est une appliance matérielle par ligne ou par machine. Prévoyez le nombre d'appareils et le capteur de chaque ligne avant le pilote.
Qui devrait choisir quoi
- Choisissez Fabrico si vous voulez les pertes d'efficacité par cause sur un mélange de machines avec PLC, de machines anciennes et de postes manuels, au sein d'un MES léger qui grandit avec vous, prouvé d'abord sur une ligne pilote.
- Regardez Evocon si vous voulez un outil OEE autonome dans le cloud, centré sur le suivi de l'OEE, et que vous n'avez pas besoin d'une option sur site.
- Regardez LineView si vous exploitez des lignes de boissons ou d'emballage à grande vitesse et voulez une analyse des pertes au niveau du PLC à côté de vos systèmes existants.
- Regardez MachineMetrics si votre atelier est fait de CNC et de production discrète et que vous voulez aussi un ordonnancement lié aux données machine.
- Regardez Vorne XL si un tableau d'affichage côté ligne sur un appareil autonome compte avant tout pour vous.
Comment améliorer l'efficacité des lignes : la ligne pilote d'abord
- Connectez une ligne représentative, idéalement le goulot d'étranglement, et captez automatiquement la marche, les arrêts et les comptages.
- Convenez d'une courte liste de causes d'arrêt et du temps de cycle idéal de chaque produit.
- Chiffrez les pertes en argent pendant quelques semaines, pour que la principale perte soit claire.
- Agissez sur la principale perte avec un responsable désigné, puis mesurez à nouveau. Notre guide sur comment réduire les temps d'arrêt machine propose 15 méthodes pratiques.
- Prouvez la production récupérée, puis étendez à la ligne suivante avec les mêmes règles.
Si vous hésitez entre un MES complet et un démarrage plus léger, notre guide sur le MES léger explique ce que couvre chacun.
Questions fréquentes
Qu'est-ce qu'un logiciel d'efficacité de production ?
Un logiciel qui mesure quelle part du temps planifié une ligne transforme en production bonne, et montre où le reste est perdu. La plupart des outils la mesurent par l'OEE et décomposent les pertes en arrêts, fonctionnement lent et rebuts.
L'efficacité de production est-elle la même chose que l'OEE ?
En pratique, l'OEE est la façon standard de mesurer l'efficacité d'une ligne. Certaines usines suivent aussi la production par heure ou par personne, mais l'OEE est la mesure qui décompose la perte en disponibilité, performance et qualité, ce qui vous indique où regarder.
Comment capter les micro-arrêts ?
À partir du signal machine. Les arrêts de quelques secondes sont trop courts et trop fréquents pour que les opérateurs les enregistrent, donc le logiciel doit les détecter à partir des signaux de marche et de cycle et les compter comme perte de performance.
Faut-il un PLC sur chaque machine ?
Non. Les machines dotées d'un PLC exploitable peuvent être lues directement, les machines plus anciennes peuvent recevoir des capteurs additionnels, et les postes manuels peuvent utiliser des caméras ou la saisie opérateur.
En combien de temps puis-je voir des résultats ?
Les premières pertes apparaissent dès qu'une ligne est connectée et que les arrêts portent une cause. Avec Fabrico, l'installation et la connexion des appareils sur vos machines prennent environ un mois, et le déploiement complet est terminé en 3 à 4 mois.
Voyez où vos lignes perdent en efficacité, par cause et par équipe : réservez une démo.
Articles connexes