





Menu

TRS en temps réel sur presses et machines CN

Chaque machine a son propre TRS, ventilé en disponibilité, performance et qualité. La machine fournit les comptages, et l'opérateur ajoute dans l'application iOS ou Android ce qu'elle ignore, comme la cause d'un arrêt.

  • Disponibilité : la part du temps de production planifié où la machine a vraiment tourné, avec pour chaque arrêt son début, sa durée et la cause saisie par l'opérateur.
  • Performance : les coups ou les cycles relevés par l'automate ou le capteur, comparés au temps de cycle idéal, ce qui révèle les écarts de cadence et les micro-arrêts.
  • Qualité : la part de pièces bonnes dans la production, avec les rebuts saisis au contrôle qualité.
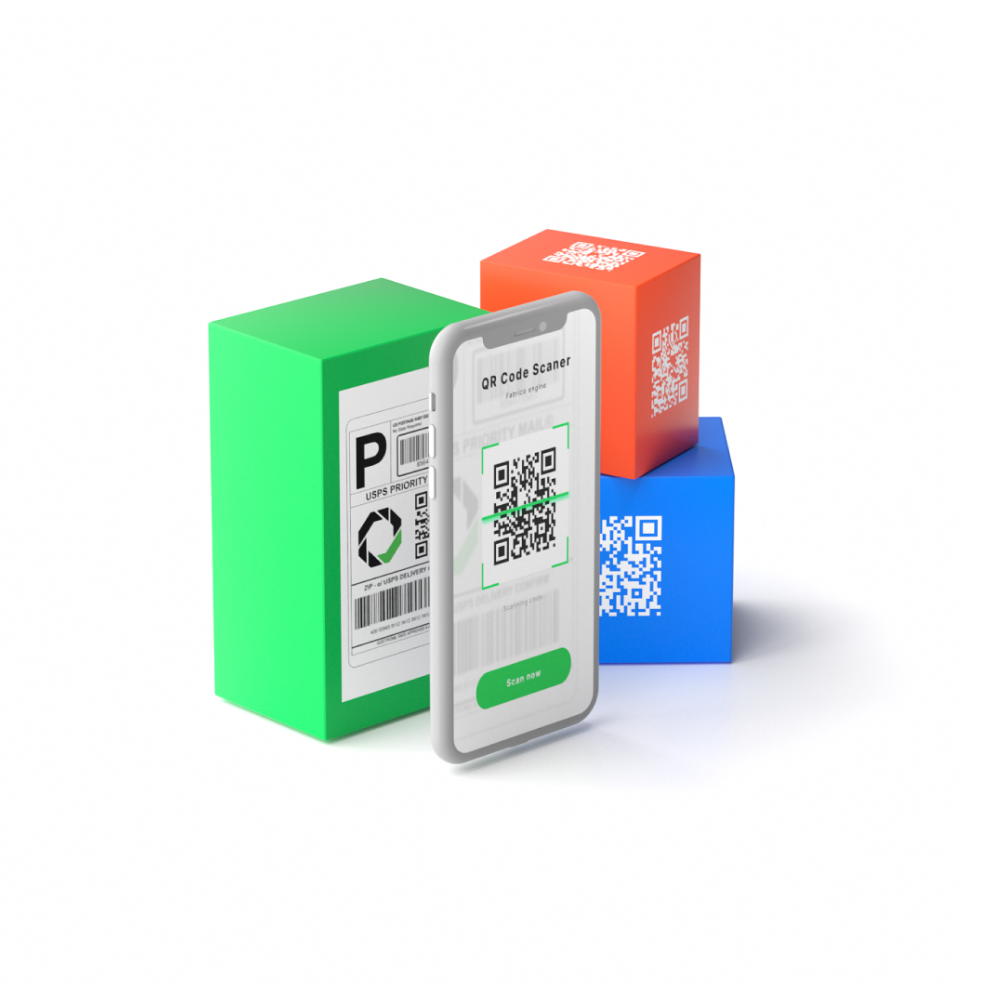
  • Sur le terrain : il suffit de scanner le code QR d'une presse ou d'une machine CN pour ouvrir sa fiche, ses fichiers et l'historique de ses réparations.

Emboutissage, usinage ou extrusion : tous les ateliers sont mesurés sur la même base, et le directeur d'usine peut les comparer directement. Pour le détail du calcul et de l'affichage, voir notre logiciel TRS.
Changements de matrice et d'outil, micro-arrêts

En formage et en usinage des métaux, le temps perdu se cache souvent dans des arrêts trop courts ou trop habituels pour qu'on les note. Fabrico enregistre chaque arrêt d'une machine connectée à partir de son signal : le relevé des arrêts ne dépend plus de la mémoire de chacun en fin de poste.

Changements de matrice et d'outil : l'opérateur affecte l'arrêt à un changement de matrice sur une presse ou à un changement d'outil sur une machine CN. Le temps de changement de série apparaît alors machine par machine, distinct des pannes.

Micro-arrêts : un bref bourrage dans un outil à suivre, un amenage qui a des ratés ou une pièce qui reste coincée dans le montage font baisser la performance sans jamais passer pour une panne. Fabrico détecte ces micro-arrêts à partir du signal et les cumule par machine, si bien que quelques secondes perdues à chaque fois finissent par former un total bien visible.

Pannes et attentes : les arrêts plus longs sont classés par cause, machine et équipe, tout comme les attentes de matière, de pont roulant ou de régleur. Le MTTR et le MTBF de chaque machine montrent si une presse tombe en panne plus souvent ou met plus de temps à être réparée.

Notre logiciel de suivi des arrêts machine va plus loin dans l'analyse des motifs et des temps d'arrêt.

Supervision des machines : automate, capteur ou caméra

Fabrico se connecte à chaque machine selon ce qu'elle permet. Presses anciennes et centres d'usinage récents cohabitent ainsi dans une même vue de l'usine.

  • Connexion à l'automate : comptages de cycles, état de marche et signaux d'arrêt lus en direct dans l'automate d'une presse, d'une machine CN ou d'une presse d'extrusion.
  • Capteurs IoT : sur une machine sans automate accessible, un capteur compte les coups ou les cycles et signale quand la machine tourne et quand elle s'arrête.
  • Vision par ordinateur : des caméras IA sur la ligne comptent la production quand la machine ne fournit aucun signal exploitable.

Données machine et saisies des opérateurs se rejoignent dans une fiche par machine : le TRS et la cause de chaque perte se lisent ensemble. Pour connaître les prérequis de chaque type de connexion, consultez notre logiciel de supervision des machines.

Maintenance des presses et des fours, GMAO intégrée

Quand un arrêt demande une réparation, l'intervention passe par la GMAO intégrée. Un technicien ouvre un bon de travail depuis l'arrêt, et la réparation s'ajoute à l'historique de la machine.

  • Maintenance préventive : un plan annuel et des modèles de tâches récurrentes pour presses, fours, machines de coulée et lignes d'extrusion, sur un calendrier où l'on replanifie par glisser-déposer.
  • Interventions d'urgence : un circuit de dépannage qui mesure le temps de réaction à chaque appel.
  • Pièces de rechange : un catalogue avec seuils mini et maxi, réceptions et inventaires, et des consommations imputées au bon de travail.
  • Techniciens : tâches attribuées par glisser-déposer, avec une alerte en cas de surcharge.

Les machines les plus souvent réparées ressortent de ces bons de travail. Maintenance et production s'appuient ainsi sur les mêmes chiffres d'arrêt pour décider quelle presse ou quel four traiter en priorité.

Rebuts, TRS multisite et ERP pour les groupes du métal

Dans bien des usines du métal, les rebuts se comptent sur papier ou dans un système à part, loin des données machine. Fabrico les rattache au taux de qualité de la machine qui les a produits : une presse qui tourne tout le poste mais sort des pièces non conformes ne fait plus illusion.

Vue multisite : avec un compte groupe, toutes les usines s'affichent ensemble et des rapports comparent les sites entre eux, des ateliers d'emboutissage aux fonderies et aux usines d'extrusion.

ERP : synchronisation bidirectionnelle avec SAP PM, liaison avec SAP S/4HANA, et Dynamics ou Oracle par une intégration sur mesure.

Vos données : une API REST et des notifications d'événements vers vos autres systèmes, ainsi que l'export de n'importe quelle liste vers Excel ou en CSV pour vos propres analyses.

Accès : gestion des droits par rôle et journal d'audit, avec un SSO possible en intégration sur mesure.

Le calculateur de TRS traduit en coût l'écart qui sépare votre TRS actuel de l'objectif que vous vous fixez. Pour les ateliers d'usinage CN et de tôlerie, notre guide sur le TRS dans la fabrication métallique approfondit le sujet.

Logiciel TRS : les questions des industriels du métal

Fabrico peut-il suivre le TRS des presses anciennes sans automate récent ? Oui : une presse sans automate accessible est équipée d'un capteur IoT qui compte ses coups, et les presses anciennes remontent dans la même vue TRS que les récentes.

Fabrico est-il un MES ou un logiciel de maintenance ? C'est une plateforme MES et TRS qui suit la production, avec une GMAO intégrée pour les réparations qu'entraînent les arrêts.

Fabrico gère-t-il la planification de la production ou l'ordonnancement des presses ? Pas aujourd'hui : ces deux fonctions figurent sur notre feuille de route, et Fabrico couvre pour l'instant le TRS, le suivi de production, le suivi des arrêts et la maintenance.

Combien de temps dure le déploiement ? L'installation et la connexion du matériel sur vos machines prennent environ un mois, et la mise en service complète de l'usine demande 3 à 4 mois.

Nos données de production sont-elles en sécurité ? Fabrico est certifié ISO/IEC 27001, héberge les données chez AWS dans l'Union européenne, les chiffre au repos et en transit, et les sauvegarde chaque jour.

Comment se déroule une démo ? Il s'agit d'un échange de 30 minutes avec un consultant Fabrico, sans engagement, consacré à vos machines et aux pertes que vous voulez mesurer, et tout ce que vous partagez est traité selon la norme ISO 27001.

Une question sur vos presses ou vos fours ? Contactez-nous.

En cliquant sur le bouton Accepter, vous donnez votre consentement à l'utilisation de cookies lors de l'accès à ce site Web et de l'utilisation de nos services. Pour en savoir plus pour en savoir plus sur la manière dont les cookies sont utilisés et gérés, veuillez consulter notre Politique de confidentialité et Déclaration relative aux cookies