Menu

OEE en tiempo real para prensas y máquinas CNC

Cada máquina tiene su OEE, desglosado en tres factores. La máquina aporta los recuentos y el operario añade desde la aplicación para iOS o Android lo que solo él sabe, como la causa de una parada.

  • Disponibilidad: el tiempo en marcha frente al tiempo de producción planificado, con cada parada registrada por inicio, duración y causa indicada por el operario.
  • Rendimiento: golpes o ciclos contados por el PLC o un sensor, comparados con el tiempo de ciclo ideal, lo que revela ciclos lentos y microparadas.
  • Calidad: piezas buenas sobre el total, con el rechazo anotado en el control de calidad.
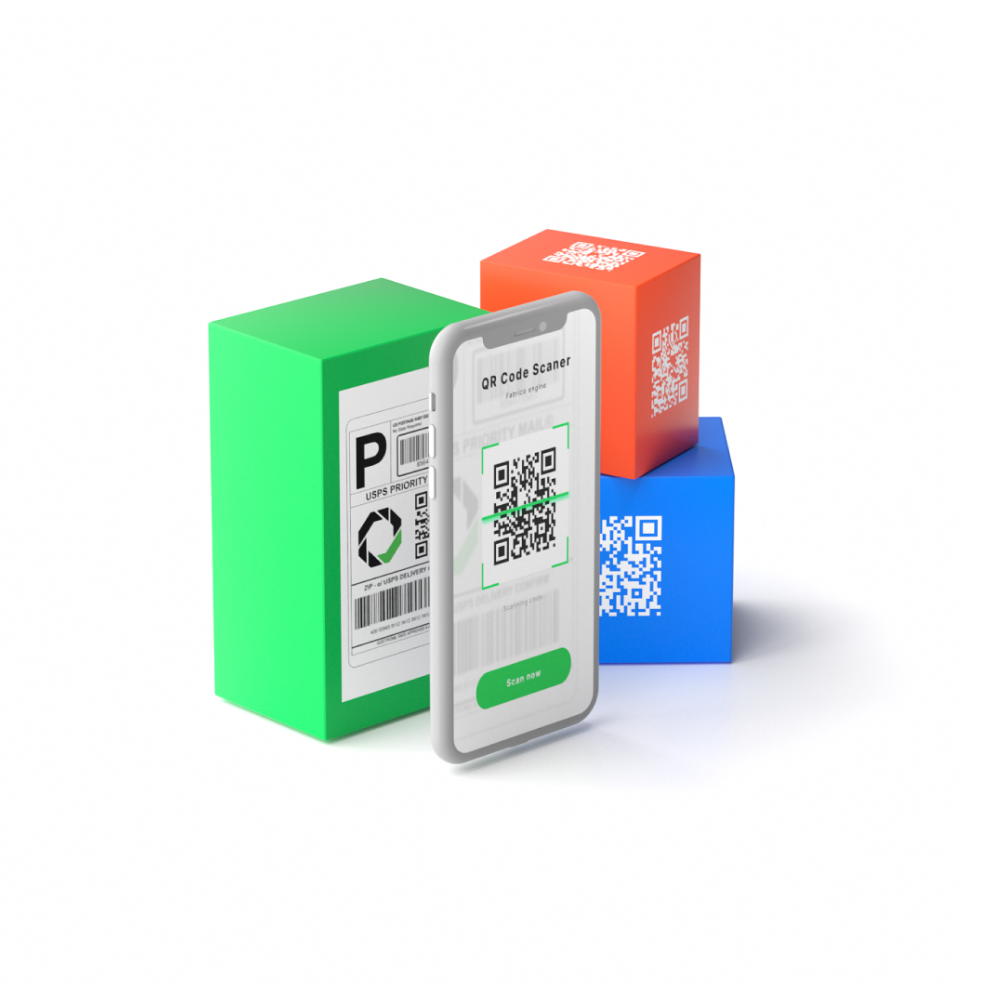
  • A pie de máquina: un escaneo del código QR de una prensa o máquina CNC abre su ficha, sus documentos y su historial de reparaciones.

El taller de prensas, la nave de mecanizado y la línea de extrusión se miden igual, y el director de planta puede compararlos. En nuestro software OEE verá cómo se calcula y se presenta la cifra.
Cambios de matriz, cambios de herramienta y microparadas

En el conformado y el mecanizado de metales, el tiempo se pierde a menudo en paradas tan cortas o tan rutinarias que nadie las anota. Fabrico registra cada parada de una máquina conectada a partir de su señal, así que el histórico de paradas ya no depende de lo que alguien recuerde al final del turno.

Cambios de matriz y de herramienta: el operario marca como causa de la parada el cambio de matriz en una prensa o el cambio de herramienta en una máquina CNC. Así, el tiempo de cambio se ve por máquina y separado de las averías.

Microparadas: un pequeño atasco en una matriz progresiva, un alimentador de bobina que da tirones o una pieza que se queda enganchada en el utillaje bajan el rendimiento sin llegar nunca a parecer una avería. Fabrico detecta estas microparadas a partir de la señal y las suma por máquina, de modo que esos pocos segundos que se pierden cada vez se convierten en un total visible.

Averías y esperas: las paradas largas aparecen por causa, máquina y turno, junto a las esperas de material, de grúa o del preparador. El MTTR (tiempo medio de reparación) y el MTBF (tiempo medio entre fallos) de cada máquina indican si una prensa falla más a menudo o si se tarda más en repararla.

Encontrará más detalle sobre los motivos de parada y su análisis en nuestro software de control de paradas.

Monitorización de máquinas mediante PLC, sensores o cámaras

Fabrico se conecta a cada máquina de la manera que esta permite. En una misma vista de planta pueden convivir prensas antiguas y centros de mecanizado recientes.

  • Conexión al PLC: datos de máquina en tiempo real, como recuentos de ciclos, estado de marcha y señales de parada, leídos del controlador de una prensa, una máquina CNC o una prensa de extrusión.
  • Sensores IoT: en una máquina sin PLC accesible, un sensor cuenta los golpes o ciclos e indica cuándo está en marcha y cuándo se detiene.
  • Visión artificial: cámaras con IA en la línea de producción cuentan las piezas donde la máquina no da ninguna señal utilizable.

Los datos de máquina y lo que introduce el operario se reúnen en una sola ficha por máquina, así que la cifra de OEE y el motivo de cada pérdida se leen juntos. Los requisitos de cada opción de conexión se detallan en nuestro software de monitorización de máquinas.

Mantenimiento de prensas y hornos, con GMAO integrada

Cuando una parada requiere una reparación, el trabajo se gestiona en la GMAO integrada: un técnico abre una orden de trabajo desde la parada. Después, la reparación queda en el historial de la máquina.

  • Mantenimiento preventivo: un plan anual y plantillas de tareas periódicas para prensas, hornos, máquinas de fundición y líneas de extrusión, en un calendario donde las tareas se reprograman arrastrando y soltando.
  • Reparaciones urgentes: un flujo correctivo que mide el tiempo de reacción de cada aviso.
  • Repuestos: un catálogo con existencias mínimas y máximas, recepciones e inventarios, y el consumo imputado a la orden de trabajo.
  • Técnicos: las tareas se asignan arrastrando y soltando, con un aviso cuando alguien está sobrecargado.

Con estas órdenes de trabajo se ve qué máquinas acumulan más reparaciones. Mantenimiento y producción parten de las mismas cifras de paradas para decidir qué prensa u horno atender primero.

Rechazos, OEE multiplanta e integración con el ERP para grupos metalúrgicos

En muchas plantas del metal, el rechazo se apunta en papel o en un sistema aparte, al margen de los datos de máquina. En Fabrico entra en el factor de calidad de la máquina que lo produjo, así que una prensa que trabaja todo el turno pero saca piezas defectuosas ya no parece que funcione bien.

Vista multiplanta: una cuenta de grupo reúne todas las plantas, con informes que comparan talleres de prensas, fundiciones y plantas de extrusión.

ERP: sincronización bidireccional con SAP PM, integración con SAP S/4HANA y conexión con Dynamics u Oracle mediante una integración a medida.

Acceso a los datos: API REST y webhooks, y la posibilidad de exportar cualquier lista a Excel o CSV para sus propios análisis.

Permisos: control de acceso por roles y registro de auditoría, con inicio de sesión único (SSO) disponible como integración a medida.

Si quiere saber cuánto dinero supone la distancia entre el OEE de hoy y el objetivo que se ha fijado, utilice la calculadora OEE. Para talleres CNC y de calderería, nuestro artículo sobre el OEE en la fabricación de metales ofrece una guía más extensa.

Lo que preguntan las empresas del metal sobre el software OEE

¿Puede Fabrico medir el OEE en prensas antiguas sin un PLC moderno? Sí, a una prensa sin PLC accesible se le instala un sensor IoT que cuenta sus golpes, así que las prensas antiguas y las nuevas se siguen en una misma vista de OEE.

¿Es Fabrico un MES o un sistema de mantenimiento? Se trata de una plataforma MES y OEE que monitoriza la producción, con una GMAO integrada para gestionar las reparaciones que hay detrás de las paradas.

¿Planifica Fabrico la producción o programa los trabajos en las prensas? Por ahora no: la planificación de la producción y la programación de trabajos forman parte de nuestra hoja de ruta, mientras que hoy Fabrico cubre la monitorización de la producción, el OEE, el mantenimiento y el control de paradas.

¿Cuánto dura la implantación? La instalación y la conexión de los dispositivos de OEE en sus máquinas llevan alrededor de un mes, y el despliegue en toda la planta se completa en 3 a 4 meses.

¿Están seguros nuestros datos de producción? Fabrico está certificado según ISO/IEC 27001 y guarda los datos en la región europea de AWS, cifrados en reposo y en tránsito y con copias de seguridad diarias.

¿Qué pasa en una demo? En una conversación de 30 minutos con un consultor de Fabrico, sin compromiso, hablamos de sus máquinas y de las pérdidas que quiere medir, y todo lo que comparta se trata conforme a la norma ISO 27001.

¿Tiene alguna duda sobre sus prensas u hornos? Contáctenos.

Al hacer clic en el botón Aceptar, usted da su consentimiento para el uso de cookies al acceder a este sitio web y utilizar nuestros servicios. Para obtener más información sobre cómo se utilizan y gestionan las cookies, consulte nuestra Política de privacidad y Declaración de cookies