Menu

Software de control de paradas con detección automática

Las paradas se registran desde la propia máquina, no de memoria al final del turno, así que se cuentan tanto las cortas como las largas. Fabrico lee en la señal si la máquina está en marcha o parada, anota la hora de inicio y mide la duración hasta que se reanuda la producción.

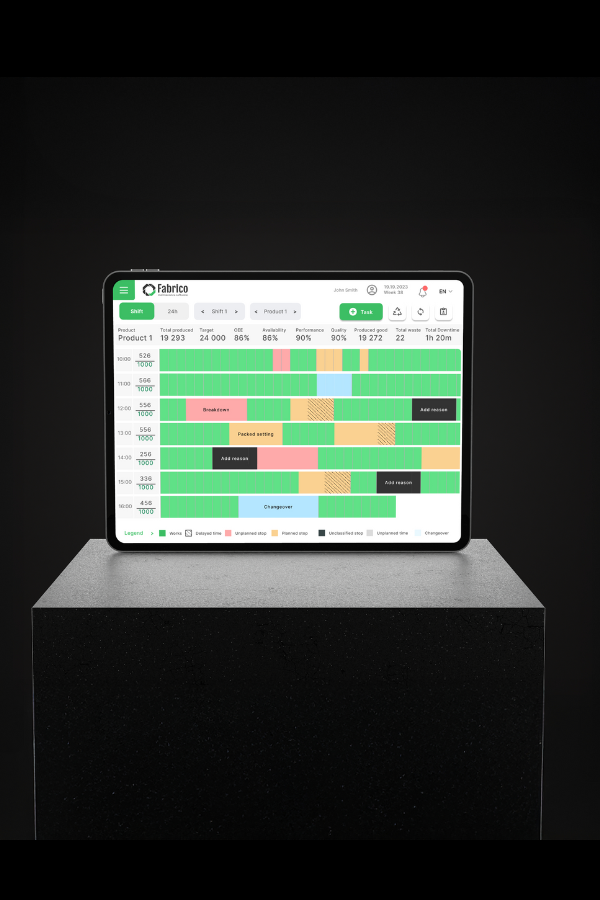
Cada máquina se da de alta una sola vez en el registro de máquinas, con sus archivos y su historial de reparaciones, y tiene una línea de tiempo en colores con la marcha, las paradas y las microparadas. En ella, un turno lleno de paradas cortas no se parece en nada a otro con una sola avería larga, aunque sumen los mismos minutos.

Una misma planta puede combinar tres fuentes de señal, elegidas máquina a máquina y explicadas en nuestra página de software de monitorización de máquinas:

  • Conexión al PLC: en las máquinas automatizadas, la señal se lee en directo del controlador.
  • Sensor IoT: se instala en una máquina antigua sin una salida de PLC utilizable.
  • Cámara: en líneas manuales o híbridas, la visión artificial observa la línea y detecta cuándo está parada.
Motivos y códigos de parada

La señal de la máquina le indica que una línea se ha detenido. El porqué lo conocen las personas que trabajan en ella, así que es el operario quien asigna la causa a cada parada.

En la aplicación de Fabrico, el operario elige la causa de una lista de motivos acordada con su equipo, como falta de material, cambio de formato, espera de mantenimiento o avería. El inicio y la duración de la parada salen de la señal, de modo que el operario solo tiene que añadir el motivo.

Cada parada codificada queda asociada a la máquina, la línea y el turno a los que pertenece. Por eso, la misma parada puede contabilizarse después por causa, por línea o por turno.

Fabrico funciona en tabletas iOS y Android y en el navegador. La interfaz está disponible en inglés, búlgaro, alemán, francés y polaco, y se pueden añadir otros idiomas.

Un operario que atiende varias máquinas puede escanear el código QR de una de ellas para abrir su ficha, en lugar de buscarla en el listado de la planta.

Paneles de paradas en tiempo real

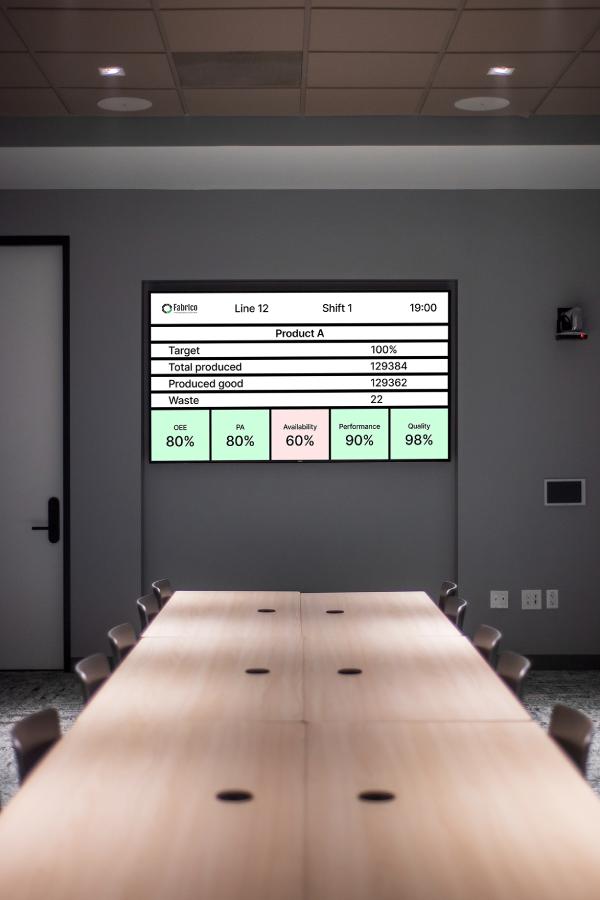
Los mismos datos se ven en pantalla con el turno en marcha. El panel muestra qué máquinas funcionan, cuáles están paradas y desde cuándo, junto al OEE actual.

Los paneles se configuran para su empresa, de modo que producción y mantenimiento trabajan con los mismos indicadores, acordados de antemano. Así se usan a lo largo de la jornada:

  • En planta: un televisor junto a la línea muestra el estado en directo, y todo el equipo ve una parada larga mientras se produce.
  • En el cambio de turno: la lista de paradas del turno anterior muestra cada parada con su causa y su duración, y el turno entrante ve qué máquinas siguen paradas.
  • En la reunión de la mañana: la pantalla de la sala muestra las principales causas de parada del día anterior en cada línea, y la conversación arranca por la mayor pérdida.
  • Lejos de la línea: un director de planta abre la aplicación de Fabrico en el teléfono y consulta el OEE actual de cada línea.
  • Para mantenimiento: las paradas codificadas como avería o espera de mantenimiento indican qué líneas necesitan un técnico.

Cómo afectan las paradas a la disponibilidad del OEE

En el OEE, las paradas se reflejan en la disponibilidad. La disponibilidad compara el tiempo que una máquina ha funcionado realmente con su tiempo de producción planificado, por lo que cada parada contabilizada como tiempo de inactividad la reduce.

Fabrico calcula el OEE como Disponibilidad × Rendimiento × Calidad. Las paradas no planificadas, como una avería o la espera de material, aparecen en el factor de disponibilidad de esa máquina y ese turno.

Cuando la disponibilidad baja en una línea, la lista de paradas de esa línea y ese turno muestra qué causas la han hecho caer. Las paradas y el OEE salen de la misma fuente, así que no hay una segunda hoja de cálculo que cuadrar.

Microparadas y pérdidas de velocidad

Fabrico detecta las microparadas a partir de la señal de cada máquina y las muestra separadas de las paradas largas. Los ciclos lentos cuentan como pérdida de rendimiento y no como parada, de modo que el equipo distingue una máquina que ha estado parada de otra que ha trabajado por debajo de su velocidad nominal.

Todo lo que Fabrico cubre en OEE se describe en la página de software OEE. Para saber cuánto le cuesta la brecha entre su OEE actual y el objetivo, utilice nuestra calculadora OEE.

Cómo calcular la disponibilidad, con un ejemplo

La disponibilidad es el tiempo de funcionamiento dividido entre el tiempo de producción planificado. El tiempo de producción planificado es el turno menos las pausas previstas y cualquier otro tiempo en que la máquina no debía funcionar. El tiempo de funcionamiento es el tiempo de producción planificado menos las paradas dentro de él.

Un ejemplo con cifras inventadas, para un turno de 8 horas:

  • Duración del turno: 480 minutos.
  • Pausas previstas: 30 minutos, así que el tiempo de producción planificado es de 450 minutos.
  • Paradas no planificadas: una avería de 25 minutos y una espera de material de 20 minutos, 45 minutos en total.
  • Tiempo de funcionamiento: 450 menos 45, es decir, 405 minutos.
  • Disponibilidad: 405 entre 450, es decir, un 90 %.

Fabrico hace este cálculo para cada máquina y turno a partir de las paradas que registra, y la lista de paradas muestra de qué causa procede cada uno de esos 45 minutos. Después, la disponibilidad se multiplica por el rendimiento y la calidad para obtener el OEE.

Análisis de paradas por causa

Cuando cada parada lleva una duración y un motivo, ya dispone de los datos que necesita un análisis de causa raíz: qué se paró, cuándo, durante cuánto tiempo y por qué. Las paradas por causa y el listado de máquinas con más reparaciones son informes estándar, por lo que nadie tiene que prepararlos en una hoja de cálculo.

Una planta puede presentar un OEE medio aceptable mientras una máquina se para una y otra vez por el mismo motivo. En la revisión semanal, el equipo toma las principales causas de la peor máquina, acuerda qué cambiar y comprueba a la semana siguiente si esos minutos se han reducido.

Agrupe y filtre las paradas según cómo trabaja su planta:

  • Por causa: los motivos que más minutos han costado esta semana y cómo evolucionan.
  • Por línea y máquina: dónde se acumulan las horas de parada y qué máquina pierde más tiempo.
  • Por turno: si el turno de noche pierde tiempo por las mismas causas que el de día.
  • Por periodo: el turno actual, la semana pasada o un mes anterior, para comparar un cambio con las semanas previas.

Abra una orden de trabajo desde la parada

La avería en la línea y la reparación posterior se gestionan en un mismo sistema, porque la gestión del mantenimiento (GMAO) forma parte de Fabrico. Cuando una parada requiere una reparación, un técnico abre desde ella una orden de trabajo y gestiona la intervención en el teléfono o la tableta, esté donde esté dentro de la planta.

El flujo de intervenciones urgentes registra el tiempo de reacción, y el cronómetro automático mide cuánto ha durado la reparación. Nadie tiene que volver a introducir después la avería en otra herramienta de mantenimiento.

MTTR y MTBF por máquina

Cada reparación queda registrada en el historial de reparaciones de la máquina. A partir de ese historial, Fabrico calcula para cada máquina el tiempo medio de reparación (MTTR) y el tiempo medio entre fallos (MTBF).

Así se ve qué máquinas fallan más a menudo, cuáles tardan más en repararse y si el tiempo se perdió esperando al técnico o en la propia reparación.

Producción ve por qué se paró una línea, y mantenimiento ve qué hizo falta para volver a poner la máquina en marcha.

Comparativa entre plantas

En los grupos con varios centros, una cuenta de grupo muestra todas las plantas en una sola vista. Los informes comparativos entre plantas le permiten medir un centro frente a otro.

El control de acceso por roles determina quién ve una sola planta y quién ve todo el grupo, y un registro de auditoría deja constancia de quién ha cambiado qué. Para el acceso de todo el grupo, el inicio de sesión único (SSO) con SAML está disponible como integración a medida.

La comparativa es más útil cuando las plantas acuerdan usar los mismos códigos de parada, de modo que una parada llamada "espera de material" signifique lo mismo en todos los centros.

Exportación de paradas e integraciones

Los datos de paradas no tienen por qué quedarse en Fabrico: cualquier lista se exporta a Excel para sus propios informes. Fabrico también se conecta con otros sistemas mediante la API REST y webhooks, y los trabajos de mantenimiento se sincronizan en ambos sentidos con SAP PM.

Al empezar, puede importar su listado de máquinas de forma masiva desde Excel, sin tener que introducirlo a mano.

Preguntas frecuentes

¿Qué es un software de control de paradas?

Un software de control de paradas registra el tiempo de inactividad de máquinas y equipos: cuándo empieza cada parada, cuánto dura y por qué se ha producido. Fabrico recoge cada parada en tiempo real y suma el tiempo de parada por causa, para que las mayores pérdidas aparezcan primero.

¿Cómo se registran automáticamente las paradas de máquina?

El registro automático se basa en la propia señal de marcha y parada de la máquina, y no en partes escritos a mano. Fabrico abre un registro de parada en cuanto cambia la señal, antes de que nadie tenga que explicar qué ha pasado.

¿Detecta el control de paradas las microparadas y los ciclos lentos?

Sí, Fabrico detecta paradas de pocos segundos a partir de la misma señal que las largas y las muestra como microparadas. Los ciclos por debajo de la velocidad nominal se contabilizan en el factor de rendimiento del OEE.

¿Cómo se conecta el control de paradas con el mantenimiento?

Fabrico incluye su propio software de mantenimiento (GMAO), así que las paradas y las reparaciones quedan vinculadas a las mismas máquinas. La orden de trabajo la abre un técnico a partir de la propia parada, y el tiempo de reparación entra en el cálculo del MTTR y el MTBF de esa máquina.

¿Cuánto se tarda en empezar a controlar las paradas con Fabrico?

Cuando hay que instalar dispositivos en las máquinas, montarlos y conectarlos lleva alrededor de un mes, y la implantación completa, de 3 a 4 meses. Los motivos de parada, los turnos y los paneles se configuran con su equipo durante ese proceso.

¿Qué son los códigos de parada?

Los códigos de parada son una lista acordada de causas, como un atasco, un cambio de herramienta o la falta de un operario, entre las que elige el personal de la línea cuando una máquina se detiene. Usar una lista cerrada, y no notas en texto libre, es lo que permite sumar las paradas por causa.

Defina su hoja de ruta de confiabilidad
Valida tu retorno de inversión potencial: Reserva una demostración en vivo.
Defina su hoja de ruta de confiabilidad
Al hacer clic en el botón Aceptar, usted da su consentimiento para el uso de cookies al acceder a este sitio web y utilizar nuestros servicios. Para obtener más información sobre cómo se utilizan y gestionan las cookies, consulte nuestra Política de privacidad y Declaración de cookies