


 Login
 Blog
Softver za efikasnost proizvodne linije: poređenje 5 alata (2026)
Ukratko
Softver za efikasnost proizvodnje meri koliki deo planiranog vremena linija pretvara u dobre proizvode i pokazuje gde odlazi ostatak: na kvarove, prelaze na drugi proizvod, kratke zastoje, spore cikluse i škart. Svih pet alata u nastavku automatski beleže zastoje. Razlikuju se po tome kako prikupljaju podatke, šta prikazuju na liniji i koliko sežu izvan samog rezultata.
- Na brzim linijama najveći gubici su često kratki zastoji i spori ciklusi koji nikada ne stignu u papirni dnevnik. Pitajte svakog proizvođača kako ih otkriva.
- Sam rezultat ne podiže efikasnost. Podiže je uzrok uz svaki zastoj i neko ko tokom smene deluje na najveći gubitak.
- Fabrico je lagani MES (light MES): podaci sa mašina, zastoji po uzroku i OEE, podjednako na PLC, starijim i ručnim mašinama.
- Svaki opis proizvođača preuzet je sa njegovog sajta i proveren 21. oktobra 2026. Fabrico je naš proizvod.
- Počnite na jednoj pilot liniji, iskažite njene gubitke u novcu, otklonite najveći, pa zatim proširite.
Šta meri softver za efikasnost proizvodnje
Efikasnost linije se obično meri kao OEE: raspoloživost, koliki deo planiranog vremena je linija radila; performanse, koliko je brzo radila u odnosu na idealni ciklus; i kvalitet, koliki deo proizvodnje je bio dobar. Pomnoženi, ovi faktori pokazuju koliki je deo planiranog vremena postao dobri komadi. Naš vodič za izračunavanje OEE objašnjava formulu korak po korak.
Sam broj je manje važan od raspodele iza njega. Linija sa 65% OEE i problemom raspoloživosti traži rad na održavanju i prelazima. Istih 65% sa problemom performansi traži nekoga ko će pogledati kratke zastoje i brzinu ciklusa.
Gde proizvodna linija gubi efikasnost
| Gubitak | Kako izgleda na liniji | Šta je softveru potrebno da ga uhvati |
|---|---|---|
| Kvarovi | Linija stoji dok se popravka ne završi | Automatsko otkrivanje zastoja i uzrok uz svaki zastoj |
| Prelazi na drugi proizvod | Vreme između poslednjeg dobrog komada jednog proizvoda i prvog dobrog komada sledećeg | Prelazi zabeleženi odvojeno od ostalih zastoja, u poređenju sa standardom |
| Kratki zastoji | Zaglavljivanja i blokade od nekoliko sekundi do nekoliko minuta, otklonjeni na samoj mašini | Otkrivanje iz signala mašine, jer ih niko ne zapisuje |
| Spori ciklusi | Linija radi, ali ispod idealne brzine | Stvarni ciklusi upoređeni sa idealnim vremenom ciklusa |
| Škart | Komadi napravljeni, ali neispravni, pri pokretanju ili tokom rada | Broj dobrih i škart komada, sa senzora ili unet na tabletu |
Naš vodič o mikrozastojima objašnjava zašto se kratki zastoji sabiraju u više nego što većina pogona očekuje.
5 alata za efikasnost proizvodnje na prvi pogled
Fabrico je naveden prvi jer je to naš proizvod. Ostala četiri su poređana abecednim redom, a ne po rangu.
| Alat | Kako ga proizvođač naziva | Kako prikuplja podatke sa linije, prema proizvođaču | Za koga je napravljen, prema proizvođaču |
|---|---|---|---|
| Fabrico | Lagani MES, MES i OEE softver | PLC, Fabrico IoT uređaj sa spoljnim senzorima, AI kamere | Grupe iz FMCG, prehrambene i industrijske proizvodnje |
| Evocon | OEE softver | Sopstveni IIoT uređaj sa senzorima ili PLC izlazima, ili HTTPS zahtevi | Proizvođači u više od 15 industrija, kao što su hrana i piće, ambalaža i farmacija |
| LineView | Navigator, „Not an MES“ | Čita direktno iz PLC koda sa frekvencijom ispod jedne sekunde | Brze linije za pića i pakovanje |
| MachineMetrics | Sistem za proizvodne operacije u diskretnoj proizvodnji | Upravljačke jedinice mašina preko OPC UA, FOCAS, MTConnect i drugih protokola, uz I/O za starije mašine | Diskretna proizvodnja |
| Vorne XL | Samostalni uređaj sa I/O, tablom sa rezultatima i izveštavanjem | Jedan ili dva ulaza sa senzora, ili veza za podatke sa PLC-om | Svaki proces diskretne proizvodnje |
1. Fabrico
Napomena: Fabrico je naš proizvod.
Šta je to: lagani MES, sloj za monitoring i OEE unutar MES-a. Meri efikasnost svake linije na osnovu podataka sa mašina, beleži svaki zastoj sa uzrokom i prikazuje OEE po mašini, liniji i smeni dok smena još traje.
Kako pronalazi izgubljenu efikasnost
- Svaki zastoj se beleži sa početkom i trajanjem na povezanim mašinama, a uzrok operater označava na tabletu ili telefonu.
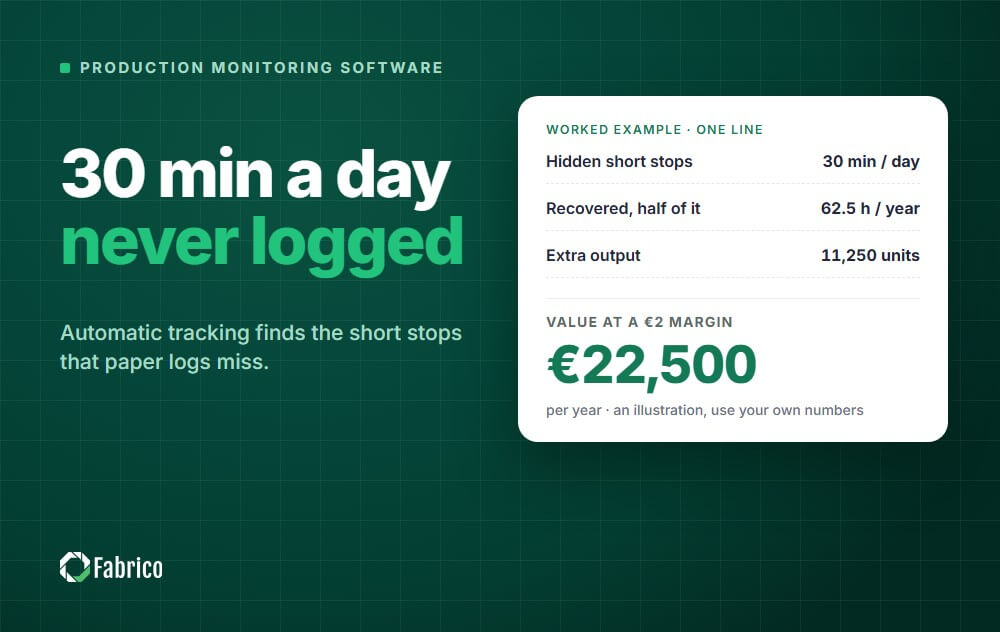
- Mikrozastoji se otkrivaju iz signala mašine, uključujući zastoje prekratke da bi ih iko zapisao, a spori ciklusi se računaju kao gubitak performansi.
- OEE podeljen na raspoloživost, performanse i kvalitet, tako da vođa smene, kada performanse padnu, proveri brzinu ciklusa pre nego što pozove održavanje.
- Zastoji po uzroku, mašini i smeni, za ovu nedelju ili neki prošli period, uz status linije uživo i dosadašnju proizvodnju u smeni.
- Bilo koja mašina: PLC na automatizovanim linijama, IoT uređaj sa spoljnim senzorima na starijim mašinama, AI kamere na ručnim koracima.
- Kada zastoj zahteva popravku, tehničar iz njega otvara radni nalog u istom zapisu mašine (ugrađeni CMMS).
Rezultati koje navode klijenti
Na Fabrico stranici proizvoda navodi se da je ABB smanjio zastoje za 20%, da je Ficosota podigla OEE cele fabrike sa 53,1% na 59,6% i da je jedan evropski proizvođač iz odbrambene industrije podigao OEE sa 20% na 62% za tri meseca, nakon što je za 6 nedelja povezao 80 FANUC CNC mašina, bez ikakvih izmena na PLC-ovima.
Šta treba uzeti u obzir
- Planiranje i terminiranje proizvodnje nalaze se na Fabrico planu razvoja, ali danas nisu deo proizvoda.
- Mašinama bez upotrebljivog signala najpre je potreban IoT uređaj ili kamera. Uključite to u plan pilota.
2. Evocon
Šta je to: Evocon sebe opisuje kao „a visual and user-friendly OEE software that helps manufacturing companies improve productivity and remove waste as they become better.“
Šta Evocon ističe
- Podatke sa sopstvenog IIoT uređaja, uz korišćenje novog industrijskog senzora, postojećeg senzora na liniji ili PLC izlaza preko releja, ili HTTPS zahteve tamo gde mašine već beleže podatke.
- Automatsko beleženje zastoja u realnom vremenu, pri čemu operateri unose razlog iz jasnih kategorija.
- Odvojeno prikazan gubitak brzine, sa sporim radom i mikrozastojima kao dve kategorije.
- Shift View i Factory Overview za učinak uživo po smenama, stanicama i lokacijama, kao i digitalne kontrolne liste.
- Integraciju sa ERP-om, koju Evocon naziva svojom najčešćom integracijom, uz navedene integracije sa SAP-om i CMMS sistemima.
- Rad u oblaku; Evocon navodi da ne nudi opciju instalacije na lokalnim serverima.
Za koga je najpogodniji
Evocon među svojim najčešćim industrijama navodi hranu i piće, građevinske materijale, farmaciju, ambalažu i proizvode od papira, i kaže da u diskretnoj proizvodnji automatski broji komade. Sebe opisuje kao samostalan proizvod koji je uglavnom specijalizovan za praćenje OEE.
Šta treba uzeti u obzir
- Evocon navodi da nije idealan za pojedinačnu proizvodnju po narudžbini. Proverite da li odgovara ako vodite mašinsku radionicu.
3. LineView
Šta je to: LineView za sebe kaže da „helps the world's leading manufacturers drive manufacturing efficiency improvements with smart factory solutions and operational guidance.“ Njegov glavni proizvod je Navigator.
Šta LineView ističe
- Podatke koji se čitaju direktno iz PLC koda sa frekvencijom ispod jedne sekunde, a ne iz historian sistema ili OPC agregatora.
- Mikrozastoje kraće od 30 sekundi zabeležene iz PLC signala i rangirane prema ukupnom uticaju.
- OEE, protok, brzinu linije i režim rada uživo, pri čemu se svaki zastoj ocenjuje prema uticaju na proizvodnju.
- Automatski generisane izveštaje po smeni iz istih PLC podataka, sa izgubljenim vremenom raščlanjenim po kategorijama.
- SmartWorker vođene tokove rada za primopredaju smene, analizu osnovnih uzroka, provere centrelining podešavanja i CIL provere.
- Veze sa postojećim PLC-ovima, historian sistemima, MES i ERP sistemima, uz protok podataka ka BI alatima.
Za koga je najpogodniji
LineView navodi da je Navigator „purpose-built for high-speed beverage and packaging lines,“ i navodi bezalkoholna pića i vodu, pivo, vino i žestoka pića, mlečne proizvode i proizvodnju hrane. Nudi i Vorne XL hardver pod imenom LineView XL.
Šta treba uzeti u obzir
- LineView za Navigator kaže da je „Not an MES“ i da je napravljen da se uklopi u vaše postojeće sisteme. Isplanirajte koji sistem zadržava naloge i terminiranje.
4. MachineMetrics
Šta je to: MachineMetrics opisuje svoju platformu, MaximaOS, kao „one platform, running on real-time machine data, purpose-built for discrete manufacturing.“
Šta MachineMetrics ističe
- Veze sa upravljačkim jedinicama mašina preko OPC UA, FOCAS, MTConnect, EtherNet/IP, Modbus TCP i MQTT protokola, sa senzorima i I/O adapterima za stariju opremu.
- Zastoje otkrivene iz podataka mašine bez unosa operatera i bez minimalnog trajanja, tako da se beleže i kratki zastoji.
- Performanse u odnosu na standardno vreme ciklusa iz ERP-a za svaki deo, uz automatsko uparivanje.
- Izveštaje o iskorišćenosti, OEE, zastojima i pripremi mašina odmah po uvođenju.
- Terminiranje i ERP konektore za Epicor Kinetic, Infor i JobBOSS², što MachineMetrics pozicionira kao deo MES-a nove generacije.
Za koga je najpogodniji
Za proizvođače u diskretnoj proizvodnji, uključujući vazduhoplovnu i odbrambenu industriju, automobilsku industriju, ugovornu proizvodnju, mašinske radionice, medicinske uređaje i industrijsku opremu.
Šta treba uzeti u obzir
- Platforma zalazi u terminiranje i radne naloge. Odlučite da li vam je to potrebno sada ili vam treba samo sloj efikasnosti.
5. Vorne XL
Šta je to: Vorne kaže: „XL is a standalone device that includes I/O to communicate with your process, a scoreboard for your operators, and built-in reporting for your managers.“
Šta Vorne ističe
- Jedan ili dva ulaza sa senzora sa postojeće fotoćelije, releja, senzora blizine ili enkodera, ili vezu za podatke sa PLC-om.
- Automatsko otkrivanje rada i razloge zastoja zabeležene na liniji, uključujući i pomoću čitača bar-koda.
- Izveštaj Top Losses koji rangira svaki gubitak u vremenu: razloge zastoja, spore cikluse, male zastoje, škart i prelaze.
- Ugrađene izveštaje kao što su OEE, Downtime, TEEP i Changeover, tablu sa rezultatima pored linije i izveštaje po smeni koji se šalju e-poštom.
- Ugrađeni web server bez softvera za instalaciju i opcioni deo u oblaku, XL Enterprise.
Za koga je najpogodniji
Vorne navodi da XL radi na svakom procesu diskretne proizvodnje i da se proširuje od jedne mašine do celog preduzeća.
Šta treba uzeti u obzir
- XL je hardverski uređaj po liniji ili mašini. Pre pilota isplanirajte broj uređaja i senzor za svaku liniju.
Ko šta treba da izabere
- Izaberite Fabrico ako želite gubitke efikasnosti po uzroku na kombinaciji PLC, starijih i ručnih mašina, unutar laganog MES-a koji raste zajedno sa vama, najpre dokazano na jednoj pilot liniji.
- Pogledajte Evocon ako želite samostalan OEE alat u oblaku usmeren na praćenje OEE i ako vam nije potrebna opcija za lokalne servere.
- Pogledajte LineView ako vodite brze linije za pića ili pakovanje i želite analizu gubitaka na nivou PLC-a uz postojeće sisteme.
- Pogledajte MachineMetrics ako je vaš pogon zasnovan na CNC mašinama i diskretnoj proizvodnji i želite i terminiranje povezano sa podacima sa mašina.
- Pogledajte Vorne XL ako vam je najvažnija tabla sa rezultatima pored linije na samostalnom uređaju.
Kako podići efikasnost linije: najpre pilot linija
- Povežite jednu reprezentativnu liniju, idealno usko grlo, i automatski beležite rad, zastoje i broj komada.
- Dogovorite kratku listu razloga zastoja i idealno vreme ciklusa za svaki proizvod.
- Merite gubitke u novcu nekoliko nedelja, tako da najveći gubitak postane jasan.
- Delujte na najveći gubitak uz imenovanu odgovornu osobu, pa ponovo izmerite. Naš vodič o tome kako smanjiti zastoje mašina nudi 15 praktičnih načina.
- Dokažite povraćenu proizvodnju, pa proširite na sledeću liniju sa istim pravilima.
Ako odmeravate kompletan MES naspram lakšeg početka, naš vodič o laganom MES-u objašnjava šta svaki od njih pokriva.
Često postavljana pitanja
Šta je softver za efikasnost proizvodnje?
Softver koji meri koliki deo planiranog vremena linija pretvara u dobre proizvode i pokazuje gde se ostatak gubi. Većina alata to meri kao OEE i deli gubitke na zastoje, spor rad i škart.
Da li je efikasnost proizvodnje isto što i OEE?
U praksi je OEE standardni način merenja efikasnosti linije. Neki pogoni prate i proizvodnju po satu ili po radniku, ali OEE je mera koja deli gubitak na raspoloživost, performanse i kvalitet, a to vam govori gde da tražite.
Kako se beleže mikrozastoji?
Iz signala mašine. Zastoji od nekoliko sekundi su prekratki i previše česti da bi ih operateri beležili, pa softver mora da ih otkrije iz signala rada i ciklusa i da ih računa kao gubitak performansi.
Da li mi je potreban PLC na svakoj mašini?
Ne. Mašine sa upotrebljivim PLC-om mogu se očitavati direktno, starije mašine mogu dobiti dodatne senzore, a ručna radna mesta mogu koristiti kamere ili unos operatera.
Koliko brzo mogu da vidim rezultate?
Prvi gubici postaju vidljivi čim se linija poveže i zastoji dobiju uzroke. Sa Fabrico rešenjem instalacija i povezivanje uređaja na vašim mašinama traje oko mesec dana, a kompletno uvođenje se završava za 3 do 4 meseca.
Pogledajte gde vaše linije gube efikasnost, po uzroku i smeni: zakažite demo.
Related articles


Latest from our blog





Real Fabrico tiles, sample data.