
Sur une ligne CMS à forte variété, la carte change plusieurs fois par équipe. Une série est une carte de commande dense, la suivante une petite carte capteur, puis un prototype pour un nouveau client. Chacune a son propre cycle, son propre réglage et ses propres risques. Si le TRS est calculé comme si la ligne fabriquait un seul produit toute la journée, le chiffre pénalise la ligne pour la variété pour laquelle elle a été conçue, et l'équipe cesse de lui faire confiance.
Ce guide montre comment garder un TRS honnête sur une ligne électronique à forte variété : quoi mesurer par carte, comment traiter les changements de série et comment lire le résultat par famille de produits.
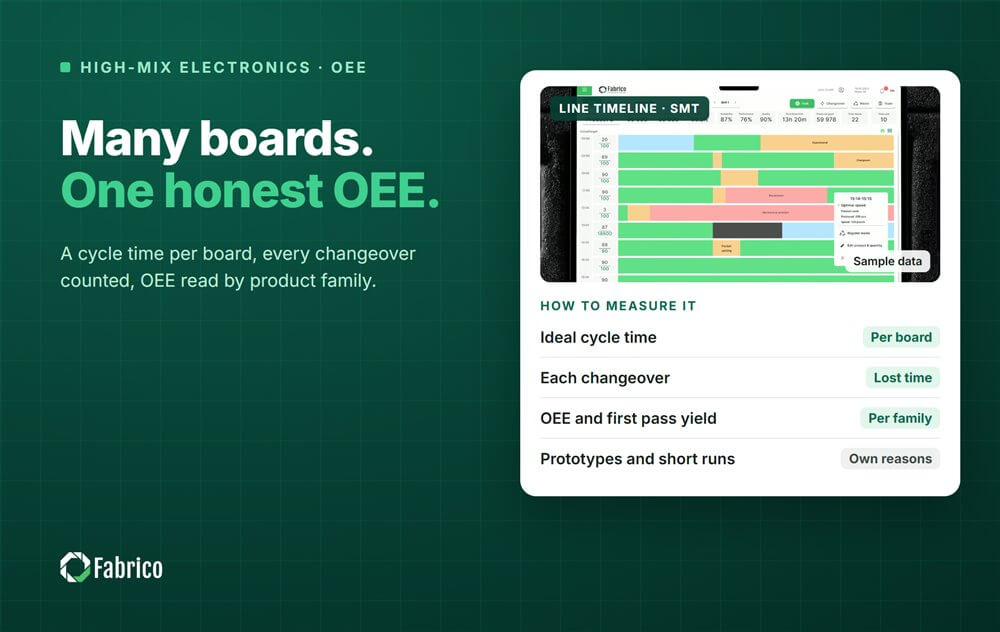
L'erreur la plus fréquente sur ces lignes est une cadence cible unique pour toute la ligne. Une carte dense et une carte simple ne peuvent pas tourner au même rythme, donc une cadence unique fait paraître certaines séries excellentes et d'autres lentes, quoi qu'ait réellement fait la ligne. Fixez le temps de cycle idéal par carte à partir du goulot de cette carte et calculez la performance par rapport à lui. Notre guide du TRS dans la fabrication électronique explique comment mesurer la ligne par rapport à son goulot.
Les nouvelles cartes sont l'exception. Tant qu'une carte n'a pas tourné plusieurs fois, son cycle idéal est une estimation. Marquez ces séries, revoyez le cycle une fois la carte stabilisée, et ne comparez pas une première série à un produit mature.
Sur une ligne à forte variété, les changements de série sont souvent la plus grande perte de disponibilité, tout simplement parce qu'ils sont nombreux. Comptez chaque changement comme du temps perdu, de la dernière carte bonne d'une série à la première carte bonne de la suivante, et enregistrez-le par paire de cartes. Vous verrez quelles transitions coûtent le plus et quelles familles de produits devraient s'enchaîner.
Les solutions relèvent surtout de la préparation : feeders chargés hors ligne, kitting pour la carte suivante, pochoirs et programmes prêts, et un contrôle de la première pièce qui ne laisse pas la ligne attendre. Notre guide pour réduire le temps de changement de série en CMS traite chaque étape.
Les lignes à forte variété invitent aussi à un ajustement discret : appeler « planifié » un long changement de série ou une attente de matière pour que le TRS paraisse meilleur. Décidez une fois pour toutes ce qui compte comme temps planifié, en général les pauses, la maintenance planifiée et les réunions prévues, et laissez tout le reste dans le calcul. Un changement de série fait partie des pertes de la ligne, même quand tout le monde savait qu'il arrivait.
Le TRS hebdomadaire d'une ligne à forte variété mélange des produits très différents. Regroupez les cartes en familles de taille, de densité et de procédé proches, et regardez le TRS, les changements de série et le rendement au premier passage par famille. Des schémas qui disparaissent dans la moyenne de la ligne deviennent visibles : une famille au réglage long, une famille qui échoue souvent à l'inspection de la pâte, une famille qui attend toujours la matière.
Cette vue aide aussi la planification. Si deux familles partagent la plupart de leurs feeders, les enchaîner raccourcit le changement ; si une famille demande une épaisseur de pochoir différente, regrouper ses séries évite des changements répétés.
Les prototypes et les petites séries ajoutent du travail dont un produit stable n'a pas besoin : vérifications de programme, inspection supplémentaire, ingénieurs sur la ligne. Donnez à ce travail ses propres motifs d'arrêt, pour qu'il apparaisse pour ce qu'il est au lieu de se cacher dans l'arrêt général. C'est un vrai coût d'une activité à forte variété, plus facile à chiffrer et à planifier une fois visible.
Chaque comptage appartient à une carte et à un ordre, repris de l'ERP, pour que le TRS puisse être réparti par carte et par famille.
Chaque arrêt a une heure, une durée et un motif, enregistrés depuis les machines, avec une courte liste de motifs que les opérateurs reconnaissent.
Chaque changement de série a un début et une fin, et la paire de cartes qu'il relie.
Notre guide du MES pour la fabrication électronique explique ce qu'un MES léger enregistre sur une ligne CMS et ce qui reste dans l'ERP. Pour la stratégie plus large de la production à forte variété, voyez notre guide de la production à forte variété et faibles volumes.
Fabrico est un MES léger : collecte des données machines, suivi de production, analyse du TRS et des arrêts, et intégration avec SAP et d'autres ERP, avec la maintenance intégrée. Il enregistre les arrêts et les comptages depuis l'automate ou un boîtier IoT, les opérateurs ajoutent le motif, et les ordres et les produits viennent de l'ERP. Une caméra peut couvrir les postes manuels comme les postes de retouche et l'assemblage à la main. Le lancement des ordres, les nomenclatures, les gammes et la généalogie restent dans votre ERP.
L'installation des boîtiers et la connexion des machines prennent environ un mois. Le déploiement complet sur les lignes que vous choisissez prend de 3 à 4 mois.
Un objectif pour la ligne convient comme direction, mais la performance doit être calculée par rapport à un temps de cycle idéal par carte. Sinon, c'est le mix qui décide du chiffre, pas la ligne.
Non. Ils sont prévus au planning, mais pendant ce temps la ligne ne produit pas de cartes bonnes, donc ils entrent dans le TRS comme perte de disponibilité.
Regroupez les cartes en familles de produits et comparez au sein d'une famille. Comparer une carte de commande dense à une petite carte capteur dit peu de chose de la ligne.
Demandez une démo pour voir le TRS et les arrêts par carte sur vos propres lignes CMS.






 Connexion
 Blog