
An einer High-Mix-SMT-Linie wechselt die Leiterplatte mehrmals pro Schicht. Ein Auftrag ist eine dicht bestückte Steuerplatine, der nächste eine kleine Sensorplatine, dann ein Prototyp für einen neuen Kunden. Jede hat eine andere Taktzeit, ein anderes Rüsten und andere Risiken. Wird die OEE so berechnet, als würde die Linie den ganzen Tag ein Produkt fertigen, bestraft die Zahl die Linie für die Vielfalt, für die sie gebaut wurde, und die Schicht vertraut ihr nicht mehr.
Dieser Leitfaden zeigt, wie Sie die OEE an einer High-Mix-Elektroniklinie ehrlich halten: was Sie je Leiterplatte messen, wie Sie Rüstvorgänge behandeln und wie Sie das Ergebnis je Produktfamilie lesen.
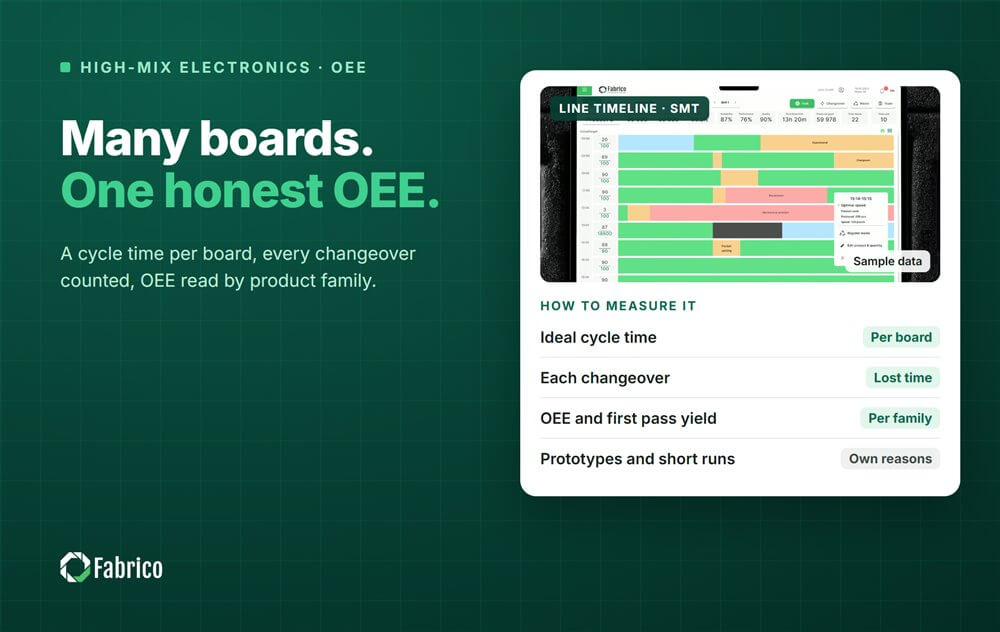
Der häufigste Fehler an High-Mix-Linien ist eine Zielrate für die ganze Linie. Eine dicht bestückte und eine einfache Leiterplatte können nicht im selben Tempo laufen, deshalb lässt eine einzige Rate manche Aufträge hervorragend und andere langsam aussehen, egal was die Linie tatsächlich geleistet hat. Legen Sie die ideale Taktzeit je Leiterplatte am Engpass für diese Leiterplatte fest und berechnen Sie die Leistung daran. Unser OEE-Leitfaden für die Elektronikfertigung erklärt, wie Sie die Linie an ihrem Engpass messen.
Neue Leiterplatten sind die Ausnahme. Bis eine Leiterplatte einige Male gelaufen ist, ist ihre ideale Taktzeit eine Schätzung. Markieren Sie diese Aufträge, prüfen Sie die Taktzeit, sobald die Leiterplatte stabil läuft, und vergleichen Sie keinen ersten Auftrag mit einem ausgereiften Produkt.
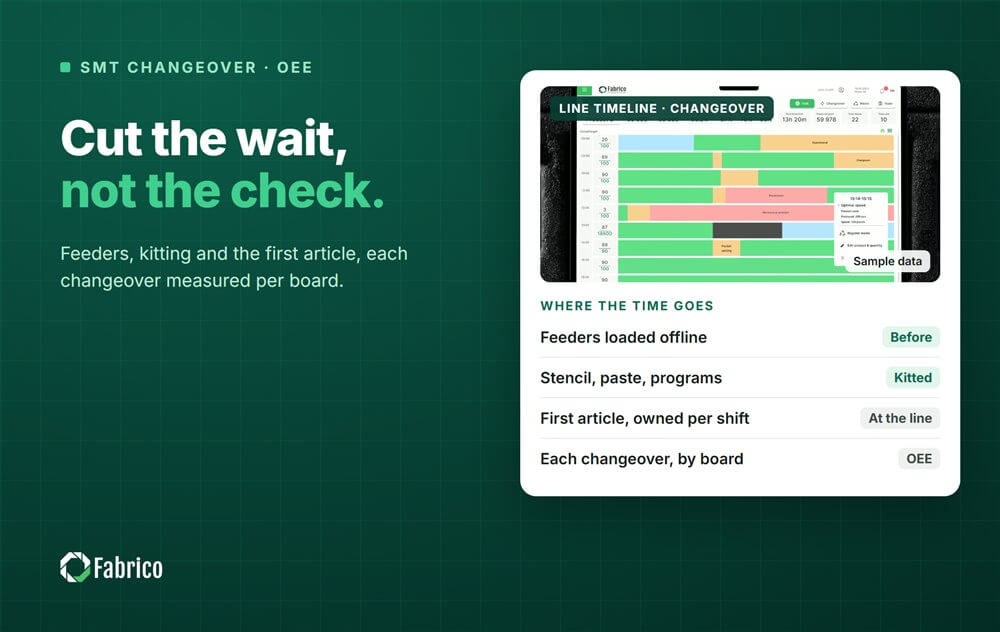
An einer High-Mix-Linie sind Rüstvorgänge oft der größte Verfügbarkeitsverlust, einfach weil es so viele sind. Zählen Sie jeden Rüstvorgang als verlorene Zeit, gemessen von der letzten guten Leiterplatte eines Auftrags bis zur ersten guten des nächsten, und erfassen Sie ihn je Leiterplattenpaar. So sehen Sie, welche Übergänge am meisten kosten und welche Produktfamilien hintereinander laufen sollten.
Die Lösungen sind meist Vorbereitung: offline bestückte Feeder, ein Kommissionierwagen für die nächste Leiterplatte, bereite Schablonen und Programme und eine Erstmusterprüfung, die die Linie nicht warten lässt. Unser Leitfaden zum Verkürzen der SMT-Rüstzeit behandelt jeden Schritt.
High-Mix-Linien laden auch zu einer stillen Korrektur ein: einen langen Rüstvorgang oder ein Warten auf Material „geplant“ zu nennen, damit die OEE besser aussieht. Legen Sie einmal fest, was geplante Zeit ist, meist Pausen, geplante Instandhaltung und feste Besprechungen, und lassen Sie alles andere in der Berechnung. Ein Rüstvorgang gehört zu den Verlusten der Linie, auch wenn alle wussten, dass er kommt.
Die Wochen-OEE einer High-Mix-Linie mischt sehr unterschiedliche Produkte. Fassen Sie Leiterplatten zu Familien mit ähnlicher Größe, Dichte und ähnlichem Prozess zusammen und betrachten Sie OEE, Rüstvorgänge und Erstausbeute je Familie. Dann werden Muster sichtbar, die im Linienmittel verschwinden: eine Familie mit langem Rüsten, eine Familie, die immer wieder an der Pasteninspektion scheitert, eine Familie, die stets auf Material wartet.
Diese Sicht hilft auch der Planung. Wenn zwei Familien die meisten Feeder teilen, verkürzt es den Rüstvorgang, sie hintereinander zu fahren; braucht eine Familie eine andere Schablonendicke, spart das Bündeln ihrer Aufträge wiederholte Wechsel.
Prototypen und Kleinserien bringen Arbeit mit, die ein stabiles Produkt nicht braucht: Programmprüfungen, zusätzliche Inspektion, Engineering an der Linie. Geben Sie dieser Arbeit eigene Stoppgründe, damit sie als das sichtbar wird, was sie ist, statt sich im allgemeinen Stillstand zu verstecken. Sie ist ein echter Kostenfaktor eines High-Mix-Geschäfts und lässt sich leichter bepreisen und planen, wenn sie sichtbar ist.
Jede Stückzahl gehört zu einer Leiterplatte und einem Auftrag, aus dem ERP übernommen, damit die OEE nach Leiterplatte und Familie aufgeteilt werden kann.
Jeder Stopp hat Uhrzeit, Dauer und Grund, von den Maschinen erfasst, mit einer kurzen Liste von Gründen, die die Bediener kennen.
Jeder Rüstvorgang hat einen Anfang und ein Ende und das Leiterplattenpaar, das er verbindet.
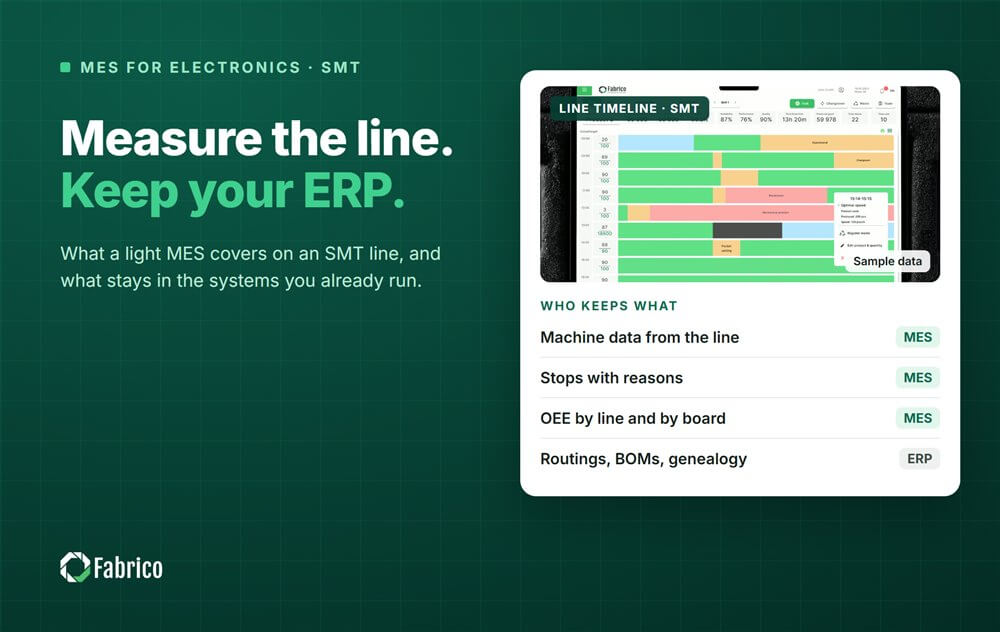
Unser Leitfaden zum MES für die Elektronikfertigung erklärt, was ein Light MES an einer SMT-Linie erfasst und was im ERP bleibt. Die breitere Strategie hinter der High-Mix-Fertigung behandelt unser Leitfaden zur High-Mix-Low-Volume-Fertigung.
Fabrico ist ein Light MES: Maschinendatenerfassung, Produktionsüberwachung, OEE- und Stillstandsanalyse und Integration mit SAP und anderen ERP-Systemen, mit integrierter Instandhaltung. Es erfasst Stopps und Stückzahlen über die SPS oder ein IoT-Gerät, die Bediener ergänzen den Grund, und Aufträge und Produkte kommen aus dem ERP. Eine Kamera kann manuelle Stationen wie Nacharbeitsplätze und Handmontage abdecken. Auftragssteuerung, Stücklisten, Arbeitspläne und Genealogie bleiben in Ihrem ERP.
Die Installation der Geräte und die Anbindung der Maschinen dauern etwa einen Monat. Die vollständige Einführung auf den von Ihnen gewählten Linien dauert 3 bis 4 Monate.
Ein Ziel für die Linie ist als Richtung in Ordnung, aber die Leistung sollte an einer idealen Taktzeit je Leiterplatte berechnet werden. Sonst entscheidet der Produktmix über die Zahl, nicht die Linie.
Nein. Sie sind im Plan vorgesehen, aber in dieser Zeit produziert die Linie keine guten Leiterplatten, deshalb gehören sie als Verfügbarkeitsverlust in die OEE.
Fassen Sie Leiterplatten zu Produktfamilien zusammen und vergleichen Sie innerhalb einer Familie. Der Vergleich einer dichten Steuerplatine mit einer kleinen Sensorplatine sagt wenig über die Linie.
Demo anfragen und OEE und Stillstände je Leiterplatte an Ihren eigenen SMT-Linien sehen.







 Anmeldung
 Blog