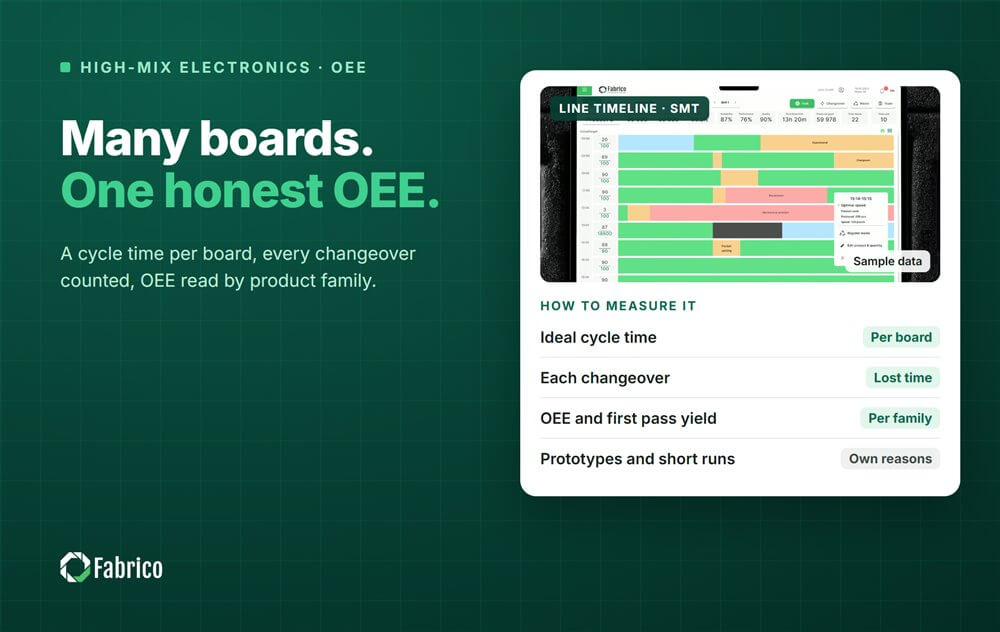

Na linii SMT o dużej różnorodności płytka zmienia się kilka razy na zmianę. Jedna partia to gęsta płytka sterująca, następna mała płytka czujnika, potem prototyp dla nowego klienta. Każda ma inny cykl, inne przezbrojenie i inne ryzyka. Jeśli OEE liczy się tak, jakby linia przez cały dzień robiła jeden produkt, liczba karze linię za różnorodność, do której została zbudowana, a zmiana przestaje jej ufać.
Ten przewodnik pokazuje, jak utrzymać uczciwe OEE na linii elektroniki o dużej różnorodności: co mierzyć dla każdej płytki, jak traktować przezbrojenia i jak czytać wynik według rodziny produktów.
Najczęstszy błąd na takich liniach to jedna docelowa wydajność dla całej linii. Gęsta i prosta płytka nie mogą iść w tym samym tempie, więc jedna wydajność sprawia, że część partii wygląda świetnie, a część wolno, niezależnie od tego, co naprawdę zrobiła linia. Ustal idealny czas cyklu dla każdej płytki według wąskiego gardła tej płytki i licz wydajność względem niego. Nasz przewodnik po OEE w produkcji elektroniki wyjaśnia, jak mierzyć linię względem jej wąskiego gardła.
Nowe płytki są wyjątkiem. Dopóki płytka nie przeszła kilka razy, jej idealny cykl jest szacunkiem. Oznaczaj takie partie, przejrzyj cykl, gdy płytka się ustabilizuje, i nie porównuj pierwszej partii z dojrzałym produktem.
Na linii o dużej różnorodności przezbrojenia są często największą stratą dostępności, po prostu dlatego, że jest ich dużo. Licz każde przezbrojenie jako stracony czas, od ostatniej dobrej płytki jednej partii do pierwszej dobrej płytki następnej, i zapisuj je dla pary płytek. Zobaczysz, które przejścia kosztują najwięcej i które rodziny produktów powinny iść po sobie.
Rozwiązania to głównie przygotowanie: podajniki ładowane poza linią, kompletacja dla następnej płytki, gotowe szablony i programy oraz kontrola pierwszej sztuki, która nie każe linii czekać. Nasz przewodnik o skracaniu przezbrojenia linii SMT omawia każdy krok.
Linie o dużej różnorodności kuszą też cichą korektą: nazwaniem długiego przezbrojenia albo oczekiwania na materiał „planowanym”, żeby OEE wyglądało lepiej. Zdecyduj raz, co liczy się jako czas planowany, zwykle przerwy, planowane utrzymanie ruchu i zaplanowane spotkania, a wszystko inne zostaw w obliczeniu. Przezbrojenie należy do strat linii, nawet jeśli wszyscy wiedzieli, że nastąpi.
Tygodniowe OEE linii o dużej różnorodności miesza bardzo różne produkty. Pogrupuj płytki w rodziny o podobnym rozmiarze, gęstości i procesie i patrz na OEE, przezbrojenia i uzysk za pierwszym przejściem dla każdej rodziny. Widać wtedy wzorce, które znikają w średniej linii: rodzinę z długim przezbrojeniem, rodzinę, która często odpada na inspekcji pasty, rodzinę, która zawsze czeka na materiał.
Ten widok pomaga też planowaniu. Jeśli dwie rodziny dzielą większość podajników, produkowanie ich po sobie skraca przezbrojenie; jeśli rodzina wymaga szablonu o innej grubości, grupowanie jej partii oszczędza powtarzanych wymian.
Prototypy i krótkie partie dodają pracę, której stabilny produkt nie potrzebuje: sprawdzanie programu, dodatkową inspekcję, inżynierów przy linii. Daj tej pracy własne przyczyny postojów, żeby było ją widać jako to, czym jest, zamiast chować ją w ogólnym przestoju. To realny koszt biznesu o dużej różnorodności, łatwiejszy do wyceny i zaplanowania, gdy jest widoczny.
Każdy licznik należy do płytki i zlecenia, pobranych z ERP, żeby OEE dało się podzielić według płytki i rodziny.
Każdy postój ma godzinę, czas trwania i przyczynę, zapisane z maszyn, z krótką listą przyczyn, które operatorzy rozpoznają.
Każde przezbrojenie ma początek i koniec oraz parę płytek, którą łączy.
Nasz przewodnik o MES dla produkcji elektroniki wyjaśnia, co lekki MES zapisuje na linii SMT, a co zostaje w ERP. Szerszą strategię produkcji o dużej różnorodności omawia nasz przewodnik po produkcji o dużej różnorodności i małych wolumenach.
Fabrico to lekki MES: zbieranie danych z maszyn, monitorowanie produkcji, analiza OEE i przestojów oraz integracja z SAP i innymi systemami ERP, z wbudowanym utrzymaniem ruchu. Rejestruje postoje i liczniki ze sterownika PLC albo urządzenia IoT, operatorzy dodają przyczynę, a zlecenia i produkty przychodzą z ERP. Kamera może objąć stanowiska ręczne, takie jak stanowiska poprawek i montaż ręczny. Wydawanie zleceń, BOM, marszruty i genealogia zostają w twoim ERP.
Instalacja urządzeń i podłączenie maszyn trwają około miesiąca. Pełne wdrożenie na wybranych przez ciebie liniach trwa od 3 do 4 miesięcy.
Jeden cel dla linii jest dobry jako kierunek, ale wydajność należy liczyć względem idealnego czasu cyklu dla każdej płytki. Inaczej o liczbie decyduje miks, a nie linia.
Nie. Są ujęte w harmonogramie, ale w tym czasie linia nie produkuje dobrych płytek, więc należą do OEE jako strata dostępności.
Pogrupuj płytki w rodziny produktów i porównuj w obrębie rodziny. Porównanie gęstej płytki sterującej z małą płytką czujnika mówi niewiele o linii.
Zamów demo, aby zobaczyć OEE i przestoje według płytki na własnych liniach SMT.






 Zaloguj
 Blog