
Zakłady elektroniki, które szukają systemu MES, zwykle chcą jednej z dwóch rzeczy. Jedne potrzebują systemu, który prowadzi całe zlecenie: marszruty, instrukcje pracy, identyfikowalność komponentów dla każdej płytki. Inne chcą widzieć, linia po linii, gdzie idzie czas i dlaczego linia montażowa znowu stanęła. Jedno i drugie nazywa się MES, a to bardzo różne projekty.
Ten przewodnik wyjaśnia, co robi MES na linii elektroniki, co obejmuje lekki MES, co zostaje w twoim ERP i jak zdecydować, czego twój zakład potrzebuje najpierw.
Na linii SMT system realizacji produkcji stoi między ERP, który zna zlecenia, a maszynami, które wykonują pracę. Funkcje, które zwykle zalicza się do MES, to:
Wydawanie zleceń: przekazywanie zleceń produkcyjnych na linie we właściwej kolejności.
Zbieranie danych z maszyn: stany, liczniki i postoje drukarek, automatów montażowych, pieców i stanowisk testowych.
Analiza wydajności: OEE, przestoje według przyczyn, przezbrojenia i produkcja według linii i produktu.
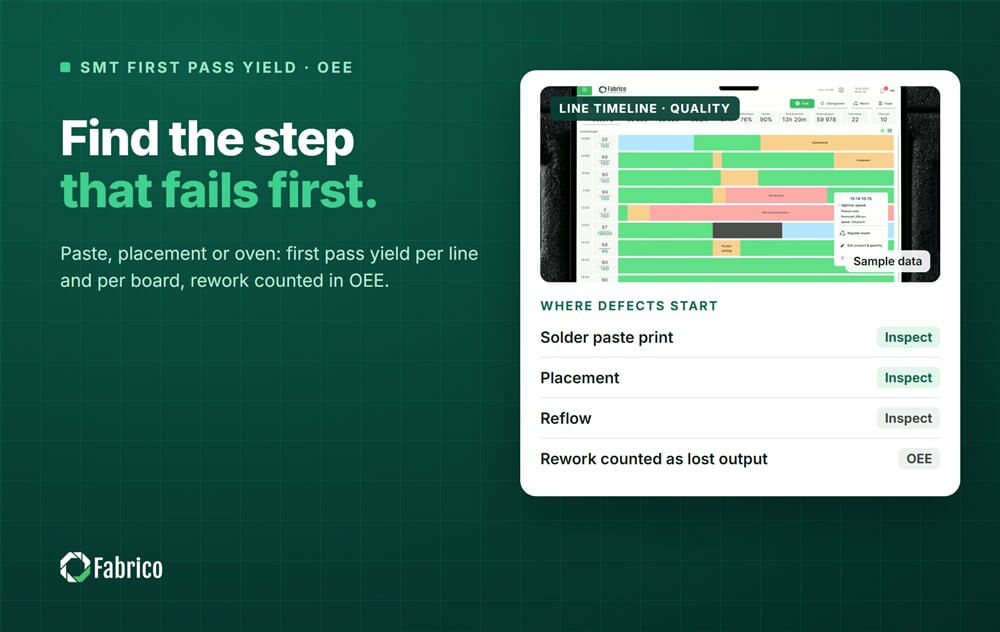
Dane jakościowe: wyniki inspekcji i udział płytek, które przechodzą za pierwszym razem.
Identyfikowalność i genealogia: które komponenty, szpule i partie trafiły do której płytki.
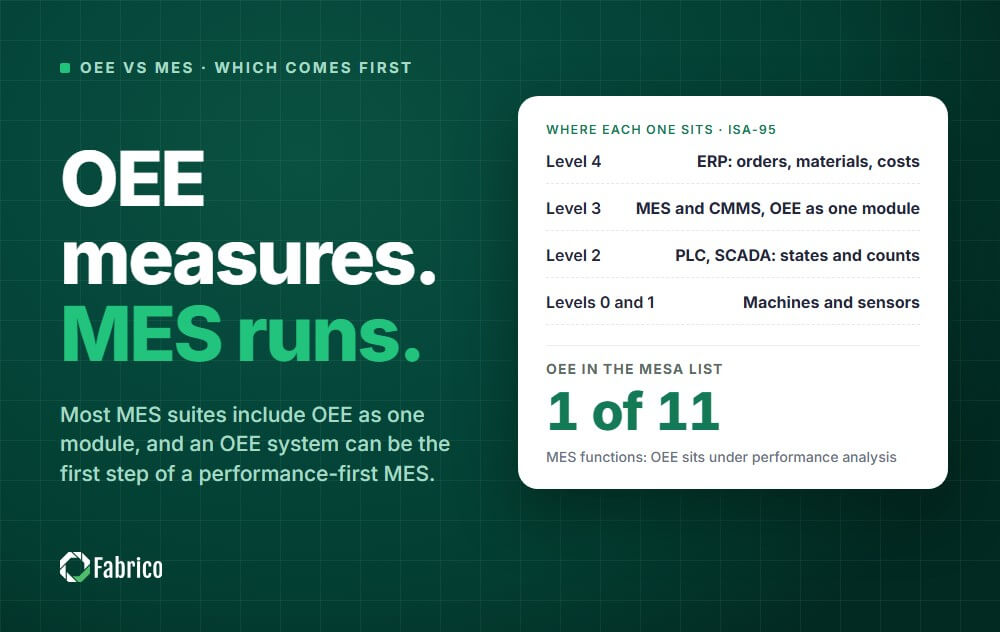
Pełny MES próbuje robić to wszystko. Lekki MES dobrze robi trzy środkowe i zostawia wydawanie zleceń oraz genealogię systemom, które już mają te dane. Nasze porównanie OEE i MES wyjaśnia różnicę dokładniej.
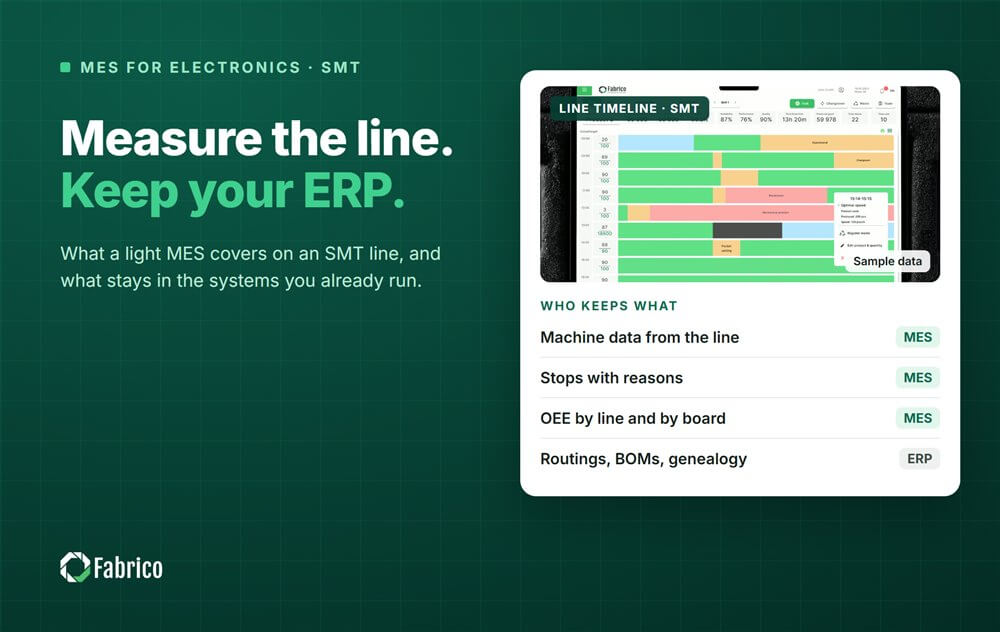
Dane z maszyn na linii: sygnały pracy, postoju i liczniki z każdej maszyny, żeby rzeczywisty stan linii był zapisywany, a nie wpisywany na koniec zmiany.
Postoje z przyczynami: każdy postój dostaje godzinę, czas trwania i przyczynę, którą operatorzy rozpoznają, na przykład podajnik, dysza, brakująca szpula albo program.
OEE według linii i produktu: dostępność, wydajność i jakość dla linii montażowej jako jednego ograniczenia, mierzone względem wąskiego gardła.
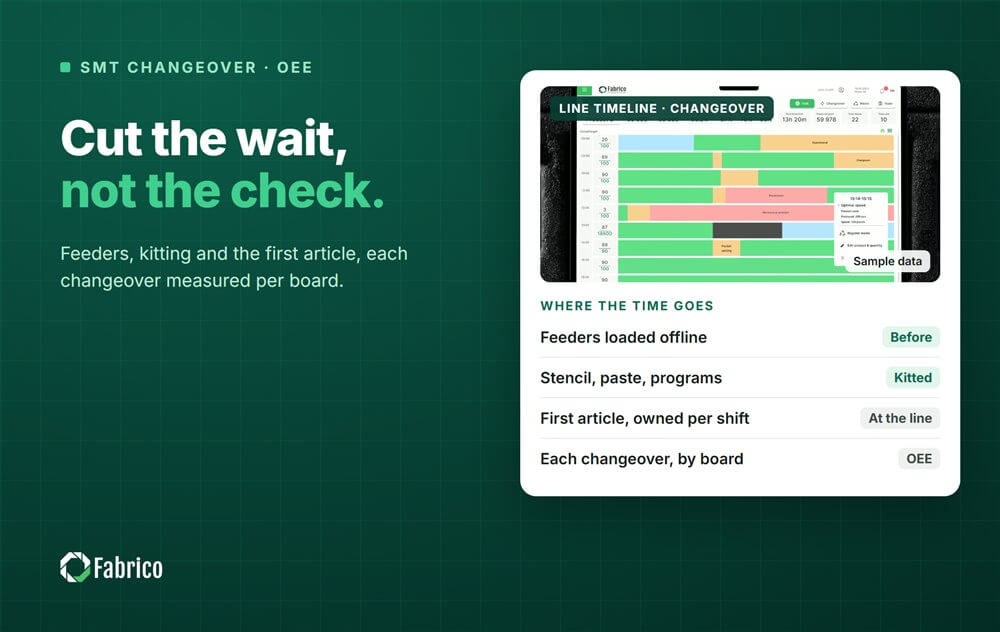
Przezbrojenia: każde przezbrojenie mierzone dla płytki, żeby zobaczyć, które rodziny produktów kosztują najwięcej czasu linii. Nasz przewodnik o skracaniu przezbrojenia linii SMT pokazuje, co zrobić z tymi danymi.
Uzysk za pierwszym przejściem: poprawki i braki liczą się w OEE jako utracona dobra produkcja, jak opisano w naszym przewodniku o uzysku za pierwszym przejściem na liniach SMT.
Integracja z ERP: zlecenia i produkty przychodzą z ERP, a produkcja do niego wraca.
Marszruty, BOM, wydawanie zleceń i genealogia zostają w ERP albo w osobnym systemie identyfikowalności. Dla wielu zakładów elektroniki to właściwy podział: ERP już ma zlecenie i BOM, a automaty montażowe często zapisują, która szpula była na której pozycji. Lekki MES nie próbuje odbudowywać tego zapisu. Dodaje to, czego zwykle brakuje: wiarygodny obraz tego, gdzie giną czas linii i dobra produkcja.
Jeśli klienci albo regulatorzy wymagają identyfikowalności komponentów dla każdej płytki, sprawdź, jak dziś zapisują ją twój ERP i automaty montażowe. Znaczenie mają tu standardy łączności linii; nasz artykuł o IPC-CFX i Hermes wyjaśnia, jak maszyny SMT wymieniają dane między sobą i z systemami zakładu.
Jeśli główne pytanie brzmi „dlaczego linia stanęła i ile to kosztowało”: zacznij od lekkiego MES. Dane z maszyn, przyczyny postojów i OEE na nie odpowiadają, a wdrożenie dotyczy linii, nie ERP.
Jeśli główne pytanie brzmi „która partia trafiła do której płytki”: zacznij od identyfikowalności w ERP i we własnych zapisach maszyn, a potem dodaj wydajność linii.
Jeśli potrzebujesz obu: utrzymuj je jako dwie wyraźne warstwy. Genealogia w ERP, wydajność linii w MES, połączone tak, żeby zlecenia i produkcja się zgadzały.
Linia SMT to kilka maszyn pracujących jak jedna. Drukarka, automaty montażowe i piec mają własne cykle, ale linia może pracować tylko tak szybko jak jej najwolniejszy krok, dlatego OEE mierzy się względem tego wąskiego gardła. Krótkie postoje przy podajnikach i dyszach sumują się w więcej straconego czasu niż pojedyncza awaria i widać je dopiero wtedy, gdy maszyny je zgłaszają. Nasz przewodnik po OEE w produkcji elektroniki szczegółowo omawia widok linii.
Fabrico to lekki MES: zbieranie danych z maszyn, monitorowanie produkcji, analiza OEE i przestojów oraz integracja z SAP i innymi systemami ERP, z wbudowanym utrzymaniem ruchu. Rejestruje postoje i liczniki ze sterownika PLC albo urządzenia IoT, a operatorzy dodają przyczynę. Kamera może objąć stanowiska ręczne, takie jak stanowiska poprawek i montaż ręczny. Wydawanie zleceń, BOM, marszruty i genealogia zostają w twoim ERP.
Instalacja urządzeń i podłączenie maszyn trwają około miesiąca. Pełne wdrożenie na wybranych przez ciebie liniach trwa od 3 do 4 miesięcy.
Wystarczy, gdy celem jest wydajność linii: wiedzieć, gdzie giną czas i dobra produkcja, i działać. Jeśli potrzebujesz też genealogii komponentów dla każdej płytki, zostaje ona w ERP albo w systemie identyfikowalności, a lekki MES pracuje obok.
Nie. ERP zachowuje zlecenia, BOM i marszruty. MES przyjmuje zlecenia, zapisuje, co dzieje się na linii, i odsyła informację o produkcji.
Od najbardziej obciążonej linii. Podłącz jej maszyny, uzgodnij z operatorami krótką listę przyczyn postojów i codziennie przeglądaj największe straty ze zmianą, zanim przejdziesz do kolejnej linii.
Zamów demo, aby zobaczyć OEE i przestoje na własnych liniach SMT.






 Zaloguj
 Blog