
Заводите за електроника, които търсят MES, обикновено искат едно от две неща. Едни имат нужда от система, която управлява цялата поръчка: технологични маршрути, работни инструкции, проследимост на компонентите за всяка платка. Други искат да виждат, линия по линия, къде отива времето и защо линията за монтаж отново спря. И двете се наричат MES, а са много различни проекти.
Това ръководство обяснява какво прави MES на линия за електроника, какво покрива лекият MES, какво остава във вашата ERP система и как да решите от кое има нужда заводът ви първо.
На SMT линия системата за управление на производството стои между ERP системата, която знае поръчките, и машините, които вършат работата. Функциите, които обикновено се причисляват към MES, са:
Диспечиране: пускане на работните поръчки към линиите в правилния ред.
Събиране на машинни данни: състояния, бройки и спирания от принтерите, машините за монтаж, пещите и тестовите станции.
Анализ на представянето: OEE, престои по причина, смени и продукция по линия и по продукт.
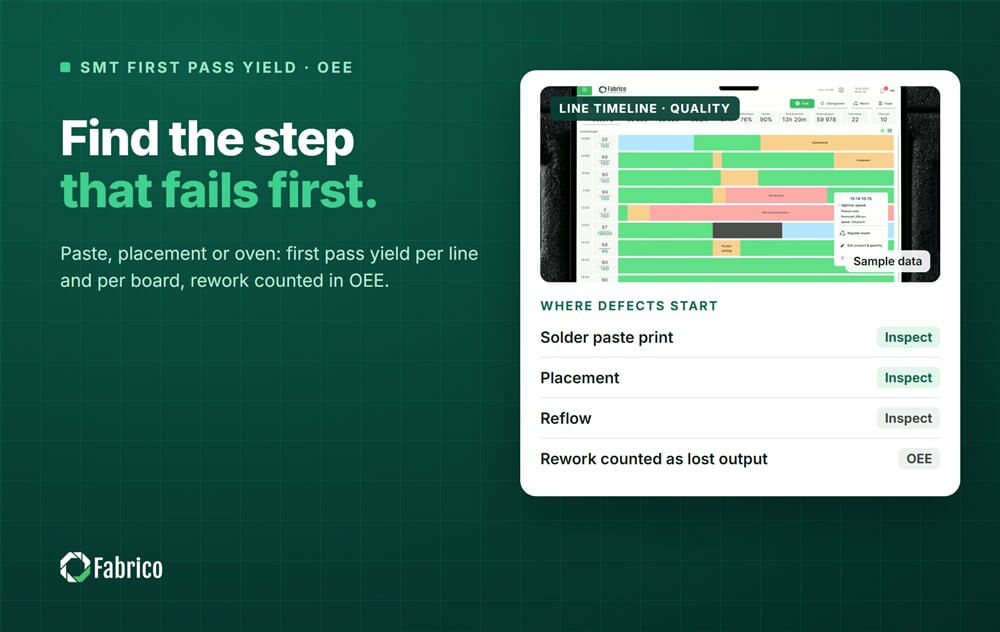
Данни за качеството: резултати от инспекцията и делът на платките, които минават от първия път.
Проследимост и генеалогия: кои компоненти, ролки и партиди са влезли в коя платка.
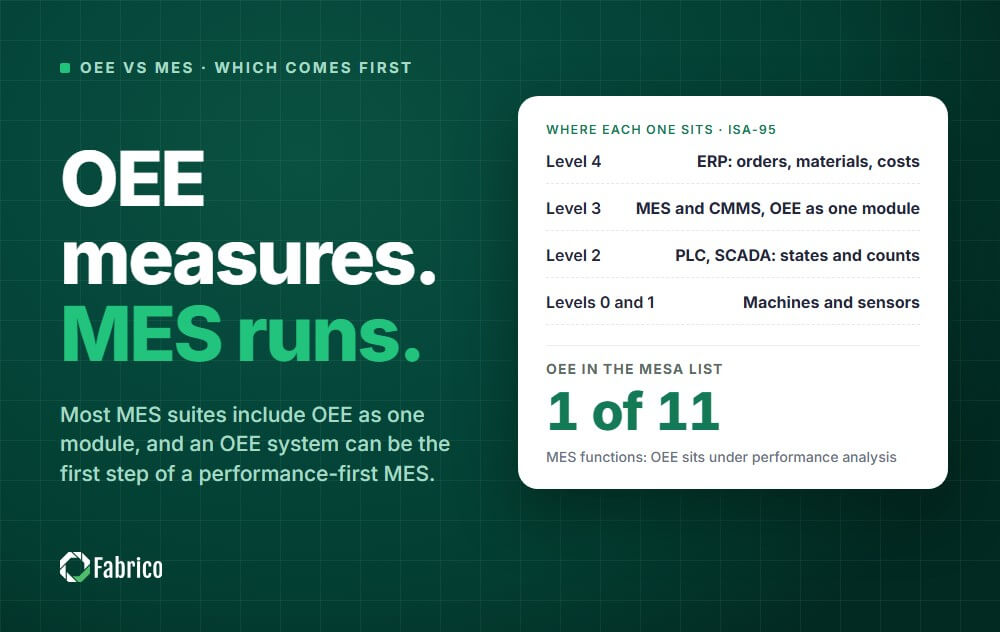
Пълният MES се опитва да прави всичко това. Лекият MES прави добре средните три и оставя диспечирането и генеалогията на системите, които вече държат тези данни. Сравнението ни между OEE и MES обяснява разликата по-подробно.
Машинни данни от линията: сигнали за работа, спиране и бройки от всяка машина, така че реалното състояние на линията се записва, вместо да се попълва в края на смяната.
Спирания с причини: всяко спиране получава час, продължителност и причина, която операторите разпознават, например фийдър, дюза, липсваща ролка или програма.
OEE по линия и по продукт: наличност, производителност и качество за линията за монтаж като едно ограничение, измерени спрямо тясното място.
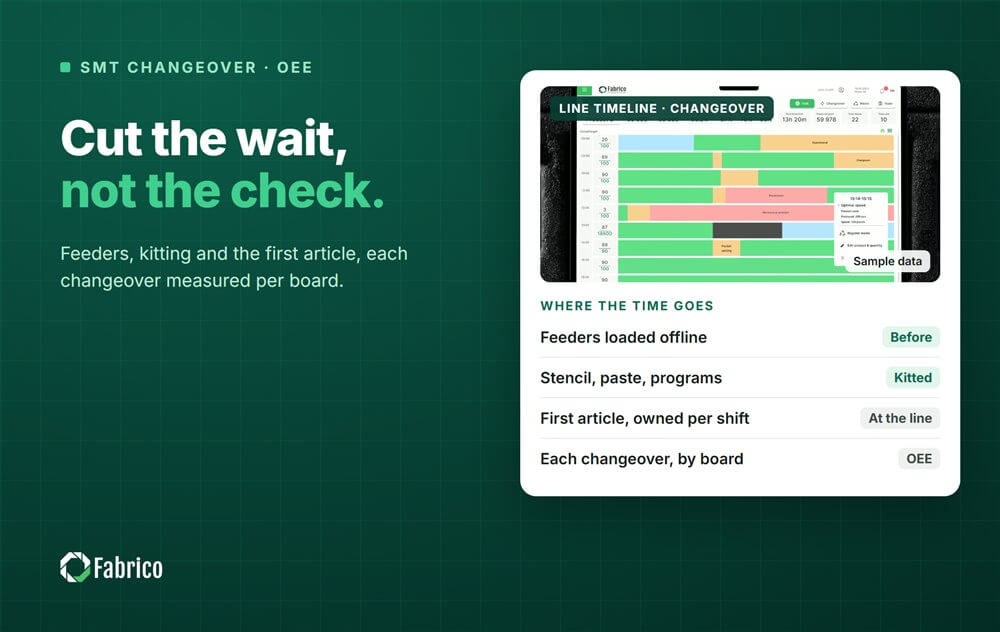
Смени: всяка смяна се измерва по платка, за да видите кои продуктови семейства струват най-много време на линията. Ръководството ни за съкращаване на смяната на SMT линия показва какво да правите с тези данни.
Добив от първо преминаване: преработката и бракът се отчитат като загубена годна продукция в OEE, както е описано в ръководството ни за добива от първо преминаване на SMT линии.
Интеграция с ERP: поръчките и продуктите идват от ERP системата, а продукцията се връща в нея.
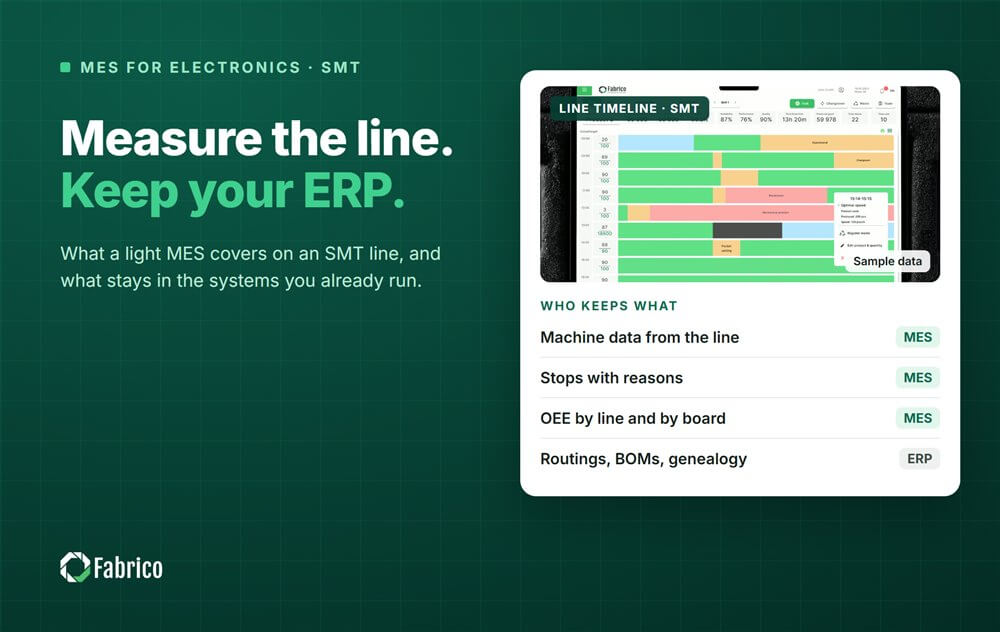
Технологичните маршрути, спецификациите, диспечирането на поръчките и генеалогията остават в ERP системата или в специализирана система за проследимост. За много заводи за електроника това е правилното разделение: ERP системата вече държи поръчката и спецификацията, а машините за монтаж често записват коя ролка на коя позиция е заредена. Лекият MES не се опитва да изгражда този запис наново. Той добавя това, което обикновено липсва: надеждна картина къде се губят времето на линията и годната продукция.
Ако клиентите или регулаторите ви искат проследимост на компонентите за всяка платка, проверете как я записват днес вашата ERP система и машините за монтаж. Тук значение имат стандартите за свързаност на линията; статията ни за IPC-CFX и Hermes обяснява как SMT машините обменят данни помежду си и със системите в завода.
Ако основният въпрос е „защо спря линията и колко струваше“: започнете с лек MES. Машинните данни, причините за спиранията и OEE отговарят на него, а внедряването засяга линията, не ERP системата.
Ако основният въпрос е „коя партида в коя платка е влязла“: започнете с проследимостта във вашата ERP система и в собствените записи на машините, после добавете представянето на линията.
Ако имате нужда и от двете: дръжте ги като два ясни слоя. Генеалогията в ERP системата, представянето на линията в MES, свързани така, че поръчките и продукцията да съвпадат.
SMT линията е няколко машини, които работят като една. Принтерът, машините за монтаж и пещта имат свой цикъл, но линията може да работи само толкова бързо, колкото най-бавната ѝ стъпка, затова OEE се измерва спрямо това тясно място. Късите спирания на фийдърите и дюзите се събират в повече загубено време от една голяма повреда и се виждат само когато машините ги отчитат. Нашето ръководство за OEE в производството на електроника разглежда линията подробно.
Fabrico е лек MES: събиране на машинни данни, наблюдение на производството, анализ на OEE и престоите и интеграция със SAP и други ERP системи, с вградена поддръжка. Той записва спиранията и бройките от PLC или IoT устройство, а операторите добавят причината. Камера може да покрие ръчни работни места като места за преработка и ръчен монтаж. Диспечирането на поръчките, спецификациите, технологичните маршрути и генеалогията остават във вашата ERP система.
Монтажът на устройствата и свързването на машините отнемат около един месец. Пълното внедряване по избраните от вас линии отнема от 3 до 4 месеца.
Достатъчен е, когато целта е представянето на линията: да знаете къде се губят времето и годната продукция и да действате. Ако ви трябва и генеалогия на компонентите за всяка платка, тя остава в ERP системата или в система за проследимост, а лекият MES работи до нея.
Не. ERP системата държи поръчките, спецификациите и технологичните маршрути. MES взема поръчките от нея, записва какво се случва на линията и връща продукцията.
От най-натоварената линия. Свържете машините ѝ, договорете кратък списък с причини за спиране с операторите и преглеждайте най-големите загуби със смяната всеки ден, преди да преминете към следващата линия.
Заявете демонстрация, за да видите OEE и престоите на собствените си SMT линии.






 Вход
 Блог