
Elektronikwerke, die nach einem MES suchen, wollen meist eines von zwei Dingen. Manche brauchen ein System, das den ganzen Auftrag steuert: Arbeitspläne, Arbeitsanweisungen, Rückverfolgung der Bauteile für jede Leiterplatte. Andere wollen Linie für Linie sehen, wohin die Zeit geht und warum die Bestücklinie schon wieder stand. Beides heißt MES, und es sind sehr unterschiedliche Projekte.
Dieser Leitfaden erklärt, was ein MES an einer Elektroniklinie tut, was ein Light MES abdeckt, was in Ihrem ERP bleibt und wie Sie entscheiden, was Ihr Werk zuerst braucht.
An einer SMT-Linie sitzt das Manufacturing Execution System zwischen dem ERP, das die Aufträge kennt, und den Maschinen, die die Arbeit machen. Zu den Funktionen, die meist unter MES zusammengefasst werden, gehören:
Auftragssteuerung: Arbeitsaufträge in der richtigen Reihenfolge an die Linien freigeben.
Maschinendatenerfassung: Zustände, Stückzahlen und Stopps von Druckern, Bestückautomaten, Öfen und Prüfstationen.
Leistungsanalyse: OEE, Stillstände nach Grund, Rüstvorgänge und Ausstoß je Linie und je Produkt.
Qualitätsdaten: Prüfergebnisse und der Anteil der Leiterplatten, die beim ersten Mal bestehen.
Rückverfolgung und Genealogie: welche Bauteile, Rollen und Lose in welche Leiterplatte gingen.
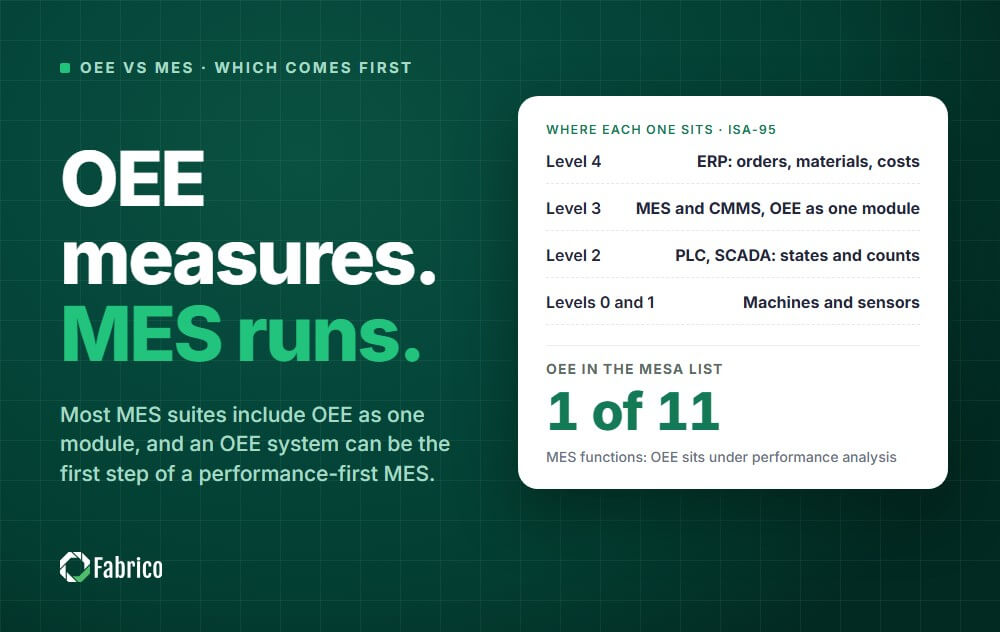
Ein vollständiges MES versucht, all das zu tun. Ein Light MES macht die mittleren drei gut und überlässt Auftragssteuerung und Genealogie den Systemen, die diese Daten schon führen. Unser Vergleich von OEE und MES erklärt den Unterschied genauer.
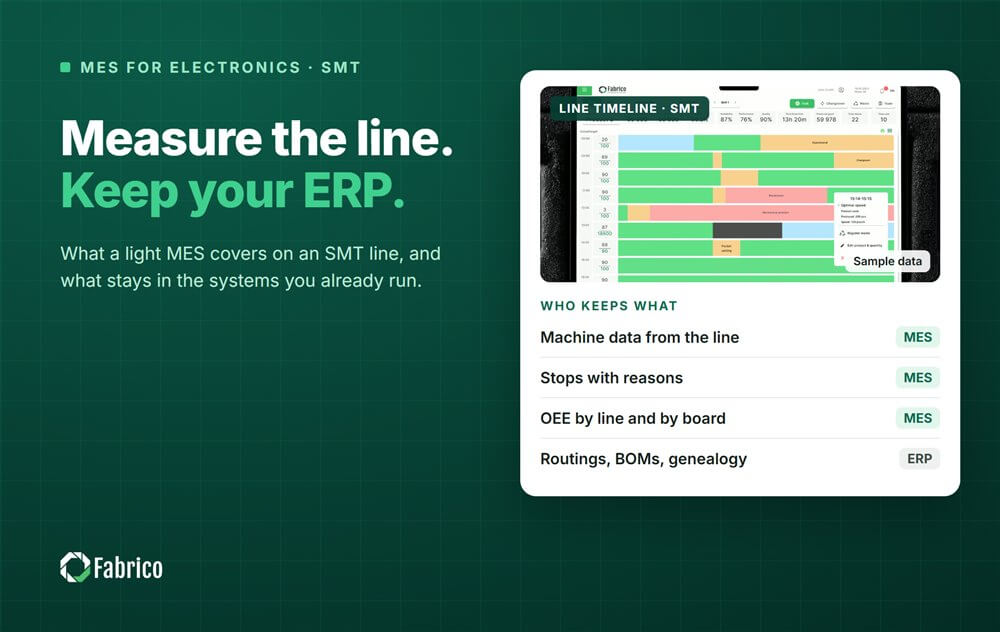
Maschinendaten von der Linie: Lauf-, Stopp- und Zählsignale jeder Maschine, damit der echte Zustand der Linie erfasst wird, statt am Schichtende eingetippt zu werden.
Stopps mit Gründen: jeder Stopp bekommt eine Uhrzeit, eine Dauer und einen Grund, den die Bediener kennen, etwa ein Feeder, eine Pipette, eine fehlende Rolle oder ein Programm.
OEE je Linie und je Produkt: Verfügbarkeit, Leistung und Qualität für die Bestücklinie als eine Engstelle, gemessen am Engpass.
Rüstvorgänge: jeder Rüstvorgang je Leiterplatte gemessen, damit Sie sehen, welche Produktfamilien die meiste Linienzeit kosten. Unser Leitfaden zum Verkürzen der SMT-Rüstzeit zeigt, was Sie mit diesen Daten tun.
Erstausbeute: Nacharbeit und Ausschuss zählen in der OEE als verlorene Gutmenge, wie in unserem Leitfaden zur Erstausbeute an SMT-Linien beschrieben.
ERP-Integration: Aufträge und Produkte kommen aus dem ERP, der Ausstoß geht dorthin zurück.
Arbeitspläne, Stücklisten, Auftragssteuerung und Genealogie bleiben im ERP oder in einem eigenen Rückverfolgungssystem. Für viele Elektronikwerke ist das die richtige Aufteilung: Das ERP führt bereits Auftrag und Stückliste, und die Bestückautomaten erfassen oft, welche Rolle an welcher Position gerüstet war. Ein Light MES versucht nicht, diesen Datensatz neu aufzubauen. Es ergänzt, was meist fehlt: ein verlässliches Bild davon, wo Linienzeit und Gutmenge verloren gehen.
Wenn Ihre Kunden oder Behörden eine Rückverfolgung der Bauteile je Leiterplatte verlangen, prüfen Sie, wie Ihr ERP und Ihre Bestückautomaten sie heute erfassen. Standards für die Linienkonnektivität spielen hier eine Rolle; unser Artikel zu IPC-CFX und Hermes erklärt, wie SMT-Maschinen Daten untereinander und mit den Werkssystemen austauschen.
Wenn die Hauptfrage lautet „Warum stand die Linie und was hat es gekostet“: beginnen Sie mit einem Light MES. Maschinendaten, Stoppgründe und OEE beantworten sie, und die Einführung betrifft die Linie, nicht das ERP.
Wenn die Hauptfrage lautet „Welches Los ging in welche Leiterplatte“: beginnen Sie mit der Rückverfolgung in Ihrem ERP und in den Aufzeichnungen der Maschinen, und ergänzen Sie danach die Linienleistung.
Wenn Sie beides brauchen: halten Sie es als zwei klare Ebenen. Genealogie im ERP, Linienleistung im MES, so verbunden, dass Aufträge und Ausstoß übereinstimmen.
Eine SMT-Linie besteht aus mehreren Maschinen, die wie eine arbeiten. Drucker, Bestückautomaten und Ofen haben jeweils ihren eigenen Takt, aber die Linie kann nur so schnell laufen wie ihr langsamster Schritt, deshalb wird die OEE an diesem Engpass gemessen. Kurze Stopps an Feedern und Pipetten summieren sich zu mehr verlorener Zeit als ein einzelner Ausfall, und sie werden erst sichtbar, wenn die Maschinen sie melden. Unser OEE-Leitfaden für die Elektronikfertigung behandelt die Linienansicht im Detail.
Fabrico ist ein Light MES: Maschinendatenerfassung, Produktionsüberwachung, OEE- und Stillstandsanalyse und Integration mit SAP und anderen ERP-Systemen, mit integrierter Instandhaltung. Es erfasst Stopps und Stückzahlen über die SPS oder ein IoT-Gerät, und die Bediener ergänzen den Grund. Eine Kamera kann manuelle Stationen wie Nacharbeitsplätze und Handmontage abdecken. Auftragssteuerung, Stücklisten, Arbeitspläne und Genealogie bleiben in Ihrem ERP.
Die Installation der Geräte und die Anbindung der Maschinen dauern etwa einen Monat. Die vollständige Einführung auf den von Ihnen gewählten Linien dauert 3 bis 4 Monate.
Es reicht, wenn das Ziel die Linienleistung ist: zu wissen, wo Zeit und Gutmenge verloren gehen, und danach zu handeln. Wenn Sie zusätzlich eine Bauteilgenealogie je Leiterplatte brauchen, bleibt diese im ERP oder in einem Rückverfolgungssystem, und das Light MES arbeitet daneben.
Nein. Das ERP behält Aufträge, Stücklisten und Arbeitspläne. Das MES übernimmt die Aufträge, erfasst, was an der Linie passiert, und meldet den Ausstoß zurück.
An der am stärksten ausgelasteten Linie. Binden Sie ihre Maschinen an, einigen Sie sich mit den Bedienern auf eine kurze Liste von Stoppgründen, und gehen Sie die größten Verluste täglich mit der Schicht durch, bevor Sie auf die nächste Linie erweitern.
Demo anfragen und OEE und Stillstände an Ihren eigenen SMT-Linien sehen.







 Anmeldung
 Blog