
An einer SMT-Linie ist ein Rüstvorgang selten ein einziger großer Stopp. Er ist eine Kette kleiner Stopps: Feeder, die an der Maschine getauscht werden, eine Schablone, die nicht bereit ist, ein Programm, das lädt, aber nicht zu den Rollen passt, eine erste Leiterplatte, die auf eine Prüfung wartet, für die niemand frei ist. Jedes Glied ist kurz. Zusammen entscheiden sie, wie viele Baugruppen die Linie in einer Schicht fertigt.
Dieser Leitfaden geht die Teile eines SMT-Rüstvorgangs durch, die von der Linie weg verlagert werden können, die Teile, bei denen das nicht geht, und zeigt, wie Sie das Ergebnis messen, damit die Verbesserung hält.
Feeder und Rollen: die Feeder des letzten Auftrags entfernen und den nächsten Satz einsetzen, oft der größte Teil des Stopps.
Schablone und Paste: die Schablone wechseln, das Rakel einstellen und sicherstellen, dass die richtige Paste bereitliegt.
Programme: die Bestückungs-, Drucker- und Inspektionsprogramme für die neue Leiterplatte laden.
Transport und Werkzeuge: Breiten, Stützpins und Pipetten auf die neue Leiterplatte einstellen.
Erstmuster: die erste Leiterplatte fertigen und prüfen, bevor die Linie auf volle Leistung geht.
Das Prinzip hinter jeder Verbesserung unten stammt aus SMED: Trennen Sie die Arbeit, für die die Linie stehen muss, von der Arbeit, die erledigt werden kann, während der vorherige Auftrag noch läuft, und verlagern Sie so viel wie möglich in die zweite Gruppe.
Rollen an der Maschine in Feeder einzulegen ist das klarste Beispiel für Arbeit, für die die Linie nicht stehen muss. Mit zusätzlichen Feederbänken oder Wechseltischen wird der nächste Auftrag offline bestückt und geprüft, während der aktuelle läuft. Beim Rüsten tauscht das Team ganze Bänke statt einzelner Feeder.
Wenn jede Rolle bei der Offline-Vorbereitung gegen die Bauteilliste des Auftrags gescannt wird, fällt ein falsches Teil auf, bevor es die Maschine erreicht, und das ist weit günstiger, als es an der ersten Leiterplatte zu finden.
Viele Rüstvorgänge stocken an etwas Kleinem, das fehlt: eine Rolle, die noch im Lager ist, eine Schablone in der Reinigung, eine Pipette in der Schublade einer anderen Linie. Ein Rüstwagen für den nächsten Auftrag, vorbereitet und vor dem Rüsten gegen eine Liste geprüft, macht aus diesen Wartezeiten eine Routine.
Rollen und bestückte Feederbänke für die nächste Leiterplatte.
Die gereinigte Schablone und die richtige Paste.
Stützpins, Pipetten und leiterplattenspezifische Werkzeuge.
Die Programme, bereits gegen den aktuellen Stand geprüft.
Wenn aufeinanderfolgende Leiterplatten einen Teil ihrer Bauteilliste teilen, wechseln dazwischen weniger Feeder. Aufträge in Familien mit gemeinsamen Bauteilen zu gruppieren und eine Familie zusammen zu fertigen, verkürzt jeden Rüstvorgang ohne neue Ausrüstung. Unser Leitfaden zur Optimierung der Rüstreihenfolge zeigt, wie Sie diese Reihenfolge bilden, ohne dringende Aufträge auszubremsen.
Die erste Leiterplatte muss stimmen, deshalb lässt sich die Prüfung nicht überspringen. Was sich beheben lässt, ist das Warten drumherum: ein Prüfer, der nicht da ist, ein Programm, das nicht freigegeben ist, eine Frage zum Revisionsstand. Legen Sie fest, wer das Erstmuster in jeder Schicht prüft, was geprüft wird und was passiert, wenn es durchfällt, dann wartet die Linie auf die Prüfung statt auf eine Person.
Dieselbe Disziplin schützt die Qualität: Ein Rüstvorgang, der das Erstmuster überhastet, zeigt sich später meist als Nacharbeit und als niedrigere Erstausbeute.
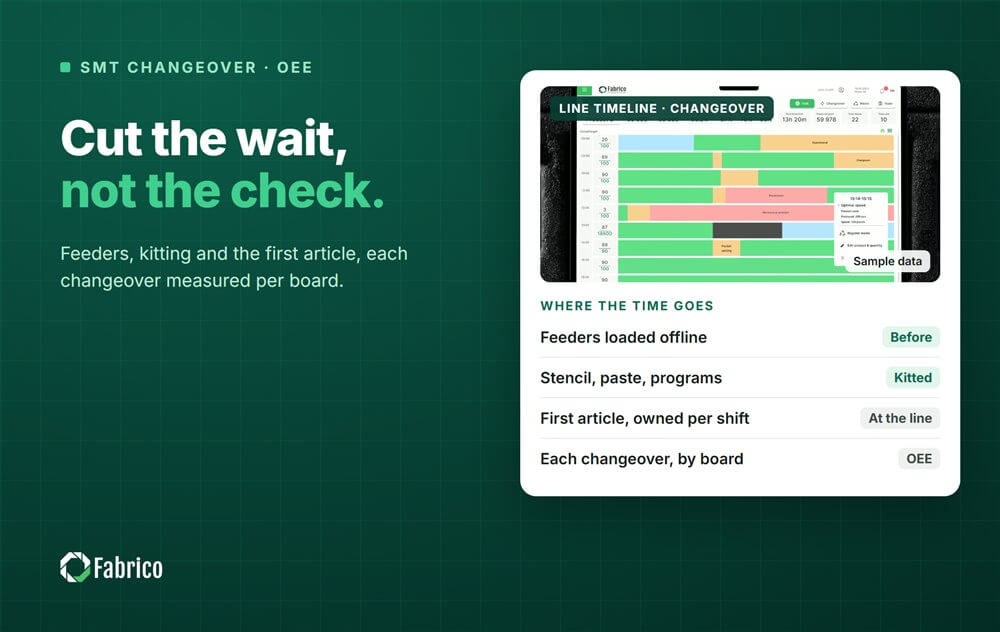
Eine Verbesserung, die nicht gemessen wird, verblasst. Erfassen Sie jeden Rüstvorgang als eigenen Stopp mit Beginn, Ende und dem Auftrag, zu dem er führt, damit Sie sehen:
Auf welche Leiterplatten das Umrüsten am längsten dauert.
Welcher Teil des Rüstens die Zeit kostet: Feeder, Schablone, Programme oder das Erstmuster.
Wie sich derselbe Rüstvorgang zwischen den Schichten unterscheidet, was auf die Methode statt auf das Produkt hinweist.
In der OEE zählt Rüstzeit meist als Verfügbarkeitsverlust. Manche Werke behandeln sie stattdessen als geplante Zeit; entscheiden Sie es in jedem Fall einmal und wenden Sie es auf jede Linie an, damit der Verlauf auch im nächsten Monat dasselbe bedeutet. Unser Artikel zur Rüstzeit zeigt, wie Sie sie einheitlich messen.
Fabrico ist ein Light MES: Maschinendatenerfassung, Produktionsüberwachung, OEE- und Stillstandsanalyse und Integration mit SAP und anderen ERP-Systemen, mit integrierter Instandhaltung. An einer SMT-Linie erfasst es Stopps über die SPS oder ein IoT-Gerät, der Grund des Bedieners markiert, welche davon Rüstvorgänge waren, und eine Kamera kann manuelle Stationen wie Handmontage und Nacharbeitsplätze abdecken, die kein auslesbares Signal haben. Auftragsführung, Stücklisten und Rückverfolgung bleiben in Ihrem ERP.
Die Installation der Geräte und die Anbindung der Maschinen dauern etwa einen Monat. Die vollständige Einführung auf den von Ihnen gewählten Linien dauert 3 bis 4 Monate.
Das größere Bild der OEE an Elektroniklinien zeigt unser OEE-Leitfaden für die Elektronikfertigung, die Standards für die Linienanbindung unser Artikel zu IPC-CFX und Hermes. Die allgemeinen Grundlagen stehen in unserem Leitfaden zum Verkürzen der Rüstzeit.
An den meisten Linien sind es die Feeder: den letzten Auftrag abrüsten und den nächsten an der Maschine aufrüsten. Diese Arbeit mit zusätzlichen Feederbänken oder Wechseltischen offline zu erledigen, ist meist der erste und größte Gewinn.
In den meisten Definitionen ist sie ein Verfügbarkeitsverlust. Wichtiger ist die Einheitlichkeit: eine Regel wählen, auf jede Linie anwenden und beibehalten, damit sich der Verlauf über die Zeit vergleichen lässt.
Nicht unbedingt. Kürzere Rüstvorgänge machen kleinere Lose bezahlbar, was an Linien mit hoher Variantenvielfalt oft genau das Ziel ist. Größere Lose verdecken das Problem, statt es zu lösen.
Demo anfragen und Rüstvorgänge und OEE an Ihrer eigenen SMT-Linie sehen.







 Anmeldung
 Blog