
En una línea de montaje superficial (SMT), un cambio de producto rara vez es una sola parada grande. Es una cadena de paradas pequeñas: alimentadores que se cambian en la máquina, una plantilla que no está lista, un programa que carga pero no coincide con las bobinas, una primera placa que espera una inspección para la que nadie está libre. Cada eslabón es corto. Juntos deciden cuántas placas fabrica la línea en un turno.
Esta guía repasa las partes de un cambio SMT que pueden salir de la línea, las que no, y cómo medir el resultado para que la mejora se mantenga.
Alimentadores y bobinas: retirar los alimentadores del pedido anterior y cargar el siguiente juego, a menudo la mayor parte de la parada.
Plantilla y pasta: cambiar la plantilla, ajustar la rasqueta y comprobar que la pasta correcta está lista.
Programas: cargar los programas de colocación, serigrafía e inspección de la nueva placa.
Transportador y utillaje: ajustar anchos, soportes y boquillas para la nueva placa.
Primera placa: fabricar y comprobar la primera placa antes de que la línea vaya a ritmo.
El principio detrás de cada mejora de abajo viene del SMED: separar el trabajo que exige la línea parada del trabajo que puede hacerse mientras el pedido anterior sigue en marcha, y pasar todo lo posible al segundo grupo.
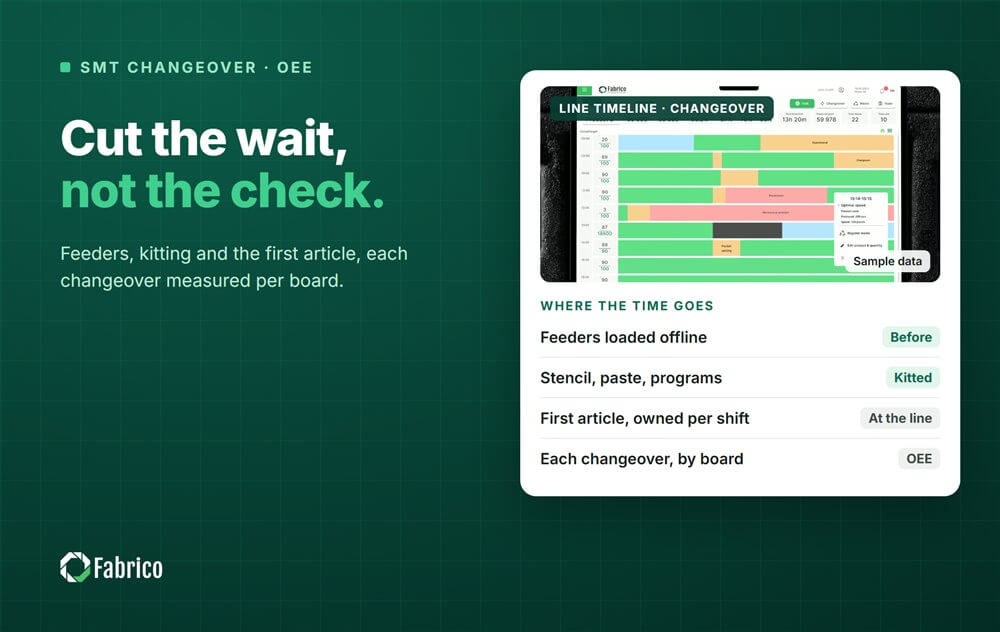
Cargar bobinas en los alimentadores en la máquina es el caso más claro de trabajo que no necesita la línea parada. Con bancos o carros de alimentadores de repuesto, los del pedido siguiente se cargan y verifican fuera de línea mientras el actual sigue produciendo. En el cambio, el equipo intercambia bancos completos en lugar de alimentadores sueltos.
Escanear cada bobina contra la lista de componentes del pedido durante la preparación fuera de línea detecta la pieza equivocada antes de que llegue a la máquina, algo mucho más barato que descubrirla en la primera placa.
Muchos cambios se atascan por algo pequeño que falta: una bobina que sigue en el almacén, una plantilla en la limpieza, una boquilla en el cajón de otra línea. Un carro de kitting para el pedido siguiente, preparado y comprobado con una lista antes del cambio, convierte esas esperas en rutina.
Bobinas y bancos de alimentadores cargados para la placa siguiente.
La plantilla limpia y la pasta correcta.
Soportes, boquillas y utillaje específico de la placa.
Los programas, ya comprobados con la revisión vigente.
Cuando placas consecutivas comparten parte de su lista de componentes, cambian menos alimentadores entre ellas. Agrupar los pedidos en familias con componentes comunes y fabricar cada familia seguida acorta cada cambio sin equipos nuevos. Nuestra guía de optimización de la secuencia de cambios explica cómo construir ese orden sin retrasar los pedidos urgentes.
La primera placa tiene que estar bien, así que la comprobación no se puede saltar. Lo que sí se puede corregir es la espera alrededor: un inspector que no está, un programa sin verificar, una duda sobre la revisión. Acuerde quién revisa la primera placa en cada turno, qué revisa y qué pasa si no la supera, y la línea esperará la revisión, no a una persona.
La misma disciplina protege la calidad: un cambio que apura la primera placa suele verse después como retrabajo y un rendimiento a la primera más bajo.
Una mejora que no se mide se diluye. Registre cada cambio como una parada propia, con inicio, fin y el pedido al que da paso, para ver:
A qué placas cuesta más cambiar.
Qué parte del cambio se lleva el tiempo: alimentadores, plantilla, programas o la primera placa.
Cómo varía el mismo cambio entre turnos, lo que apunta al método más que al producto.
En el OEE, el tiempo de cambio suele contar como pérdida de disponibilidad. Algunas plantas lo tratan como tiempo planificado; en cualquier caso, decídalo una vez y aplíquelo a todas las líneas, para que la tendencia signifique lo mismo el mes siguiente. Nuestro artículo sobre el tiempo de cambio explica cómo medirlo de forma coherente.
Fabrico es un MES ligero: recogida de datos de máquina, monitorización de la producción, análisis de OEE y paradas, e integración con SAP y otros ERP, con el mantenimiento incluido. En una línea SMT registra las paradas desde el PLC o un dispositivo IoT, el motivo del operario indica cuáles fueron cambios, y una cámara puede cubrir puestos manuales como el montaje a mano y los puestos de retrabajo, que no tienen señal que leer. El lanzamiento de pedidos, las listas de materiales y la trazabilidad siguen en su ERP.
Instalar los dispositivos y conectar las máquinas lleva alrededor de un mes. El despliegue completo en las líneas que elija lleva de 3 a 4 meses.
Para el panorama completo del OEE en líneas de electrónica, vea nuestra guía de OEE para la fabricación electrónica, y para los estándares de conexión de líneas, nuestro artículo sobre IPC-CFX y Hermes. Los principios generales están en nuestra guía para reducir el tiempo de cambio.
En la mayoría de las líneas, los alimentadores: retirar el pedido anterior y cargar el siguiente en la máquina. Hacer ese trabajo fuera de línea, con bancos o carros de alimentadores de repuesto, suele ser la primera y mayor ganancia.
En la mayoría de las definiciones es una pérdida de disponibilidad. Importa más la coherencia: elija una regla, aplíquela a todas las líneas y manténgala, para que la tendencia sea comparable en el tiempo.
No necesariamente. Cambios más cortos hacen asumibles los lotes pequeños, que a menudo es el objetivo en líneas de alta variedad. Los lotes grandes esconden el problema en vez de resolverlo.
Solicite una demo para ver los cambios y el OEE en su propia línea SMT.






 Iniciar sesión
 Blog