
Sur une ligne CMS (montage en surface), un changement de série est rarement un seul gros arrêt. C'est une chaîne de petits arrêts : des feeders échangés sur la machine, un pochoir qui n'est pas prêt, un programme qui se charge mais ne correspond pas aux bobines, une première carte qui attend un contrôle pour lequel personne n'est disponible. Chaque maillon est court. Ensemble, ils décident du nombre de cartes que la ligne produit dans une équipe.
Ce guide passe en revue les parties d'un changement de série CMS qui peuvent sortir de la ligne, celles qui ne le peuvent pas, et la façon de mesurer le résultat pour que l'amélioration tienne.
Feeders et bobines : retirer les feeders de l'ordre précédent et charger le jeu suivant, souvent la plus grande partie de l'arrêt.
Pochoir et pâte : changer le pochoir, régler la raclette et vérifier que la bonne pâte est prête.
Programmes : charger les programmes de placement, de sérigraphie et d'inspection de la nouvelle carte.
Convoyeur et outillage : régler les largeurs, les supports et les buses pour la nouvelle carte.
Première carte : fabriquer et contrôler la première carte avant que la ligne ne tourne à cadence.
Le principe derrière chaque amélioration ci-dessous vient du SMED : séparer le travail qui exige l'arrêt de la ligne de celui qui peut se faire pendant que l'ordre précédent tourne encore, puis faire passer le plus possible dans le second groupe.
Charger les bobines dans les feeders sur la machine est le cas le plus clair de travail qui n'exige pas l'arrêt de la ligne. Avec des banques ou des chariots de feeders de rechange, les feeders de l'ordre suivant sont chargés et vérifiés hors ligne pendant que l'ordre en cours tourne. Au changement, l'équipe échange des banques entières plutôt que des feeders un par un.
Scanner chaque bobine contre la liste de composants de l'ordre pendant la préparation hors ligne détecte la mauvaise référence avant qu'elle n'arrive à la machine, ce qui coûte bien moins cher que de la découvrir sur la première carte.
Beaucoup de changements de série bloquent sur un petit élément manquant : une bobine encore au magasin, un pochoir au nettoyage, une buse dans le tiroir d'une autre ligne. Un chariot de kitting pour l'ordre suivant, préparé et vérifié sur une liste avant le changement, transforme ces attentes en routine.
Bobines et banques de feeders chargées pour la carte suivante.
Le pochoir nettoyé et la bonne pâte.
Supports, buses et outillage propre à la carte.
Les programmes, déjà vérifiés par rapport à l'indice en vigueur.
Quand des cartes successives partagent une partie de leur liste de composants, moins de feeders changent entre elles. Regrouper les ordres en familles qui partagent des composants communs, et produire une famille d'un bloc, raccourcit chaque changement sans nouvel équipement. Notre guide sur l'optimisation de la séquence des changements montre comment construire cet ordre sans retarder les commandes urgentes.
La première carte doit être bonne, le contrôle ne peut donc pas être sauté. Ce qui peut être corrigé, c'est l'attente autour : un contrôleur absent, un programme non validé, une question sur l'indice. Décidez qui contrôle la première carte dans chaque équipe, ce qu'il contrôle et ce qui se passe si elle échoue, et la ligne attendra le contrôle plutôt qu'une personne.
La même discipline protège la qualité : un changement qui bâcle la première carte se voit généralement plus tard en retouches et en rendement au premier passage plus faible.
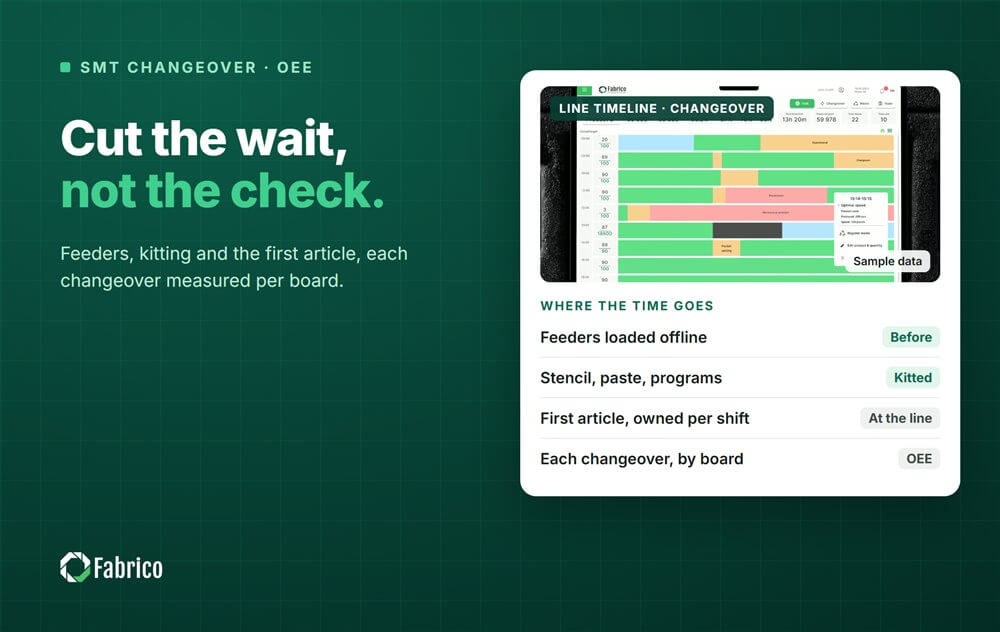
Une amélioration qui n'est pas mesurée s'efface. Enregistrez chaque changement comme un arrêt à part, avec un début, une fin et l'ordre qui suit, pour voir :
Vers quelles cartes le changement est le plus long.
Quelle partie du changement prend le temps : feeders, pochoir, programmes ou première carte.
Comment le même changement varie d'une équipe à l'autre, ce qui pointe vers la méthode plutôt que vers le produit.
Dans le TRS (OEE), le temps de changement compte en général comme une perte de disponibilité. Certaines usines le traitent plutôt comme du temps planifié ; dans tous les cas, décidez une fois et appliquez la règle à chaque ligne, pour que la tendance veuille dire la même chose le mois suivant. Notre article sur le temps de changement de série explique comment le mesurer de façon cohérente.
Fabrico est un MES léger : collecte des données machines, suivi de production, analyse du TRS et des arrêts, et intégration avec SAP et d'autres ERP, avec la maintenance intégrée. Sur une ligne CMS, il enregistre les arrêts depuis l'automate ou un boîtier IoT, le motif saisi par l'opérateur indique lesquels étaient des changements de série, et une caméra peut couvrir les postes manuels comme l'assemblage à la main et les postes de retouche, qui n'ont aucun signal à lire. Le lancement des ordres, les nomenclatures et la traçabilité restent dans votre ERP.
L'installation des boîtiers et la connexion des machines prennent environ un mois. Le déploiement complet sur les lignes que vous choisissez prend de 3 à 4 mois.
Pour la vue d'ensemble du TRS sur les lignes électroniques, voyez notre guide du TRS dans la fabrication électronique, et pour les standards de connexion des lignes, notre article sur IPC-CFX et Hermes. Les principes généraux sont dans notre guide pour réduire le temps de changement de série.
Sur la plupart des lignes, ce sont les feeders : retirer l'ordre précédent et charger le suivant sur la machine. Faire ce travail hors ligne, avec des banques ou des chariots de feeders de rechange, est en général le premier et le plus gros gain.
Dans la plupart des définitions, c'est une perte de disponibilité. La cohérence compte davantage : choisissez une règle, appliquez-la à chaque ligne et tenez-vous-y, pour que la tendance reste comparable dans le temps.
Pas forcément. Des changements plus courts rendent les petits lots abordables, ce qui est souvent l'objectif sur les lignes à forte variété. Les grands lots cachent le problème au lieu de le résoudre.
Demandez une démo pour voir les changements de série et le TRS sur votre propre ligne CMS.






 Connexion
 Blog