
Na linii montażu powierzchniowego (SMT) przezbrojenie rzadko jest jednym dużym postojem. To łańcuch małych: podajniki wymieniane przy maszynie, szablon, który nie jest gotowy, program, który się ładuje, ale nie pasuje do szpul, pierwsza płytka czekająca na kontrolę, na którą nikt nie ma czasu. Każde ogniwo jest krótkie. Razem decydują o tym, ile płytek linia zbuduje na zmianie.
Ten przewodnik omawia części przezbrojenia linii SMT, które można przenieść poza linię, te, których nie można, i sposób mierzenia wyniku, żeby poprawa się utrzymała.
Podajniki i szpule: zdjęcie podajników poprzedniego zlecenia i załadowanie kolejnego zestawu, często największa część postoju.
Szablon i pasta: wymiana szablonu, ustawienie rakli i sprawdzenie, że właściwa pasta jest gotowa.
Programy: załadowanie programów montażu, drukarki i inspekcji dla nowej płytki.
Transport i oprzyrządowanie: ustawienie szerokości, podpór i dysz pod nową płytkę.
Pierwsza płytka: wykonanie i sprawdzenie pierwszej płytki, zanim linia ruszy z pełną wydajnością.
Zasada stojąca za każdym usprawnieniem poniżej pochodzi z SMED: oddziel pracę, która wymaga zatrzymanej linii, od pracy, którą można wykonać, gdy poprzednie zlecenie wciąż trwa, i przenieś jak najwięcej do drugiej grupy.
Ładowanie szpul do podajników przy maszynie to najwyraźniejszy przykład pracy, która nie wymaga zatrzymania linii. Z zapasowymi bankami albo wózkami podajników kolejne zlecenie ładuje się i sprawdza poza linią, gdy bieżące wciąż trwa. Przy przezbrojeniu zespół wymienia całe banki zamiast pojedynczych podajników.
Skanowanie każdej szpuli względem listy komponentów zlecenia podczas przygotowania poza linią wyłapuje zły komponent, zanim trafi do maszyny, a to znacznie tańsze niż odkrycie go na pierwszej płytce.
Wiele przezbrojeń utyka na czymś drobnym, czego brakuje: szpuli, która wciąż jest w magazynie, szablonie w myjce, dyszy w szufladzie innej linii. Wózek z kompletem na następne zlecenie, przygotowany i sprawdzony według listy przed przezbrojeniem, zamienia te oczekiwania w rutynę.
Szpule i załadowane banki podajników na następną płytkę.
Oczyszczony szablon i właściwa pasta.
Podpory, dysze i oprzyrządowanie specyficzne dla płytki.
Programy, już sprawdzone względem bieżącej rewizji.
Gdy kolejne płytki mają część listy komponentów wspólną, zmienia się między nimi mniej podajników. Grupowanie zleceń w rodziny o wspólnych komponentach i produkowanie jednej rodziny naraz skraca każde przezbrojenie bez nowego sprzętu. Nasz przewodnik po optymalizacji kolejności przezbrojeń pokazuje, jak zbudować tę kolejność, nie spowalniając pilnych zleceń.
Pierwsza płytka musi być dobra, więc kontroli nie można pominąć. Naprawić można oczekiwanie wokół niej: kontrolera, którego nie ma, program, który nie został zweryfikowany, pytanie o rewizję. Ustal, kto sprawdza pierwszą płytkę na każdej zmianie, co sprawdza i co się dzieje, gdy nie przejdzie, a linia będzie czekać na kontrolę, a nie na człowieka.
Ta sama dyscyplina chroni jakość: przezbrojenie, które pospiesza pierwszą płytkę, zwykle wychodzi później jako poprawki i niższy uzysk za pierwszym przejściem.
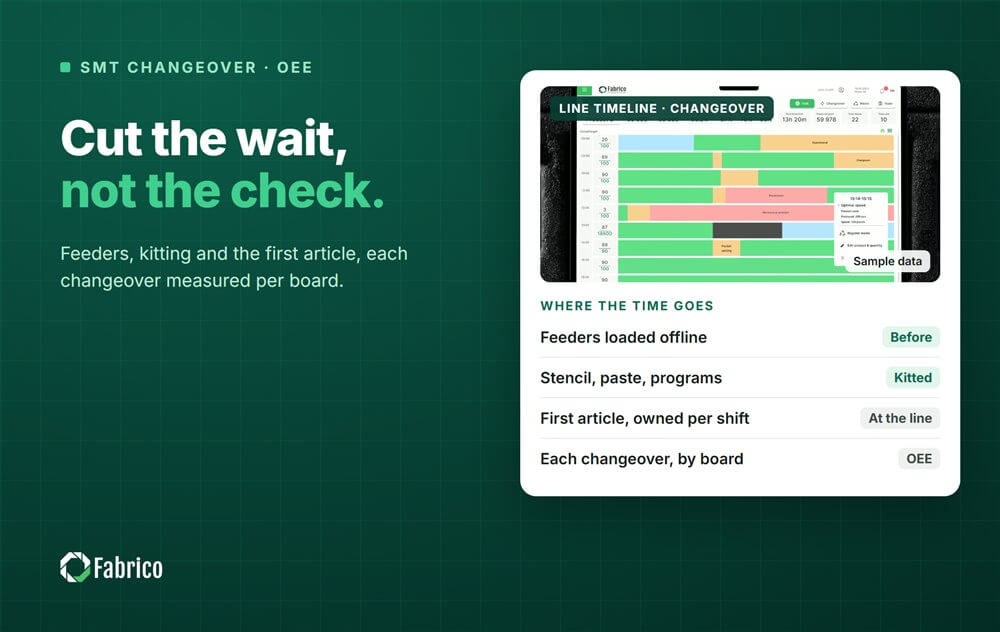
Usprawnienie, którego się nie mierzy, zanika. Zapisuj każde przezbrojenie jako osobny postój z początkiem, końcem i zleceniem, do którego prowadzi, żeby widzieć:
Na które płytki przezbrojenie trwa najdłużej.
Która część przezbrojenia zabiera czas: podajniki, szablon, programy czy pierwsza płytka.
Jak to samo przezbrojenie różni się między zmianami, co wskazuje na metodę, a nie na produkt.
W OEE czas przezbrojenia zwykle liczy się jako strata dostępności. Niektóre zakłady traktują go jako czas planowany; tak czy inaczej zdecyduj raz i stosuj to na każdej linii, żeby trend znaczył to samo w następnym miesiącu. Nasz artykuł o czasie przezbrojenia pokazuje, jak mierzyć go spójnie.
Fabrico to lekki MES: zbieranie danych z maszyn, monitorowanie produkcji, analiza OEE i przestojów oraz integracja z SAP i innymi systemami ERP, z wbudowanym utrzymaniem ruchu. Na linii SMT rejestruje postoje ze sterownika PLC albo urządzenia IoT, przyczyna podana przez operatora oznacza, które z nich były przezbrojeniami, a kamera może objąć stanowiska ręczne, takie jak montaż ręczny i stanowiska poprawek, które nie mają sygnału do odczytu. Wydawanie zleceń, BOM i genealogia zostają w twoim ERP.
Instalacja urządzeń i podłączenie maszyn trwają około miesiąca. Pełne wdrożenie na wybranych przez ciebie liniach trwa od 3 do 4 miesięcy.
Szerszy obraz OEE na liniach elektroniki znajdziesz w naszym przewodniku po OEE w produkcji elektroniki, a standardy podłączania linii w artykule o IPC-CFX i Hermes. Ogólne zasady są w naszym przewodniku o skracaniu czasu przezbrojenia.
Na większości linii podajniki: zdjęcie poprzedniego zlecenia i załadowanie kolejnego przy maszynie. Przeniesienie tej pracy poza linię, z zapasowymi bankami albo wózkami podajników, to zwykle pierwszy i największy zysk.
W większości definicji to strata dostępności. Ważniejsza jest spójność: wybierz jedną regułę, stosuj ją na każdej linii i trzymaj się jej, żeby trend dało się porównywać w czasie.
Niekoniecznie. Krótsze przezbrojenia sprawiają, że mniejsze partie stają się opłacalne, co na liniach o dużej różnorodności jest często celem. Większe partie ukrywają problem, zamiast go rozwiązywać.
Zamów demo, aby zobaczyć przezbrojenia i OEE na własnej linii SMT.






 Zaloguj
 Blog