


 Zaloguj
 Blog
Co to jest OEE (Overall Equipment Effectiveness)?

Kluczowy wniosek: Obliczenie OEE to jedyny obiektywny sposób na odkrycie ukrytej pojemności, która ucieka z twoich linii produkcyjnych.
Większość producentów wpada w pułapkę tablicy wyników: kupują pasywne oprogramowanie, które pokazuje niski wynik, ale nie może wysłać technika do naprawy. Prawdziwa doskonałość operacyjna wymaga systemu połączonego bezpośrednio z siecią maszynową, który przechwytuje dokładne dane wydajności w czasie rzeczywistym.
OEE (Overall Equipment Effectiveness) to złoty standard w produkcji. Mierzy procent zaplanowanego czasu produkcji, który jest naprawdę produktywny.
OEE 100% oznacza: produkujesz tylko dobre części, z maksymalną prędkością, bez przestojów. W praktyce nikt nie osiąga 100%. Klasę światową często podaje się jako 85%, a opublikowane wartości są niższe.
Co oznacza skrót OEE?
OEE oznacza ogólną efektywność urządzeń. Oznacza to: jaką część czasu, w którym maszyna miała pracować, spędzono na wytwarzaniu dobrych części z pełną prędkością.
| Słowo | Znaczenie w OEE |
|---|---|
| Overall | Łączy wszystkie trzy rodzaje strat w jedną liczbę |
| Equipment | Jest mierzone na maszynie, linii lub komórce roboczej |
| Effectiveness | Mierzy, ile dobrego wyjścia urządzenie dostarczyło w stosunku do tego, ile mogłoby dostarczyć |
Czasami spotyka się zapis overall equipment efficiency. Przyjętym terminem jest effectiveness, ponieważ OEE uwzględnia postoje i wady oraz prędkość.
Czym jest OEE? Znaczenie i definicja
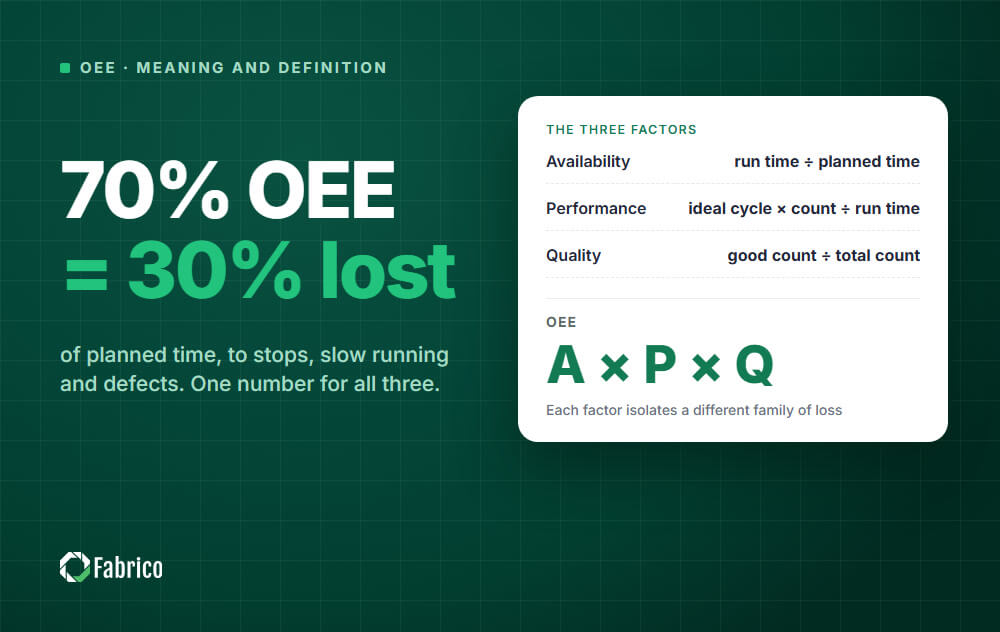
OEE (ogólna efektywność urządzeń) to wskaźnik produkcyjny pokazujący, jak efektywnie maszyna lub linia wykorzystuje czas, na który zaplanowano produkcję.
Łączy trzy rodzaje strat w jedną liczbę procentową: postoje, spowolnienia i wady.
OEE na poziomie 70% oznacza, że 70% zaplanowanego czasu produkcji było w pełni produktywne. Pozostałe 30% zostało utracone gdzieś.
Wyobraź sobie, że maszyna ma pracować przez godzinę. OEE zadaje trzy proste pytania o tę godzinę.
- Czy pracowała? Awarie, przezbrojenia i inne dłuższe postoje obniżają dostępność.
- Czy pracowała z pełną prędkością? Wolne cykle i krótkie postoje obniżają wydajność.
- Czy części były dobre? Odrzuty i poprawki obniżają jakość.
Pomnóż trzy odpowiedzi i otrzymasz OEE.
Czym jest ogólna efektywność urządzeń w produkcji?
Ogólna efektywność urządzeń (OEE) mierzy, jak duża część czasu, w którym maszyna miała być uruchomiona, faktycznie wygenerowała dobre wyroby przy swojej idealnej prędkości.
Wzór
OEE = Dostępność × Wydajność × Jakość
- Dostępność = rzeczywisty czas pracy / planowany czas pracy
- Wydajność = rzeczywiste tempo / idealne tempo
- Jakość = dobre części / całkowita produkcja
Czym OEE nie jest
OEE to wskaźnik maszyny i procesu, a nie ocena ludzi.
OEE bywa mylone z innymi wskaźnikami. Oto jak je odróżnić.
| Wskaźnik | Jak różni się od OEE |
|---|---|
| Efektywność | Zazwyczaj porównuje produkcję ze standardową szybkością, nie uwzględniając postojów ani wad |
| Wykorzystanie | Pokazuje, jaka część dostępnego czasu została użyta, a nie jak dobrze została wykorzystana |
| Produktywność | Porównuje produkcję z nakładem, takim jak roboczogodziny lub koszty |
| Czas pracy | Odnosi się tylko do postojów, podobnie jak dostępność, ale ignoruje prędkość i jakość |
OEE to także nie wskaźnik oceniający ludzi. Wykorzystywanie go do oceny operatorów zwykle skutkuje lepiej wyglądającymi liczbami, a nie lepszymi maszynami.
Dla głębszego porównania przeczytaj production efficiency oraz OEE vs utilization.
Terminy OEE, które usłyszysz
| Termin | Znaczenie |
|---|---|
| Zaplanowany czas produkcji | Czas, na który maszyna jest zaplanowana do produkcji, po odjęciu przerw i innego czasu, w którym produkcja nie jest planowana |
| Czas pracy | Zaplanowany czas produkcji minus awarie, przezbrojenia i inne dłuższe postoje |
| Idealny czas cyklu | Najszybszy czas, w jakim maszyna może wyprodukować jedną część w optymalnych warunkach |
| Dostępność | Czas pracy ÷ zaplanowany czas produkcji |
| Wydajność | Rzeczywista produkcja w porównaniu z produkcją przy idealnym czasie cyklu |
| Jakość | Dobre części ÷ wszystkie części |
| Krótkotrwały postój | Bardzo krótki postój, zwykle zaliczany do strat wydajności |
| Sześć głównych strat | Awarie, przezbrojenia, drobne postoje, zmniejszona prędkość, odrzuty przy rozruchu, odrzuty produkcyjne |
| TEEP | OEE mierzone względem całego czasu kalendarzowego zamiast czasu zaplanowanego |
Skąd pochodzi definicja OEE
OEE wywodzi się z Total Productive Maintenance (TPM) - systemu doskonalenia związanego z Seiichi Nakajimą i Japan Institute of Plant Maintenance.
W TPM OEE jest miarą tego, jak dobrze wykorzystywany jest sprzęt, a sześć głównych strat wyjaśnia, gdzie trafia pozostały czas.
OEE jest także jednym z KPI operacji produkcyjnych opisanych w międzynarodowej normie ISO 22400.
Co oznacza OEE w utrzymaniu ruchu?
Dla zespołu utrzymania ruchu OEE pokazuje, ile problemy z urządzeniami kosztują harmonogram produkcji.
- Awarie bezpośrednio obniżają dostępność.
- Zużyty sprzęt często objawia się jako zmniejszona prędkość lub drobne postoje, które obniżają wydajność.
- Zły stan maszyny może powodować wady, co obniża jakość.
Dlatego OEE i wskaźniki niezawodności, takie jak MTBF i MTTR, najlepiej działają razem.
OEE pokazuje wielkość straty. MTBF i MTTR pokazują, czy problem leży w częstotliwości awarii, czy w czasie napraw.
Czym jest monitorowanie OEE?
Monitorowanie OEE oznacza ciągłe mierzenie OEE, zwykle na podstawie danych z maszyn, zamiast ręcznego obliczania po zmianie.
Dane mogą pochodzić z PLC maszyny, z czujników IoT lub z kamer. Zespół może wtedy reagować w trakcie zmiany, gdy strata nadal występuje.
Nasz przewodnik po monitorowaniu OEE wyjaśnia, jak to działa.
Dlaczego ręczny pomiar zawodzi
Jeśli śledzisz straty arkuszami Excel na koniec zmiany, twoje dane są już przestarzałe. Ręczne obliczenia opierają się na ludzkiej pamięci i wprowadzają ogromną wariancję procesu. Nie można inżynierować niezawodności, gdy podstawowe metryki opierają się na zgadywaniu.
Dlaczego pasywne dashboardy nie wystarczą
Rynek oprogramowania jest podzielony. Jedna strona sprzedaje pasywne dashboardy, które tylko raportują liczby. Druga sprzedaje generyczne aplikacje konserwacyjne, które działają w ciemno bez danych maszynowych.
Prawdziwy model zwycięski to OEE i CMMS na jednej platformie. Kiedy OEE spada w krytycznym miejscu, system automatycznie generuje priorytetowe zlecenie pracy. To różnica między „widzę problem” a „rozwiązuję go”.
Co dalej
Zacznij od małego. Mierz jedną linię przez tydzień. Porównaj z benchmarkami. Przejdź od diagnozy do działania.
Co to jest dobry wynik OEE?
Pierwsze pytanie, które zadaje każdy kierownik zakładu: jaki powinien być nasz OEE?
Odpowiedź zależy od branży, typu linii i punktu startowego. Użyj tych punktów odniesienia nie jako celów, ale by zrozumieć, co oznaczają liczby.
| Wynik OEE | Czym jest | Skąd pochodzi |
| Twoja liczba | Porównanie, które liczy się najbardziej. Zmierz jedną linię według jednej definicji i śledź ją w czasie. | Twoje własne linie |
| Około 55% | Opublikowana wartość z około 20 przypadków. Stara i mała próba, ale pokazuje, jak daleko poniżej podawanego celu mogą być rzeczywiste zakłady. | Ljungberg, 1998 |
| 65% | Opublikowana wartość z 884 maszyn w 23 firmach. 702 z nich zarejestrowały 100% wydajności, więc liczy głównie przestoje. | Hedman i współpracownicy, 2016 |
| 85% | Często podawane jako klasa światowa. Cel dla produkcji dyskretnej, a nie średnia. | Zwykle wywodzone z prac Nakajimy nad TPM. Zobacz benchmarki OEE |
Pułapka: gonienie za 85% od pierwszego dnia. To odciąga od prawdziwej wygranej: znalezienia 5-10 punktów OEE, które twój linia traci każdą zmianę. Zakład, który przechodzi z 55% do 68%, odblokował więcej zdolności niż taki, który przechodzi z 80% do 83%.
Kontekst branżowy też ma znaczenie. Linie pakowania farmaceutycznego często działają na 85-90%, ponieważ czas cyklu jest ściśle kontrolowany.
Ciężkie prasy samochodowe siedzą na 55-65%, ponieważ straty przy zmianie są strukturalne. Żywność i napoje mieszczą się pośrodku, mocno uderzone przez mycie i zmianę produktu.
Wybierz właściwy benchmark dla swojej branży, nie globalną średnią.
Sześć wielkich strat wyjaśnione
OEE mierzy lukę. Sześć Wielkich Strat mówi gdzie jest luka. Każdą zmianę twoja linia traci czas na tych sześciu kategoriach. Wiedząc która jest największa, wiesz od czego zacząć.
Straty dostępności
1. Awaria sprzętu. Nieplanowane awarie. Łożysko się zacina, silnik się przepala, czujnik zawodzi. Najwyższa widoczność, najłatwiejsze do policzenia, często najgłośniejsze w pomieszczeniu. Ale rzadko największa ukryta strata.
2. Ustawienie i regulacja. Zmiana z jednego produktu na drugi. Zmiana narzędzi. Zmiana receptury. Czyszczenie między alergenami żywnościowymi. To strukturalna strata dla każdego zakładu z mieszanymi produktami na jednej linii.
Straty wydajności
3. Bieg jałowy i drobne postoje. Postoje poniżej 5 minut. Zacięcie się klaruje w 30 sekund. Operator pauzuje by zmienić rolkę. Te nigdy nie pojawiają się w ręcznym logu, bo nikt nie zapisuje 30-sekundowego zdarzenia. Są cichym zabójcą OEE.
4. Zredukowana prędkość. Linia działa, ale poniżej projektowanej szybkości. Zużyte części, błędna kalibracja, ostrożny operator po niedawnej awarii, konserwatywne receptury. Pełzanie czasu cyklu, którego nikt nie zauważa, dopóki raport OEE go nie oznaczy.
Straty jakości
5. Wady procesowe. Produkt poza spec wytwarzany podczas stabilnej pracy. Pierwotną przyczyną jest zwykle dryf procesu, nie zdarzenie jednorazowe.
6. Zredukowany uzysk. Marnotrawstwo startowe i marnotrawstwo zmiany. Pierwsze 20 sztuk po restarcie które idą na złom. Linia uczy się receptury od nowa każdą zmianę.
Od czego zacząć: mierz wszystkie sześć przez pełny tydzień na najsłabszej linii. Największa kategoria otrzymuje pierwszą uwagę. Dla większości europejskich zakładów, bieg jałowy i drobne postoje lub zmiana są niespodziewanymi zwycięzcami, nie awaria sprzętu.
Jak zacząć śledzić OEE w tym tygodniu
Projekty OEE upadają gdy zaczynają od spotkania wyboru narzędzia i kończą sześć miesięcy później z niczym na hali. Odwróć kolejność.
- Wybierz jedną linię. Najbardziej bolesną. Nie najłatwiejszą. Jeśli poprawka tutaj rusza liczbę zakładu, wygrywasz.
- Zdefiniuj bazę jednej zmiany. Operator zapisuje dostępność, liczniki wydajności i odrzuty ręcznie przez pełną zmianę. To jest twój początkowy OEE.
- Uruchom ten sam pomiar przez tydzień. Pięć zmian, ta sama linia, te same kategorie strat. Szukaj wzorców według zmiany, operatora, produktu.
- Klasyfikuj każde zatrzymanie powyżej 2 minut. Nawet przybliżona przyczyna wystarczy na tym etapie. Mechaniczna, materiał, operator, jakość.
- Znajdź największą kategorię strat. Jedną z sześciu. Atakuj ją przez dwa tygodnie. Zmierz ponownie.
- Dopiero po kroku 5 decyduj o oprogramowaniu. Teraz wiesz jakie dane mają znaczenie, jakiej częstotliwości potrzebujesz i jakie kategorie strat twój ręczny log pomija. To jest specyfikacja zakupu, nie lista demo dostawcy.
Zakłady które ruszają OEE najszybciej nie są tymi z najdroższym oprogramowaniem. To te które zaczynają mierzyć zanim cokolwiek kupią.
Jeśli twoja linia jest szybkobieżna i logi operatora nie mogą uchwycić mikro-zatrzymań, to jest moment kiedy Computer Vision się opłaca. Dopóki nie masz ręcznej bazy, nie możesz tego stwierdzić.
Zobacz, jak Fabrico łączy OEE i utrzymanie ruchu w jednej platformie.
Zaplanuj demoKontakt z namiPowiązane artykuły


Najnowsze wiadomości z naszego bloga






