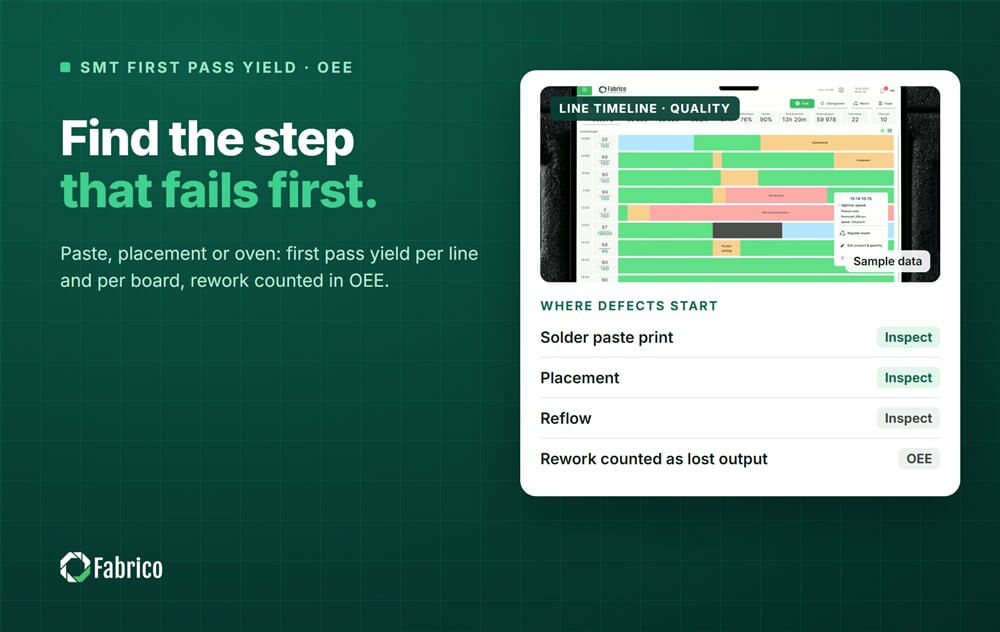

An einer SMT-Linie entscheiden sich die meisten Fehler lange bevor jemand auf eine Leiterplatte schaut. Eine leicht verschlissene Schablone, ein Feeder, der schräg aufnimmt, ein Lötprofil, das mit der Hallentemperatur gewandert ist: Jedes hinterlässt eine Spur, die die Inspektion später findet, wenn die Korrektur mehr kostet.
Die Erstausbeute, der Anteil der Leiterplatten, die jede Prüfung beim ersten Mal ohne Nacharbeit bestehen, ist die Zahl, die zeigt, ob diese frühen Schritte unter Kontrolle sind. Dieser Leitfaden zeigt, wo SMT-Fehler meist entstehen, wie man die Erstausbeute so zählt, dass sie aussagekräftig ist, und wie sie mit der OEE zusammenhängt.
Lotpastendruck: zu viel oder zu wenig Paste, Verschmierungen und Brücken. Viele Teams stellen fest, dass dies die größte einzelne Fehlerquelle ist, weshalb die Pasteninspektion an vielen Linien direkt hinter dem Drucker sitzt.
Bestückung: fehlende, versetzte oder verdrehte Bauteile, oft zurückzuführen auf einen Feeder, eine Pipette oder eine Bauteilrolle.
Reflow: kalte Lötstellen, Grabsteineffekt und Voids, wenn das Ofenprofil nicht mehr zur Leiterplatte passt.
Handling und manuelle Schritte: THT-Bestückung, Handlöten und Nacharbeitsplätze bringen eigene Fehler mit.
Die Definition ist einfach: Leiterplatten, die jeden Prüfschritt beim ersten Mal bestehen, geteilt durch die Leiterplatten, die in die Linie gingen. Unser Leitfaden zur Erstausbeute erklärt die Formel und den Unterschied zur Endausbeute. An einer SMT-Linie entscheiden drei Festlegungen, ob die Zahl nützlich ist:
Je Linie und je Leiterplatte zählen: eine werksweite Zahl verdeckt das eine Produkt, das immer wieder durchfällt.
Eine nachgearbeitete Leiterplatte als Fehler im ersten Durchlauf zählen: Auch wenn sie ausgeliefert wird, hat sie beim ersten Mal nicht bestanden, und die Nacharbeit hat Zeit und Personal gekostet.
Festhalten, wo sie durchgefallen ist: Pasteninspektion, optische Inspektion, Test oder Endprüfung, damit die Korrektur beim richtigen Schritt ansetzt.
Unser Vergleich von Ausbeute und Erstausbeute erklärt, warum die Endausbeute gesund aussehen kann, während die Erstausbeute die wahren Kosten zeigt.
Eine lange Liste von Fehlercodes, die niemand nutzt, ist schlechter als eine kurze, die alle nutzen. Beginnen Sie mit einer Handvoll Gründen je Prüfschritt, in den Worten, die die Bediener schon verwenden, und erweitern Sie die Liste nur, wenn ein Grund immer wieder unter „Sonstiges“ auftaucht.
Gehen Sie die häufigsten Gründe täglich mit der Schicht durch. Ein Muster, das sich an einer Leiterplatte, einer Feederposition oder einer Schicht wiederholt, ist meist ein Rüst- oder Methodenproblem, und diese lassen sich am günstigsten beheben.
Die OEE multipliziert Verfügbarkeit, Leistung und Qualität. An einer SMT-Linie liegt der Qualitätsfaktor nahe an der Erstausbeute: Leiterplatten, die Nacharbeit brauchen oder verschrottet werden, zählen als verlorene Gutmenge. So werden die Kosten von Fehlern in derselben Kennzahl sichtbar, die das Werk bereits für Stillstände und langsames Laufen nutzt, statt in einem separaten Qualitätsbericht.
Das verändert auch das Gespräch. Eine Linie kann die ganze Schicht ohne Stopp laufen und trotzdem einen großen Teil ihres Ausstoßes an Nacharbeit verlieren. Unser Artikel zu Ausschuss und Nacharbeit zeigt, wie Sie beides zählen.
Wählen Sie die Leiterplatte mit der niedrigsten Erstausbeute auf Ihrer am stärksten ausgelasteten Linie.
Finden Sie den Schritt, an dem sie am häufigsten scheitert, anhand des mit jedem Fehler erfassten Prüfschritts.
Prüfen Sie die Einstellung dahinter: Zustand der Schablone, Feeder und Pipette, das Ofenprofil für diese Leiterplatte.
Ändern Sie eine Sache und beobachten Sie die nächsten Lose derselben Leiterplatte, bevor Sie weitermachen.
Fabrico ist ein Light MES: Maschinendatenerfassung, Produktionsüberwachung, OEE- und Stillstandsanalyse und Integration mit SAP und anderen ERP-Systemen, mit integrierter Instandhaltung. Es erfasst Stopps und Stückzahlen über die SPS oder ein IoT-Gerät, die Bediener ergänzen den Grund, und der Qualitätsfaktor der OEE zeigt, wo Gutmenge verloren ging. Eine Kamera kann manuelle Stationen wie Nacharbeitsplätze und Handmontage abdecken. Rückverfolgung, Arbeitspläne und Stücklisten bleiben in Ihrem ERP.
Die Installation der Geräte und die Anbindung der Maschinen dauern etwa einen Monat. Die vollständige Einführung auf den von Ihnen gewählten Linien dauert 3 bis 4 Monate.
Zum Rüsten an denselben Linien siehe unseren Leitfaden zum Verkürzen der SMT-Rüstzeit, für das Gesamtbild unseren OEE-Leitfaden für die Elektronikfertigung.
An einer SMT-Linie liegen sie nah beieinander, sind aber nicht immer gleich. Der Qualitätsfaktor zählt Gutmenge gegenüber der Gesamtmenge; die Erstausbeute zählt Leiterplatten, die ohne jede Nacharbeit bestanden haben. Wenn nachgearbeitete Leiterplatten in der OEE als Verlust zählen, stimmen beide überein.
Für die Erstausbeute nicht: Sie ist beim ersten Mal durchgefallen. Sie kann trotzdem ausgeliefert werden, aber wer sie als Fehler zählt, hält die Kosten der Nacharbeit sichtbar.
Beginnen Sie beim Pastendruck der Leiterplatte, die am häufigsten läuft. Dort beginnt oft der größte Teil der Fehler, und Verbesserungen zeigen sich schnell im nächsten Prüfschritt.
Demo anfragen und Erstausbeute und OEE an Ihrer eigenen SMT-Linie sehen.







 Anmeldung
 Blog