
En una línea de montaje superficial (SMT), la mayoría de los defectos se deciden mucho antes de que alguien mire una placa. Una plantilla algo desgastada, un alimentador que recoge en ángulo, un perfil de reflujo que se desvió con la temperatura de la nave: cada uno deja una huella que la inspección encuentra más tarde, cuando corregirlo cuesta más.
El rendimiento a la primera, la proporción de placas que superan todas las comprobaciones a la primera sin retrabajo, es la cifra que muestra si esos primeros pasos están bajo control. Esta guía explica dónde suelen empezar los defectos SMT, cómo contar el rendimiento a la primera para que tenga sentido y cómo se relaciona con el OEE.
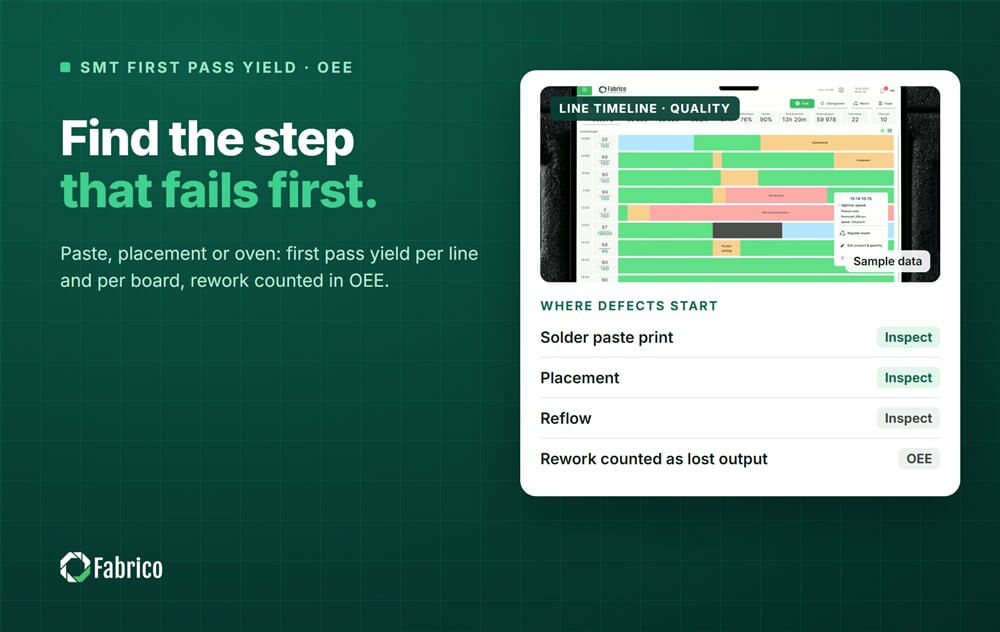
Impresión de pasta de soldadura: demasiada o poca pasta, manchas y puentes. Muchos equipos comprueban que es la mayor fuente individual de defectos, por eso la inspección de pasta va justo después de la impresora en muchas líneas.
Colocación: componentes que faltan, desplazados o girados, a menudo por un alimentador, una boquilla o una bobina.
Reflujo: soldaduras frías, efecto lápida y huecos cuando el perfil del horno ya no corresponde a la placa.
Manipulación y pasos manuales: la inserción de componentes pasantes, la soldadura manual y los puestos de retrabajo añaden sus propios defectos.
La definición es sencilla: las placas que superan cada paso de inspección a la primera, divididas entre las placas que entraron en la línea. Nuestra guía del rendimiento a la primera explica la fórmula y la diferencia con el rendimiento final. En una línea SMT, tres decisiones determinan si la cifra es útil:
Contar por línea y por placa: una cifra global de la planta oculta el único producto que falla una y otra vez.
Contar una placa retrabajada como fallo a la primera: aunque se envíe, no pasó a la primera, y el retrabajo consumió tiempo y personas.
Registrar dónde falló: inspección de pasta, inspección óptica, prueba o control final, para que la corrección vaya al paso correcto.
Nuestra comparación entre rendimiento y rendimiento a la primera explica por qué el rendimiento final puede parecer sano mientras el rendimiento a la primera muestra el coste real.
Una lista larga de códigos de defecto que nadie usa es peor que una corta que usan todos. Empiece con unos pocos motivos por paso de inspección, escritos con las palabras que los operarios ya usan, y amplíe la lista solo cuando un motivo aparezca una y otra vez como «otro».
Revise los motivos principales con el turno cada día. Un patrón que se repite en una placa, una posición de alimentador o un turno suele ser un problema de ajuste o de método, y son los más baratos de corregir.
El OEE multiplica disponibilidad, rendimiento y calidad. En una línea SMT, el factor de calidad se acerca al rendimiento a la primera: las placas que necesitan retrabajo o se desechan cuentan como producción buena perdida. Así el coste de los defectos se ve en la misma cifra que la planta ya usa para paradas y marcha lenta, en lugar de en un informe de calidad aparte.
También cambia la conversación. Una línea puede trabajar todo el turno sin paradas y aun así perder una gran parte de su producción en retrabajo. Nuestro artículo sobre desecho y retrabajo explica cómo contar ambos.
Elija la placa con el rendimiento a la primera más bajo en su línea más cargada.
Encuentre el paso donde más falla, con el paso de inspección registrado en cada fallo.
Revise el ajuste que hay detrás: estado de la plantilla, alimentador y boquilla, el perfil de reflujo de esa placa.
Cambie una sola cosa y observe las siguientes tiradas de la misma placa antes de seguir.
Fabrico es un MES ligero: recogida de datos de máquina, monitorización de la producción, análisis de OEE y paradas, e integración con SAP y otros ERP, con el mantenimiento incluido. Registra paradas y recuentos desde el PLC o un dispositivo IoT, los operarios añaden el motivo y el factor de calidad del OEE muestra dónde se perdió producción buena. Una cámara puede cubrir puestos manuales como los de retrabajo y el montaje a mano. La trazabilidad, las rutas y las listas de materiales siguen en su ERP.
Instalar los dispositivos y conectar las máquinas lleva alrededor de un mes. El despliegue completo en las líneas que elija lleva de 3 a 4 meses.
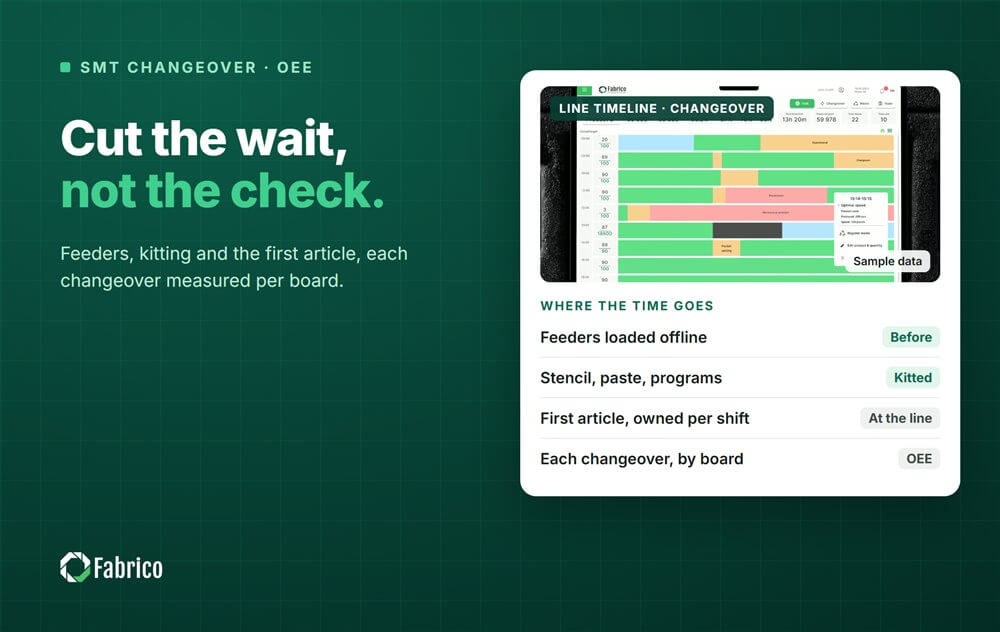
Para los cambios en esas mismas líneas, vea nuestra guía para reducir el tiempo de cambio en líneas SMT, y para el panorama completo, nuestra guía de OEE para la fabricación electrónica.
En una línea SMT se parecen, pero no siempre son iguales. El factor de calidad cuenta la producción buena frente a la total; el rendimiento a la primera cuenta las placas que pasaron sin ningún retrabajo. Si las placas retrabajadas cuentan como pérdida en el OEE, ambos coinciden.
Para el rendimiento a la primera, no: falló la primera vez. Puede enviarse igualmente, pero contarla como fallo mantiene visible el coste del retrabajo.
Empiece por la impresión de pasta en la placa que más se fabrica. Ahí suele empezar la mayor parte de los defectos, y las mejoras se notan rápido en el siguiente paso de inspección.
Solicite una demo para ver el rendimiento a la primera y el OEE en su propia línea SMT.






 Iniciar sesión
 Blog