
Na linii montażu powierzchniowego (SMT) większość wad rozstrzyga się na długo przed tym, zanim ktoś spojrzy na płytkę. Lekko zużyty szablon, podajnik pobierający pod kątem, profil lutowania rozpływowego, który przesunął się razem z temperaturą hali: każde z nich zostawia ślad, który inspekcja znajduje później, gdy poprawka kosztuje więcej.
Uzysk za pierwszym przejściem, czyli udział płytek, które przechodzą każdą kontrolę za pierwszym razem bez poprawek, to liczba pokazująca, czy te wczesne kroki są pod kontrolą. Ten przewodnik pokazuje, gdzie zwykle rodzą się wady SMT, jak liczyć uzysk za pierwszym przejściem, żeby coś znaczył, i jak łączy się on z OEE.
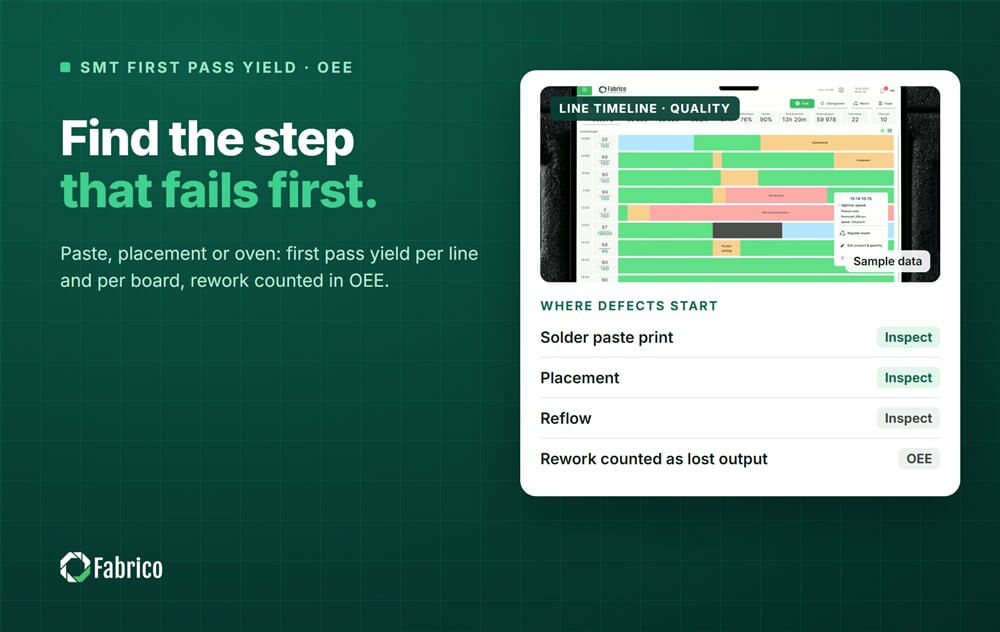
Druk pasty lutowniczej: za dużo lub za mało pasty, rozmazania i mostki. Wiele zespołów stwierdza, że to największe pojedyncze źródło wad, dlatego na wielu liniach inspekcja pasty stoi tuż za drukarką.
Montaż: brakujące, przesunięte lub obrócone komponenty, często z powodu podajnika, dyszy albo szpuli.
Lutowanie rozpływowe: zimne luty, efekt nagrobka i pustki, gdy profil pieca przestał pasować do płytki.
Obsługa i kroki ręczne: montaż przewlekany, lutowanie ręczne i stanowiska poprawek dodają własne wady.
Definicja jest prosta: płytki, które przechodzą każdy krok inspekcji za pierwszym razem, podzielone przez płytki, które weszły na linię. Nasz przewodnik po uzysku za pierwszym przejściem wyjaśnia wzór i różnicę wobec uzysku końcowego. Na linii SMT trzy decyzje przesądzają, czy liczba jest użyteczna:
Licz według linii i według płytki: jedna liczba dla całego zakładu ukrywa ten jeden produkt, który ciągle odpada.
Licz płytkę po poprawkach jako niepowodzenie za pierwszym przejściem: nawet jeśli zostanie wysłana, nie przeszła za pierwszym razem, a poprawka zabrała czas i ludzi.
Zapisuj, gdzie odpadła: inspekcja pasty, inspekcja optyczna, test lub kontrola końcowa, żeby poprawka trafiła do właściwego kroku.
Nasze porównanie uzysku i uzysku za pierwszym przejściem wyjaśnia, dlaczego uzysk końcowy może wyglądać zdrowo, a uzysk za pierwszym przejściem pokazuje prawdziwy koszt.
Długa lista kodów wad, z której nikt nie korzysta, jest gorsza niż krótka, z której korzystają wszyscy. Zacznij od kilku przyczyn na każdy krok inspekcji, zapisanych słowami, których operatorzy już używają, i rozszerzaj listę dopiero wtedy, gdy jakaś przyczyna wciąż wraca jako „inne”.
Codziennie przeglądaj najczęstsze przyczyny ze zmianą. Wzorzec, który powtarza się na jednej płytce, jednej pozycji podajnika albo jednej zmianie, to zwykle problem z ustawieniem lub metodą, a takie naprawia się najtaniej.
OEE mnoży dostępność, wydajność i jakość. Na linii SMT współczynnik jakości jest bliski uzyskowi za pierwszym przejściem: płytki wymagające poprawek lub złomowane liczą się jako utracona dobra produkcja. Dzięki temu koszt wad widać w tej samej liczbie, której zakład już używa dla postojów i wolnej pracy, a nie w osobnym raporcie jakości.
To zmienia też rozmowę. Linia może pracować całą zmianę bez postoju, a i tak stracić dużą część produkcji na poprawki. Nasz artykuł o brakach i poprawkach pokazuje, jak liczyć jedno i drugie.
Wybierz płytkę o najniższym uzysku za pierwszym przejściem na najbardziej obciążonej linii.
Znajdź krok, na którym odpada najczęściej, według kroku inspekcji zapisanego przy każdym niepowodzeniu.
Sprawdź ustawienie, które za tym stoi: stan szablonu, podajnik i dysza, profil pieca dla tej płytki.
Zmień jedną rzecz i obserwuj kolejne partie tej samej płytki, zanim pójdziesz dalej.
Fabrico to lekki MES: zbieranie danych z maszyn, monitorowanie produkcji, analiza OEE i przestojów oraz integracja z SAP i innymi systemami ERP, z wbudowanym utrzymaniem ruchu. Rejestruje postoje i liczniki ze sterownika PLC albo urządzenia IoT, operatorzy dodają przyczynę, a współczynnik jakości OEE pokazuje, gdzie utracono dobrą produkcję. Kamera może objąć stanowiska ręczne, takie jak stanowiska poprawek i montaż ręczny. Genealogia, marszruty i BOM zostają w twoim ERP.
Instalacja urządzeń i podłączenie maszyn trwają około miesiąca. Pełne wdrożenie na wybranych przez ciebie liniach trwa od 3 do 4 miesięcy.
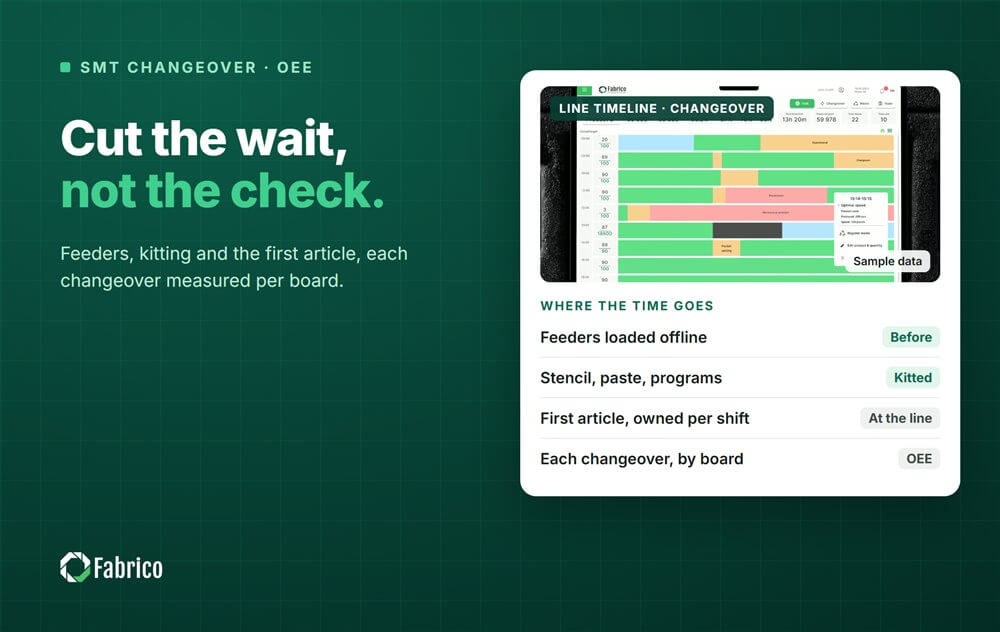
O przezbrojeniach na tych samych liniach przeczytasz w naszym przewodniku o skracaniu przezbrojenia linii SMT, a szerszy obraz daje nasz przewodnik po OEE w produkcji elektroniki.
Na linii SMT są bliskie, ale nie zawsze identyczne. Współczynnik jakości liczy dobrą produkcję względem całkowitej; uzysk za pierwszym przejściem liczy płytki, które przeszły bez żadnych poprawek. Jeśli płytki po poprawkach liczą się w OEE jako strata, oba się pokrywają.
Dla uzysku za pierwszym przejściem nie: odpadła za pierwszym razem. Nadal może zostać wysłana, ale liczenie jej jako niepowodzenia utrzymuje koszt poprawek na widoku.
Zacznij od druku pasty na płytce, która jest produkowana najczęściej. Tam często zaczyna się największa część wad, a usprawnienia szybko widać w kolejnym kroku inspekcji.
Zamów demo, aby zobaczyć uzysk za pierwszym przejściem i OEE na własnej linii SMT.






 Zaloguj
 Blog