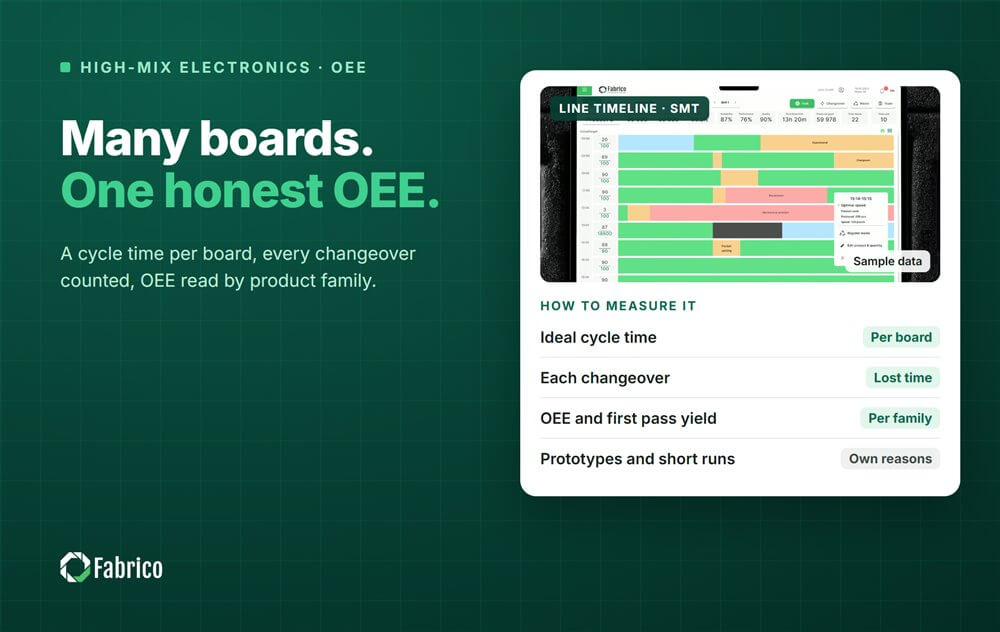

На SMT линия с голямо разнообразие платката се сменя няколко пъти в смяна. Едната поръчка е гъста контролна платка, следващата малка сензорна платка, после прототип за нов клиент. Всяка има различен цикъл, различна настройка и различни рискове. Ако OEE се изчислява така, сякаш линията прави един продукт цял ден, числото наказва линията за разнообразието, за което е създадена, и смяната спира да му вярва.
Това ръководство показва как да държите OEE честен на линия за електроника с голямо разнообразие: какво да измервате по платка, как да отчитате смените и как да четете резултата по продуктово семейство.
Най-честата грешка на такива линии е една целева скорост за цялата линия. Гъста платка и проста платка не могат да вървят с едно и също темпо, затова една скорост кара някои поръчки да изглеждат отлични, а други бавни, каквото и да е направила линията. Задайте идеалния цикъл за всяка платка по тясното място за тази платка и изчислявайте производителността спрямо него. Нашето ръководство за OEE в производството на електроника обяснява как да измервате линията спрямо тясното ѝ място.
Новите платки са изключение. Докато една платка не е минала няколко пъти, идеалният ѝ цикъл е оценка. Отбелязвайте тези поръчки, прегледайте цикъла, когато платката се стабилизира, и не сравнявайте първа поръчка със зрял продукт.
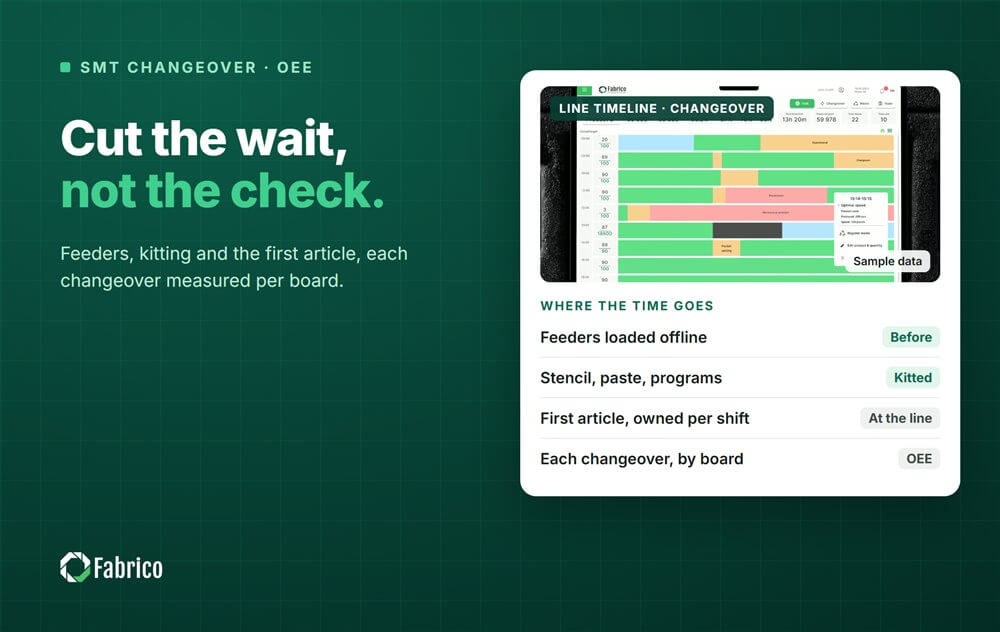
На линия с голямо разнообразие смените често са най-голямата загуба на наличност, просто защото са много. Отчитайте всяка смяна като загубено време, от последната годна платка на едната поръчка до първата годна платка на следващата, и я записвайте по двойка платки. Така се вижда кои преходи струват най-много и кои продуктови семейства да вървят едно след друго.
Решенията са предимно подготовка: фийдъри, заредени извън линията, комплект за следващата платка, готови шаблони и програми и проверка на първата платка, която не оставя линията да чака. Ръководството ни за съкращаване на смяната на SMT линия разглежда всяка стъпка.
Линиите с голямо разнообразие изкушават и с една тиха корекция: да наречете дългата смяна или чакането за материал „планирано“, за да изглежда OEE по-добре. Решете веднъж какво е планирано време, обикновено почивки, планирана поддръжка и насрочени срещи, и оставете всичко останало в изчислението. Смяната е загуба на линията, дори когато всички са знаели, че предстои.
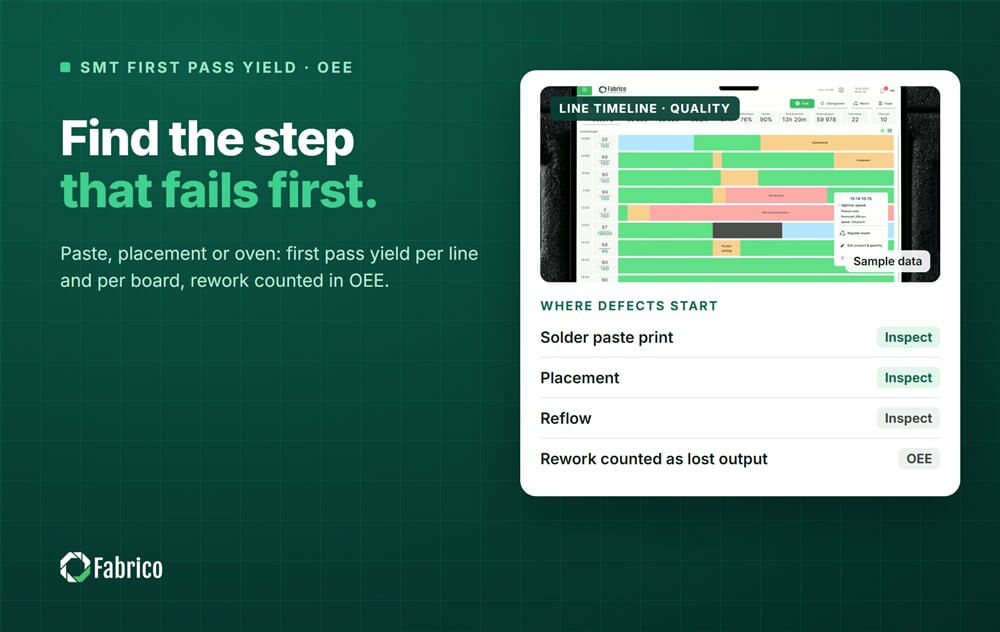
Седмичният OEE на линия с голямо разнообразие смесва много различни продукти. Групирайте платките в семейства с подобен размер, гъстота и процес и гледайте OEE, смените и добива от първо преминаване по семейство. Така се виждат модели, които изчезват в средното за линията: семейство с дълга настройка, семейство, което често пропада на инспекцията на пастата, семейство, което винаги чака материал.
Този изглед помага и на планирането. Ако две семейства споделят повечето си фийдъри, пускането им едно след друго съкращава смяната; ако едно семейство изисква шаблон с различна дебелина, групирането на поръчките му спестява повторни смени.
Прототипите и кратките поръчки добавят работа, която стабилният продукт не изисква: проверки на програмата, допълнителна инспекция, инженери на линията. Дайте на тази работа свои причини за спиране, за да се вижда такава, каквато е, вместо да се крие в общия престой. Това е реален разход на бизнеса с голямо разнообразие и е по-лесно да го оцените и планирате, когато е видим.
Всяка бройка принадлежи на платка и на поръчка, взети от ERP системата, така че OEE може да се раздели по платка и по семейство.
Всяко спиране има час, продължителност и причина, записани от машините, с кратък списък с причини, които операторите разпознават.
Всяка смяна има начало и край и двойката платки, която свързва.
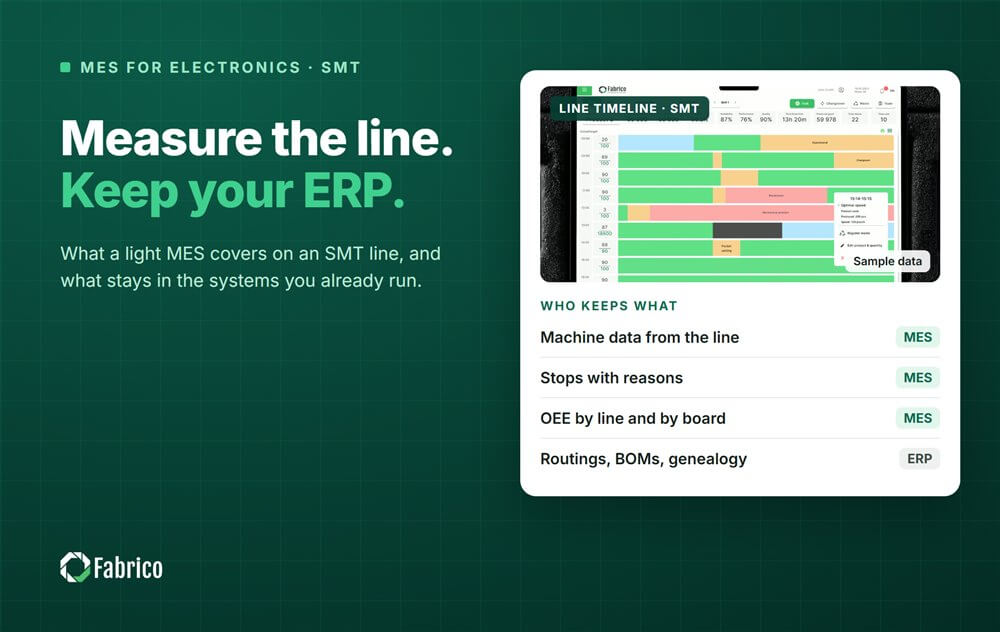
Ръководството ни за MES в производството на електроника обяснява какво записва лекият MES на SMT линия и какво остава в ERP системата. За по-широката стратегия зад производството с голямо разнообразие вижте нашето ръководство за производство с голямо разнообразие и малки обеми.
Fabrico е лек MES: събиране на машинни данни, наблюдение на производството, анализ на OEE и престоите и интеграция със SAP и други ERP системи, с вградена поддръжка. Той записва спиранията и бройките от PLC или IoT устройство, операторите добавят причината, а поръчките и продуктите идват от ERP системата. Камера може да покрие ръчни работни места като места за преработка и ръчен монтаж. Диспечирането на поръчките, спецификациите, технологичните маршрути и генеалогията остават във вашата ERP система.
Монтажът на устройствата и свързването на машините отнемат около един месец. Пълното внедряване по избраните от вас линии отнема от 3 до 4 месеца.
Една цел за линията е добра като посока, но производителността трябва да се изчислява спрямо идеален цикъл за всяка платка. Иначе числото го решава разнообразието, а не линията.
Не. Те са планирани в графика, но през това време линията не произвежда годни платки, затова принадлежат на OEE като загуба на наличност.
Групирайте платките в продуктови семейства и сравнявайте в рамките на семейството. Сравнението на гъста контролна платка с малка сензорна платка казва малко за линията.
Заявете демонстрация, за да видите OEE и престоите по платка на собствените си SMT линии.






 Вход
 Блог