


 Connexion
 Blog
Comment calculer l'OEE : formule et trois exemples résolus

Points clés
- OEE = Disponibilité × Performance × Qualité. Vous avez besoin de six données d'entrée : durée du poste, pauses et temps hors production, temps d'arrêt, temps de cycle idéal, nombre total et nombre de rebut.
- Vérifiez toujours votre réponse avec la formule en une étape : nombre de pièces conformes × temps de cycle idéal ÷ temps de production planifié.
- Pour les machines qui produisent plusieurs produits, calculez la performance à partir du temps standard gagné, jamais à partir d'un temps de cycle moyen.
- Pour une ligne ou une usine, pondérez par le temps de production planifié. Ne faites jamais la moyenne des pourcentages.
- Arrondissez seulement à la fin. Arrondir chaque facteur séparément peut décaler l'OEE final d'un dixième de point ou plus.
Un calcul d'OEE nécessite six données d'entrée et une formule.
Cette page présente trois exemples de calcul d'OEE, d'un seul poste à une machine qui produit deux références.
La formule OEE en un coup d'œil
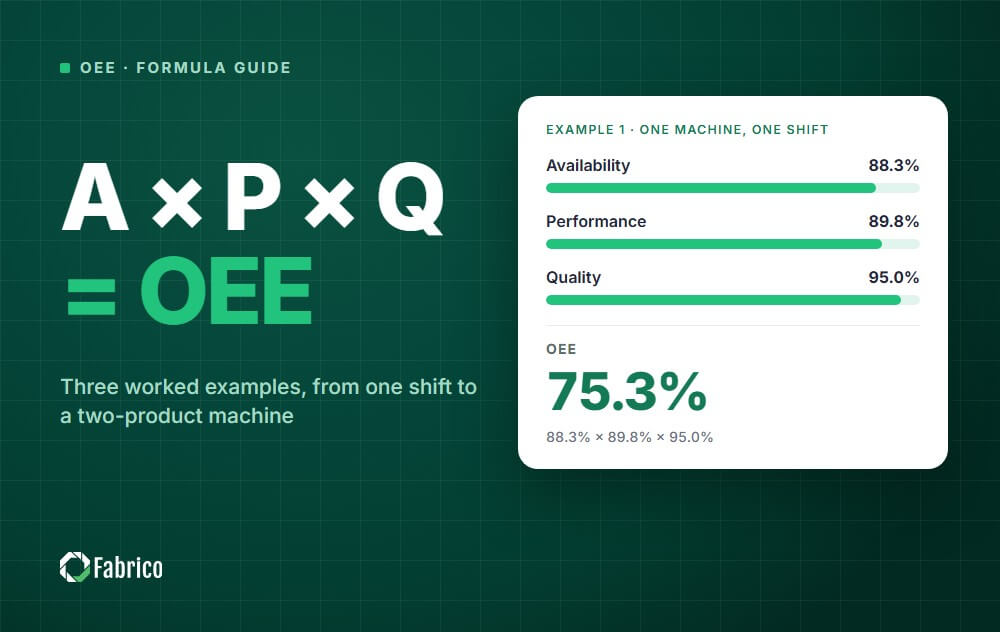
OEE = Disponibilité × Performance × Qualité
| Facteur | Formule | Forme alternative |
|---|---|---|
| Disponibilité | Temps de fonctionnement ÷ temps de production planifié | 1 - (temps d'arrêt ÷ temps de production planifié) |
| Performance | (Temps de cycle idéal × nombre total) ÷ temps de fonctionnement | (Nombre total ÷ temps de fonctionnement) ÷ cadence idéale |
| Qualité | Nombre de pièces conformes ÷ nombre total | 1 - (nombre de rebut ÷ nombre total) |
| OEE | Disponibilité × Performance × Qualité | (Nombre de pièces conformes × temps de cycle idéal) ÷ temps de production planifié |
Si vous débutez avec cet indicateur, commencez par notre guide complet sur l'efficacité globale de l'équipement. Cette page se concentre sur les calculs.
Ce dont vous avez besoin avant de calculer
Six nombres suffisent pour une machine qui produit un seul produit. Collectez-les pour la même période, généralement un poste.
| Entrée | Ce que cela signifie |
|---|---|
| Durée du poste | Le temps total de la période que vous mesurez |
| Pauses et temps hors production | Pauses, réunions et temps sans production prévue. Les changements de série ne sont pas inclus ici ; ils comptent comme des arrêts. |
| Temps d'arrêt | Arrêts plus longs que votre seuil de court arrêt pendant le temps de production planifié, tels que pannes et changements de série |
| Temps de cycle idéal | Le temps le plus rapide que la machine peut produire une pièce dans des conditions optimales |
| Nombre total | Toute unité produite, bonne ou mauvaise |
| Nombre de rebut | Unités mises au rebut ou nécessitant une retouche |
Le temps de cycle idéal est la donnée la plus souvent mal définie. Utilisez la vitesse de conception ou la meilleure vitesse démontrée, pas la moyenne du mois dernier.
Notre guide sur le temps de cycle idéal montre comment le déterminer.
Exemple de calcul d'OEE 1 : une machine, un poste
Une machine fonctionne sur un poste de huit heures. Voici les données.
| Entrée | Valeur |
|---|---|
| Durée du poste | 480 minutes |
| Pauses | 45 minutes |
| Temps d'arrêt | 51 minutes (29 panne, 22 changement de série) |
| Temps de cycle idéal | 45 secondes (0.75 minutes) |
| Nombre total | 460 unités |
| Nombre de rebut | 23 unités |
Étape 1 : temps de production planifié et temps de fonctionnement
- Temps de production planifié = 480 - 45 = 435 minutes
- Temps de fonctionnement = 435 - 51 = 384 minutes
Étape 2 : disponibilité
Disponibilité = 384 ÷ 435 = 88.3%
Le changement de série est compté comme un arrêt ici, car il a eu lieu pendant le temps de production planifié.
Étape 3 : performance
Performance = (0.75 × 460) ÷ 384 = 345 ÷ 384 = 89.8%
On obtient la même réponse avec des cadences. La cadence idéale est de 80 unités par heure.
La cadence réelle était 460 ÷ 6.4 heures = 71.875 unités par heure, et 71.875 ÷ 80 = 89.8%.
Étape 4 : qualité
Nombre de pièces conformes = 460 - 23 = 437 unités.
Qualité = 437 ÷ 460 = 95.0%
Étape 5 : OEE, et la vérification
OEE = 88.3% × 89.8% × 95.0% = 75.3%
Vérification : 437 × 0.75 ÷ 435 = 327.75 ÷ 435 = 75.3%.
Les deux méthodes concordent, donc l'arithmétique est correcte. La vérification ne peut pas détecter une donnée d'entrée erronée, comme un temps de cycle idéal défini trop lent.
75.3% est-ce bien ? Le chiffre de « classe mondiale » souvent cité est 85%, et les chiffres publiés sont plus bas.
Exemple de calcul d'OEE 2 : une ligne à grande vitesse mesurée en unités par minute
Les lignes rapides sont plus faciles à calculer avec des cadences qu'avec des temps de cycle.
| Entrée | Valeur |
|---|---|
| Temps de production planifié | 450 minutes |
| Temps d'arrêt | 38 minutes |
| Cadence idéale | 200 bouteilles par minute |
| Nombre total | 72,100 bouteilles |
| Nombre de rebut | 1,080 bouteilles |
- Temps de fonctionnement = 450 - 38 = 412 minutes
- Disponibilité = 412 ÷ 450 = 91.6%
- Performance = 72,100 ÷ (412 × 200) = 72,100 ÷ 82,400 = 87.5%
- Qualité = 71,020 ÷ 72,100 = 98.5%
- OEE = 91.6% × 87.5% × 98.5% = 78.9%
Vérification : 71,020 bouteilles conformes ÷ (200 × 450) = 71,020 ÷ 90,000 = 78.9%.
Sur une ligne comme celle-ci, c'est la performance qui représente la plus grosse perte. Cela indique généralement des arrêts courts et des réductions de vitesse, pas des pannes.
Notre guide sur les micro-arrêts explique comment les identifier.
Exemple de calcul d'OEE 3 : une machine, deux produits
C'est là que la plupart des tableurs se trompent.
Une machine produit deux références lors d'un même poste, avec 440 minutes de temps de production planifié et 400 minutes de temps de fonctionnement.
| Produit | Cycle idéal | Nombre | Rebuts | Temps gagné |
|---|---|---|---|---|
| A | 0.6 min | 300 | 9 | 180 min (300 × 0.6) |
| B | 1.2 min | 150 | 6 | 180 min (150 × 1.2) |
| Total | 450 | 15 | 360 min |
La bonne méthode
- Disponibilité = 400 ÷ 440 = 90.9%
- Performance = temps standard gagné ÷ temps de fonctionnement = 360 ÷ 400 = 90.0%
- Temps standard des pièces conformes = (291 × 0.6) + (144 × 1.2) = 174.6 + 172.8 = 347.4 minutes
- Qualité = 347.4 ÷ 360 = 96.5%
- OEE = 347.4 ÷ 440 = 79.0%
La qualité est pondérée par le temps standard ici, car une unité B rejetée coûte deux fois le temps d'une unité A rejetée.
Le simple comptage, 435 ÷ 450 = 96.7%, ne reviendrait pas au résultat en une étape.
La mauvaise méthode
Prendre le temps de cycle moyen, 0.9 minute, et le multiplier par les 450 unités. Cela donne 405 minutes de temps « gagné » pour 400 minutes de fonctionnement.
La performance ressort à 101.3%, ce qui est impossible. La moyenne masque le fait que le produit rapide a produit la plupart des unités.
OEE pour une ligne ou une usine entière
Ne faites jamais la moyenne des pourcentages d'OEE. Additionnez d'abord les temps, puis divisez.
| Machine | Temps planifié | Temps pleinement productif | OEE |
|---|---|---|---|
| Machine 1 | 450 min | 360 min | 80% |
| Machine 2 | 150 min | 60 min | 40% |
| Combiné | 600 min | 420 min | 70% |
La moyenne simple de 80% et 40% est 60%, ce qui sous-estime le résultat combiné de 10 points.
Pour une ligne de machines en série, regardez aussi le goulot d'étranglement. Sa production fixe la quantité que la ligne peut délivrer.
Voir comment calculer l'OEE pour plusieurs machines.
Un modèle de calcul que vous pouvez copier
Utilisez une ligne par machine et par poste. Les cinq dernières colonnes sont calculées.
| Colonne | Formule |
|---|---|
| A. Durée du poste (min) | Entrée |
| B. Pauses et temps hors production (min) | Entrée |
| C. Temps d'arrêt (min) | Entrée |
| D. Temps de cycle idéal (min) | Entrée |
| E. Nombre total | Entrée |
| F. Nombre de rebut | Entrée |
| G. Temps de production planifié | A - B |
| H. Disponibilité | (G - C) ÷ G |
| I. Performance | (D × E) ÷ (G - C) |
| J. Qualité | (E - F) ÷ E |
| K. OEE | H × I × J |
Ajoutez une colonne de vérification avec (E - F) × D ÷ G. Elle doit toujours être égale à K.
Pour une version prête à l'emploi, consultez notre guide du modèle Excel OEE ou essayez la calculatrice OEE.
Huit erreurs de calcul à éviter
1. Arrondir trop tôt
Dans l'exemple 3, multiplier les facteurs arrondis 90.9% × 90.0% × 96.5% donne 78.9%, alors que le résultat exact est 79.0%.
Conservez la précision complète jusqu'à la dernière étape, puis arrondissez une seule fois.
2. Accepter une performance supérieure à 100%
Ce n'est jamais réel. Le temps de cycle idéal est trop lent, ou le comptage inclut des unités d'une autre période.
Corrigez la donnée d'entrée plutôt que de plafonner le résultat.
3. Déplacer les changements de série à l'intérieur ou à l'extérieur du temps planifié
Si un changement de série est exclu du temps de production planifié les mauvais jours et compté comme un arrêt les bons jours, la tendance ne signifie rien.
Écrivez la règle une fois et appliquez-la à chaque poste.
4. Utiliser un temps de cycle moyen pour des produits mélangés
Utilisez le temps standard gagné par produit, comme dans l'exemple 3.
5. Compter la retouche comme bonne pièce
Une pièce qui a nécessité une retouche n'était pas correcte la première fois. Elle doit être comptée dans les rebuts.
6. Faire la moyenne des pourcentages
Pondérez par le temps de production planifié, ou additionnez d'abord les temps.
7. Mélanger les unités
Le temps de cycle idéal en secondes et le temps de fonctionnement en minutes est l'erreur la plus courante dans les tableurs. Convertissez tout dans la même unité avant de commencer.
8. Deviner le temps d'arrêt
Les arrêts notés à la fin d'un poste sont généralement plus courts et moins nombreux que dans la réalité.
La collecte automatique des données élimine les approximations. Voir les méthodes de collecte de données OEE.
Calcul manuel vs calcul automatique
Les calculs sont les mêmes dans les deux cas. La différence est la qualité et la rapidité des données d'entrée.
- Manuel : adapté pour l'apprentissage et pour une première base sur une machine. Les arrêts courts et les pertes de vitesse sont généralement sous-déclarés.
- Automatique : les comptages et les arrêts proviennent directement de la machine, donc l'OEE est disponible pendant le poste, alors qu'il est encore temps d'agir.
Si votre résultat semble trop bas ou trop élevé, examinez pourquoi votre OEE est faible avant de modifier quoi que ce soit sur la ligne.
Comment Fabrico calcule l'OEE
Fabrico collecte les temps d'arrêt et les comptages depuis des automates (PLC), des capteurs IoT et des caméras IA, puis calcule la disponibilité, la performance, la qualité et l'OEE (A × P × Q) en temps réel.
Il détecte les micro-arrêts que les journaux manuels manquent, et affiche les temps d'arrêt, MTTR et MTBF par machine sur un tableau de bord en direct.
Comme Fabrico intègre une GMAO complète, votre équipe peut transformer les pertes que vous calculez en ordres de travail et en plans de maintenance préventive sur la même plateforme. Les données peuvent être exportées vers Excel à tout moment.
Voyez votre propre OEE calculé en direct : réservez une démo.
Plus de guides : ce que signifie l'OEE, les six grandes pertes et notre hub OEE pour la fabrication.
Questions fréquentes
Comment calculer l'OEE ?
Multipliez disponibilité, performance et qualité.
La disponibilité est temps de fonctionnement ÷ temps de production planifié, la performance est (temps de cycle idéal × nombre total) ÷ temps de fonctionnement, et la qualité est nombre de pièces conformes ÷ nombre total.
Quelle est la formule d'OEE la plus simple ?
OEE = (nombre de pièces conformes × temps de cycle idéal) ÷ temps de production planifié.
Elle donne le même résultat que la formule en trois facteurs, mais elle n'indique pas où se situe la perte.
Comment calcule-t-on la disponibilité dans l'OEE ?
Divisez le temps de fonctionnement par le temps de production planifié.
Le temps de fonctionnement est le temps de production planifié moins tous les arrêts plus longs que votre seuil de court arrêt, y compris pannes et changements de série.
Comment calcule-t-on la performance dans l'OEE ?
Multipliez le temps de cycle idéal par le nombre total, puis divisez par le temps de fonctionnement.
Pour plusieurs produits, additionnez le temps standard gagné pour chaque produit et divisez par le temps de fonctionnement.
Pourquoi ma performance OEE dépasse-t-elle 100% ?
Le temps de cycle idéal est défini plus lent que la vitesse réelle de la machine, ou le comptage couvre une période différente du temps de fonctionnement.
Corrigez la donnée d'entrée plutôt que de limiter le résultat.
Les changements de série doivent-ils être inclus dans l'OEE ?
Dans l'approche standard, oui. Les changements de série ont lieu pendant le temps de production planifié, donc ils réduisent la disponibilité.
Quelle que soit la règle choisie, appliquez-la de la même façon à chaque poste.
Comment calcule-t-on l'OEE dans Excel ?
Mettez les six données d'entrée dans des colonnes, puis calculez le temps de production planifié, la disponibilité, la performance, la qualité et l'OEE dans les colonnes suivantes.
Ajoutez une colonne de vérification avec la formule en une étape. Le modèle ci-dessus liste toutes les formules.
Voyez comment Fabrico réunit TRS et maintenance sur une seule plateforme.
Planifier une démonstrationArticles connexes


Dernières nouvelles de notre blog








Tuiles Fabrico réelles, données d'exemple.