


 Zaloguj
 Blog
Jak obliczyć OEE: wzór i trzy rozwiązane przykłady

Najważniejsze wnioski
- OEE = Dostępność × Wydajność × Jakość. Potrzebujesz sześciu danych wejściowych: długość zmiany, przerwy i czas bez produkcji, czas postojów, idealny czas cyklu, całkowita liczba sztuk i liczba odrzuconych.
- Zawsze sprawdź wynik wzorem jednopunktowym: liczba dobrych sztuk × idealny czas cyklu ÷ zaplanowany czas produkcji.
- Dla maszyn produkujących kilka wyrobów oblicz wydajność na podstawie zdobytego czasu standardowego, nigdy na podstawie średniego czasu cyklu.
- Dla linii lub zakładu waż według zaplanowanego czasu produkcji. Nigdy nie uśredniaj procentów.
- Zaokrąglaj tylko na końcu. Zaokrąglanie każdego czynnika po kolei może przesunąć ostateczne OEE o dziesiątą punktu procentowego lub więcej.
Obliczenie OEE wymaga sześciu danych wejściowych i jednego wzoru.
Ta strona przeprowadza przez trzy przykłady obliczeń OEE, od jednej zmiany do maszyny pracującej na dwóch produktach.
Wzór OEE w skrócie
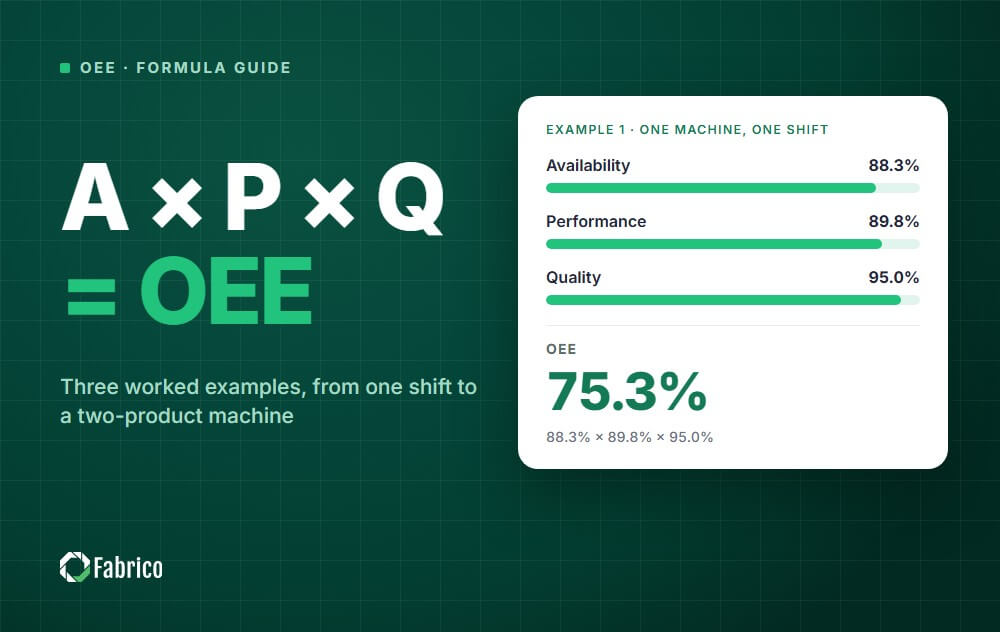
OEE = Dostępność × Wydajność × Jakość
| Czynnik | Wzór | Alternatywna forma |
|---|---|---|
| Dostępność | Czas pracy ÷ zaplanowany czas produkcji | 1 - (czas postojów ÷ zaplanowany czas produkcji) |
| Wydajność | (Idealny czas cyklu × całkowita liczba) ÷ czas pracy | (Całkowita liczba ÷ czas pracy) ÷ idealna prędkość produkcyjna |
| Jakość | Liczba dobrych sztuk ÷ całkowita liczba | 1 - (liczba odrzuconych ÷ całkowita liczba) |
| OEE | Dostępność × Wydajność × Jakość | (Liczba dobrych sztuk × idealny czas cyklu) ÷ zaplanowany czas produkcji |
Jeśli jesteś nowy w tym wskaźniku, zacznij od naszego pełnego przewodnika po overall equipment effectiveness. Ta strona koncentruje się na matematyce.
Co musisz mieć przed obliczeniem
Sześć liczb wystarcza dla maszyny produkującej jeden wyrób. Zbierz je dla tego samego okresu, zwykle jednej zmiany.
| Dane wejściowe | Co to oznacza |
|---|---|
| Długość zmiany | Całkowity czas okresu, który mierzycie |
| Przerwy i czas bez produkcji | Przerwy, zebrania i czas bez zaplanowanej produkcji. Przezbrojenia nie są tu uwzględnione; liczą się jako postoje. |
| Czas postojów | Postoje dłuższe niż wasz próg krótkich postojów w czasie zaplanowanej produkcji, np. awarie i przezbrojenia |
| Idealny czas cyklu | Najkrótszy czas, w którym maszyna może wykonać jedną część w optymalnych warunkach |
| Całkowita liczba | Każda wyprodukowana jednostka, dobra lub zła |
| Liczba odrzuconych | Jednostki, które zostały zezłomowane lub wymagały poprawy |
Idealny czas cyklu to dane wejściowe, które najczęściej są ustawiane błędnie. Użyj prędkości projektowej lub najlepszej udokumentowanej prędkości, nie średniej z zeszłego miesiąca.
Nasz przewodnik po ideal cycle time pokazuje, jak go znaleźć.
Przykład obliczenia OEE 1: jedna maszyna, jedna zmiana
Maszyna pracuje na jednej ośmiogodzinnej zmianie. Oto dane.
| Dane wejściowe | Wartość |
|---|---|
| Długość zmiany | 480 minut |
| Przerwy | 45 minut |
| Czas postojów | 51 minut (29 awarie, 22 przezbrojenie) |
| Idealny czas cyklu | 45 sekund (0.75 minuty) |
| Całkowita liczba | 460 sztuk |
| Liczba odrzuconych | 23 sztuki |
Krok 1: zaplanowany czas produkcji i czas pracy
- Zaplanowany czas produkcji = 480 - 45 = 435 minut
- Czas pracy = 435 - 51 = 384 minut
Krok 2: dostępność
Dostępność = 384 ÷ 435 = 88.3%
Przezbrojenie liczy się tutaj jako postój, ponieważ wystąpiło w obrębie zaplanowanego czasu produkcji.
Krok 3: wydajność
Wydajność = (0.75 × 460) ÷ 384 = 345 ÷ 384 = 89.8%
Ten sam wynik otrzymasz, licząc prędkości. Idealna prędkość to 80 sztuk na godzinę.
Rzeczywista prędkość wynosiła 460 ÷ 6.4 godziny = 71.875 sztuk na godzinę, a 71.875 ÷ 80 = 89.8%.
Krok 4: jakość
Liczba dobrych sztuk = 460 - 23 = 437 sztuk.
Jakość = 437 ÷ 460 = 95.0%
Krok 5: OEE i sprawdzenie
OEE = 88.3% × 89.8% × 95.0% = 75.3%
Sprawdź: 437 × 0.75 ÷ 435 = 327.75 ÷ 435 = 75.3%.
Obie metody się zgadzają, więc arytmetyka jest poprawna. Sprawdzenie nie wychwyci błędnych danych wejściowych, takich jak zbyt wolno ustawiony idealny czas cyklu.
Czy 75.3% to dobry wynik? Powszechnie cytowana wartość światowa to 85%, a opublikowane wartości są niższe.
Przykład obliczenia OEE 2: szybka linia mierzona w jednostkach na minutę
Szybkie linie łatwiej liczyć za pomocą prędkości niż czasów cyklu.
| Dane wejściowe | Wartość |
|---|---|
| Zaplanowany czas produkcji | 450 minut |
| Czas postojów | 38 minut |
| Idealna prędkość | 200 butelek na minutę |
| Całkowita liczba | 72,100 butelek |
| Liczba odrzuconych | 1,080 butelek |
- Czas pracy = 450 - 38 = 412 minut
- Dostępność = 412 ÷ 450 = 91.6%
- Wydajność = 72,100 ÷ (412 × 200) = 72,100 ÷ 82,400 = 87.5%
- Jakość = 71,020 ÷ 72,100 = 98.5%
- OEE = 91.6% × 87.5% × 98.5% = 78.9%
Sprawdzenie: 71,020 dobrych butelek ÷ (200 × 450) = 71,020 ÷ 90,000 = 78.9%.
Na takiej linii wydajność jest największą stratą. Zwykle wskazuje to na krótkie postoje i obniżenia prędkości, nie na awarie.
Nasz przewodnik po micro stops wyjaśnia, jak je znaleźć.
Przykład obliczenia OEE 3: jedna maszyna, dwa produkty
To tutaj większość arkuszy kalkulacyjnych się myli.
Maszyna produkuje dwa wyroby w jednej zmianie, z 440 minutami zaplanowanego czasu produkcji i 400 minutami czasu pracy.
| Produkt | Idealny cykl | Liczba | Odrzucone | Czas zdobyty |
|---|---|---|---|---|
| A | 0.6 min | 300 | 9 | 180 min (300 × 0.6) |
| B | 1.2 min | 150 | 6 | 180 min (150 × 1.2) |
| Razem | 450 | 15 | 360 min |
Prawidłowy sposób
- Dostępność = 400 ÷ 440 = 90.9%
- Wydajność = zdobyty czas standardowy ÷ czas pracy = 360 ÷ 400 = 90.0%
- Dobry czas standardowy = (291 × 0.6) + (144 × 1.2) = 174.6 + 172.8 = 347.4 minut
- Jakość = 347.4 ÷ 360 = 96.5%
- OEE = 347.4 ÷ 440 = 79.0%
Jakość jest tutaj ważona według czasu standardowego, ponieważ odrzucona jednostka B kosztuje dwa razy więcej czasu niż odrzucona jednostka A.
Prosta liczba, 435 ÷ 450 = 96.7%, nie przemnoży się z powrotem do wyniku jednopunktowego.
Niewłaściwy sposób
Weź średni czas cyklu, 0.9 minuty, i pomnóż go przez wszystkie 450 sztuk. To daje 405 minut "zdobytnego" czasu w 400 minutach pracy.
Wydajność wyjdzie 101.3%, co jest niemożliwe. Średnia ukrywa fakt, że szybki produkt wyprodukował większość jednostek.
OEE dla linii lub całego zakładu
Nigdy nie uśredniaj procentów OEE. Najpierw zsumuj czasy, potem podziel.
| Maszyna | Zaplanowany czas | Pełnie produktywny czas | OEE |
|---|---|---|---|
| Maszyna 1 | 450 min | 360 min | 80% |
| Maszyna 2 | 150 min | 60 min | 40% |
| Łącznie | 600 min | 420 min | 70% |
Proste uśrednienie 80% i 40% daje 60%, co zaniża wynik łączny o 10 punktów.
Dla linii maszyn pracujących szeregowo zwróć też uwagę na wąskie gardło. Jego wydajność określa, ile linia może dostarczyć.
Zobacz jak obliczyć OEE dla wielu maszyn.
Szablon obliczeniowy, który możesz skopiować
Użyj jednego wiersza na maszynę na zmianę. Ostatnie pięć kolumn jest obliczanych.
| Kolumna | Wzór |
|---|---|
| A. Długość zmiany (min) | Dane wejściowe |
| B. Przerwy i czas bez produkcji (min) | Dane wejściowe |
| C. Czas postojów (min) | Dane wejściowe |
| D. Idealny czas cyklu (min) | Dane wejściowe |
| E. Całkowita liczba | Dane wejściowe |
| F. Liczba odrzuconych | Dane wejściowe |
| G. Zaplanowany czas produkcji | A - B |
| H. Dostępność | (G - C) ÷ G |
| I. Wydajność | (D × E) ÷ (G - C) |
| J. Jakość | (E - F) ÷ E |
| K. OEE | H × I × J |
Dodaj kolumnę kontrolną ze (E - F) × D ÷ G. Zawsze musi równać się K.
Gotową wersję znajdziesz w naszym przewodniku po szablonie OEE w Excelu lub wypróbuj kalkulator OEE.
Osiem błędów obliczeniowych, których należy unikać
1. Zaokrąglanie zbyt wcześnie
W przykładzie 3, mnożenie zaokrąglonych czynników 90.9% × 90.0% × 96.5% daje 78.9%, ale dokładny wynik to 79.0%.
Zachowaj pełną precyzję aż do ostatniego kroku, a potem zaokrąglaj raz.
2. Akceptowanie wydajności powyżej 100%
Nie jest to prawdziwe. Idealny czas cyklu jest zbyt wolny albo liczba obejmuje jednostki z innego okresu.
3. Przenoszenie przezbrojeń w i poza zaplanowany czas
Jeśli przezbrojenie jest wyłączone z zaplanowanego czasu produkcji w złe dni i liczony jako postój w dobre dni, trend nic nie mówi.
Spisz regułę raz i stosuj ją do każdej zmiany.
4. Używanie średniego czasu cyklu dla mieszanego asortymentu
Używaj zdobytego czasu standardowego dla każdego produktu, jak w przykładzie 3.
5. Liczenie poprawek jako dobrych
Część, która wymagała poprawki, nie była poprawna za pierwszym razem. Należy ją uwzględnić w liczbie odrzuconych.
6. Uśrednianie procentów
Waż według zaplanowanego czasu produkcji albo najpierw sumuj czasy.
7. Mieszanie jednostek
Idealny czas cyklu w sekundach i czas pracy w minutach to najczęstszy błąd w arkuszach. Przed rozpoczęciem skonwertuj wszystko do jednej jednostki.
8. Szacowanie czasu postojów
Postoje zapisane na koniec zmiany są zwykle krótsze i rzadsze niż rzeczywiste.
Automatyczne zbieranie danych usuwa zgadywanie. Zobacz metody zbierania danych OEE.
Ręczne obliczanie kontra obliczanie automatyczne
Matematyka jest taka sama w obu przypadkach. Różnica to jakość i szybkość danych wejściowych.
- Ręczne: dobre do nauki i do pierwszej bazy na jednej maszynie. Krótkie postoje i spadki prędkości są zwykle niedoszacowane.
- Automatyczne: liczniki i postoje pochodzą bezpośrednio z maszyny, więc OEE jest dostępne w trakcie zmiany, gdy wciąż można podjąć działania.
Jeśli wynik wydaje się zbyt niski lub zbyt wysoki, przeanalizuj dlaczego twoje OEE jest niskie zanim zmienisz cokolwiek na linii.
Jak Fabrico oblicza OEE
Fabrico zbiera czas postojów i liczby z PLC, czujników IoT i kamer AI, a następnie oblicza w czasie rzeczywistym dostępność, wydajność, jakość i OEE (A × P × Q).
Wykrywa mikro postoje, które pomijają ręczne zapisy, i pokazuje przestoje, MTTR i MTBF dla każdej maszyny na żywym pulpicie.
Ponieważ Fabrico ma wbudowany
Zobacz swoje OEE obliczane na żywo: umów demo.
Więcej przewodników: co oznacza OEE, sześć głównych strat i nasz hub OEE dla produkcji.
Najczęściej zadawane pytania
Jak oblicza się OEE?
Pomnóż dostępność, wydajność i jakość.
Dostępność to czas pracy ÷ zaplanowany czas produkcji, wydajność to (idealny czas cyklu × całkowita liczba) ÷ czas pracy, a jakość to liczba dobrych sztuk ÷ całkowita liczba.
Jaki jest najprostszy wzór OEE?
OEE = (liczba dobrych sztuk × idealny czas cyklu) ÷ zaplanowany czas produkcji.
Daje ten sam wynik co wzór trójczynnikowy, ale nie pokazuje, gdzie występuje strata.
Jak oblicza się dostępność w OEE?
Podziel czas pracy przez zaplanowany czas produkcji.
Czas pracy to zaplanowany czas produkcji minus wszystkie postoje dłuższe niż próg krótkich postojów, włączając awarie i przezbrojenia.
Jak oblicza się wydajność w OEE?
Pomnóż idealny czas cyklu przez całkowitą liczbę, a następnie podziel przez czas pracy.
Dla kilku produktów zsumuj zdobyty czas standardowy dla każdego produktu i podziel przez czas pracy.
Dlaczego moja wydajność OEE jest powyżej 100%?
Idealny czas cyklu jest ustawiony wolniej niż maszyna może rzeczywiście pracować, albo liczba obejmuje inny okres niż czas pracy.
Popraw dane wejściowe zamiast sztucznie ograniczać wynik.
Czy przezbrojenia powinny być wliczane do OEE?
W standardowym podejściu tak. Przezbrojenia występują w zaplanowanym czasie produkcji, więc zmniejszają dostępność.
Jakąkolwiek regułę wybierzesz, stosuj ją tak samo przy każdej zmianie.
Jak obliczyć OEE w Excelu?
Wstaw sześć danych wejściowych do kolumn, a następnie oblicz zaplanowany czas produkcji, dostępność, wydajność, jakość i OEE w kolejnych kolumnach.
Dodaj kolumnę kontrolną ze wzorem jednopunktowym. Szablon powyżej zawiera wszystkie wzory.
Zobacz, jak Fabrico łączy OEE i utrzymanie ruchu w jednej platformie.
Zaplanuj demoPowiązane artykuły


Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.