
Puntos clave
Un cálculo de OEE necesita seis entradas y una fórmula.
Esta página desarrolla tres ejemplos de cálculo de OEE, desde un solo turno hasta una máquina que produce dos productos.
OEE = Disponibilidad × Rendimiento × Calidad
| Factor | Fórmula | Forma alternativa |
|---|---|---|
| Disponibilidad | Tiempo de funcionamiento ÷ tiempo de producción planificado | 1 - (tiempo de paro ÷ tiempo de producción planificado) |
| Rendimiento | (Tiempo de ciclo ideal × conteo total) ÷ tiempo de funcionamiento | (Conteo total ÷ tiempo de funcionamiento) ÷ ritmo ideal |
| Calidad | Unidades buenas ÷ conteo total | 1 - (conteo de rechazados ÷ conteo total) |
| OEE | Disponibilidad × Rendimiento × Calidad | (Unidades buenas × tiempo de ciclo ideal) ÷ tiempo de producción planificado |
Si eres nuevo en la métrica, empieza con nuestra guía completa sobre eficacia general del equipo. Esta página se centra en las matemáticas.
Seis números son suficientes para una máquina que produce un solo producto. Recolecta los datos para el mismo periodo, normalmente un turno.
| Entrada | Qué significa |
|---|---|
| Duración del turno | El tiempo total del periodo que estás midiendo |
| Pausas y tiempo fuera de producción | Pausas, reuniones y tiempo sin producción programada. Los cambios de producto no se incluyen aquí; cuentan como paros. |
| Tiempo de paro | Paros más largos que tu umbral de paradas cortas durante el tiempo de producción planificado, como averías y cambios de producto |
| Tiempo de ciclo ideal | El tiempo más rápido en que la máquina puede fabricar una pieza en condiciones óptimas |
| Conteo total | Cada unidad producida, buena o mala |
| Conteo de rechazados | Unidades que fueron desechadas o que necesitaron retrabajo |
El tiempo de ciclo ideal es la entrada que con más frecuencia se fija mal. Usa la velocidad de diseño o la mejor velocidad demostrada, no el promedio del mes pasado.
Nuestra guía sobre tiempo de ciclo ideal muestra cómo encontrarlo.
Una máquina funciona en un turno de ocho horas. Estos son los datos.
| Entrada | Valor |
|---|---|
| Duración del turno | 480 minutos |
| Pausas | 45 minutos |
| Tiempo de paro | 51 minutos (29 avería, 22 cambio de producto) |
| Tiempo de ciclo ideal | 45 segundos (0.75 minutos) |
| Conteo total | 460 unidades |
| Conteo de rechazados | 23 unidades |
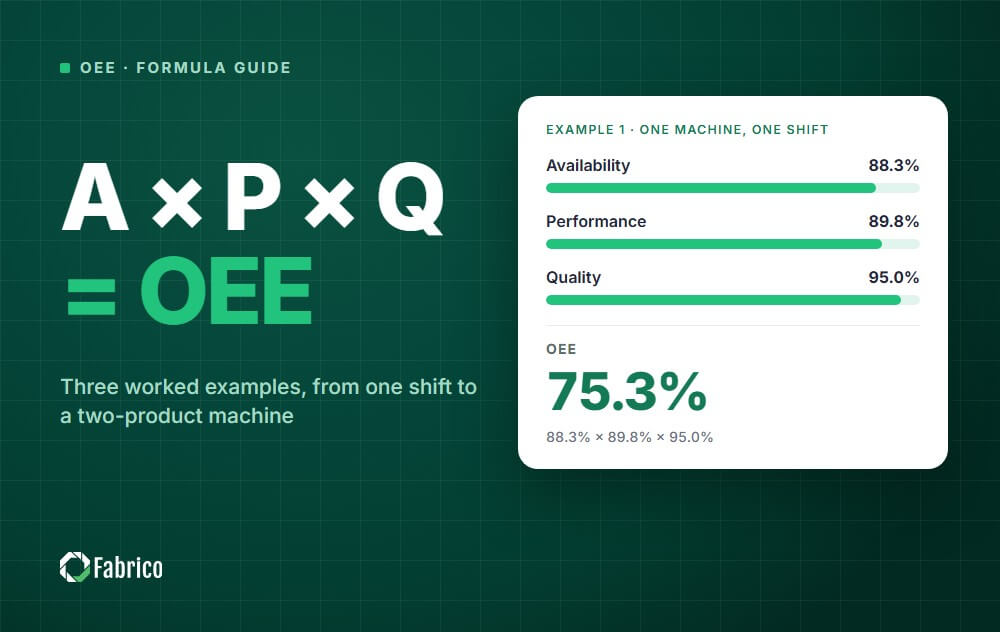
Disponibilidad = 384 ÷ 435 = 88.3%
El cambio de producto cuenta como paro aquí, porque ocurrió dentro del tiempo de producción planificado.
Rendimiento = (0.75 × 460) ÷ 384 = 345 ÷ 384 = 89.8%
Obtienes la misma respuesta con ritmos. El ritmo ideal es 80 unidades por hora.
El ritmo real fue 460 ÷ 6.4 horas = 71.875 unidades por hora, y 71.875 ÷ 80 = 89.8%.
Unidades buenas = 460 - 23 = 437 unidades.
Calidad = 437 ÷ 460 = 95.0%
OEE = 88.3% × 89.8% × 95.0% = 75.3%
Ahora compruébalo: 437 × 0.75 ÷ 435 = 327.75 ÷ 435 = 75.3%.
Los dos métodos coinciden, así que la aritmética es correcta. La comprobación no puede detectar una entrada errónea, como un tiempo de ciclo ideal fijado demasiado lento.
¿Es 75.3% bueno? La cifra de clase mundial citada con frecuencia es 85%, y la mayoría de los fabricantes se sitúan más cerca del 60%.
Las líneas rápidas son más fáciles de calcular con ritmos que con tiempos de ciclo.
| Entrada | Valor |
|---|---|
| Tiempo de producción planificado | 450 minutos |
| Tiempo de paro | 38 minutos |
| Ritmo ideal | 200 botellas por minuto |
| Conteo total | 72,100 botellas |
| Conteo de rechazados | 1,080 botellas |
Comprobación: 71,020 botellas buenas ÷ (200 × 450) = 71,020 ÷ 90,000 = 78.9%.
En una línea como esta, el rendimiento es la mayor pérdida. Eso suele apuntar a paradas cortas y reducciones de velocidad, no a averías.
Nuestra guía sobre microparadas explica cómo localizarlas.
Aquí es donde la mayoría de las hojas de cálculo se equivocan.
Una máquina produce dos productos en un turno, con 440 minutos de tiempo de producción planificado y 400 minutos de tiempo de funcionamiento.
| Producto | Ciclo ideal | Conteo | Rechazos | Tiempo ganado |
|---|---|---|---|---|
| A | 0.6 min | 300 | 9 | 180 min (300 × 0.6) |
| B | 1.2 min | 150 | 6 | 180 min (150 × 1.2) |
| Total | 450 | 15 | 360 min |
La calidad se pondera por tiempo estándar aquí, porque una unidad B rechazada cuesta el doble de tiempo que una unidad A rechazada.
El conteo simple, 435 ÷ 450 = 96.7%, no multiplicaría de nuevo al resultado de un paso.
Toma el tiempo de ciclo promedio, 0.9 minutos, y multiplícalo por las 450 unidades. Eso da 405 minutos de "tiempo ganado" en 400 minutos de funcionamiento.
El rendimiento resulta ser 101.3%, lo que es imposible. El promedio oculta el hecho de que el producto rápido produjo la mayoría de las unidades.
Nunca promedies porcentajes de OEE. Suma primero los tiempos, luego divide.
| Máquina | Tiempo planificado | Tiempo totalmente productivo | OEE |
|---|---|---|---|
| Máquina 1 | 450 min | 360 min | 80% |
| Máquina 2 | 150 min | 60 min | 40% |
| Combinado | 600 min | 420 min | 70% |
El promedio simple de 80% y 40% es 60%, lo que subestima el resultado combinado en 10 puntos.
Para una línea de máquinas en serie, mira también el cuello de botella. Su salida determina cuánto puede entregar la línea.
Consulta cómo calcular OEE para múltiples máquinas.
Usa una fila por máquina por turno. Las cinco últimas columnas se calculan.
| Columna | Fórmula |
|---|---|
| A. Duración del turno (min) | Entrada |
| B. Pausas y tiempo fuera de producción (min) | Entrada |
| C. Tiempo de paro (min) | Entrada |
| D. Tiempo de ciclo ideal (min) | Entrada |
| E. Conteo total | Entrada |
| F. Conteo de rechazados | Entrada |
| G. Tiempo de producción planificado | A - B |
| H. Disponibilidad | (G - C) ÷ G |
| I. Rendimiento | (D × E) ÷ (G - C) |
| J. Calidad | (E - F) ÷ E |
| K. OEE | H × I × J |
Añade una columna de comprobación con (E - F) × D ÷ G. Siempre debe ser igual a K.
Para una versión lista para usar, consulta nuestra guía de plantilla de OEE en Excel o prueba la calculadora de OEE.
En el ejemplo 3, multiplicar los factores redondeados 90.9% × 90.0% × 96.5% da 78.9%, pero el resultado exacto es 79.0%.
Mantén la precisión completa hasta el último paso y luego redondea una vez.
No es real. El tiempo de ciclo ideal está fijado demasiado lento, o el conteo incluye unidades de otro periodo.
Si un cambio de producto se excluye del tiempo de producción planificado en días malos y se cuenta como paro en días buenos, la tendencia no significa nada.
Escribe la regla una vez y aplícala a cada turno.
Usa el tiempo estándar ganado por producto, como en el ejemplo 3.
Una pieza que necesitó retrabajo no estuvo bien la primera vez. Debe estar en el conteo de rechazados.
Pondera por el tiempo de producción planificado o suma primero los tiempos.
Tiempo de ciclo ideal en segundos y tiempo de funcionamiento en minutos es el error más común en hojas de cálculo. Convierte todo a una unidad antes de empezar.
Los paros anotados al final de un turno suelen ser más cortos y menos frecuentes que los reales.
La captura automática de datos elimina las conjeturas. Consulta métodos de captura de datos para OEE.
Las matemáticas son las mismas de una forma u otra. La diferencia está en la calidad y la velocidad de las entradas.
Si tu resultado parece demasiado bajo o demasiado alto, analiza por qué tu OEE es bajo antes de cambiar nada en la línea.
Fabrico recopila tiempo de paro y conteos de PLCs, sensores IoT y cámaras con IA, y luego calcula disponibilidad, rendimiento, calidad y OEE (A × P × Q) en tiempo real.
Detecta microparadas que los registros manuales no captan, y muestra tiempo de inactividad, MTTR y MTBF por máquina en un panel en vivo.
Como Fabrico tiene un CMMS completo integrado, tu equipo puede convertir las pérdidas que calculas en órdenes de trabajo y planes de mantenimiento preventivo en la misma plataforma. Los datos se pueden exportar a Excel en cualquier momento.
Vea su propio OEE calculado en vivo: reserva una demo.
Más guías: qué significa OEE, las seis grandes pérdidas y nuestro hub OEE para la fabricación.
Multiplica disponibilidad, rendimiento y calidad.
La disponibilidad es tiempo de funcionamiento ÷ tiempo de producción planificado, el rendimiento es (tiempo de ciclo ideal × conteo total) ÷ tiempo de funcionamiento, y la calidad es unidades buenas ÷ conteo total.
OEE = (unidades buenas × tiempo de ciclo ideal) ÷ tiempo de producción planificado.
Da el mismo resultado que la fórmula de tres factores, pero no muestra dónde está la pérdida.
Divide el tiempo de funcionamiento por el tiempo de producción planificado.
El tiempo de funcionamiento es tiempo de producción planificado menos todos los paros más largos que tu umbral de paradas cortas, incluyendo averías y cambios de producto.
Multiplica el tiempo de ciclo ideal por el conteo total, y luego divide por el tiempo de funcionamiento.
Para varios productos, suma el tiempo estándar ganado por cada producto y divide por el tiempo de funcionamiento.
El tiempo de ciclo ideal está fijado más lento de lo que la máquina puede realmente ejecutar, o el conteo cubre un periodo diferente al del tiempo de funcionamiento.
Corrige la entrada en lugar de limitar el resultado.
En el enfoque estándar, sí. Los cambios de producto ocurren durante el tiempo de producción planificado, por lo que reducen la disponibilidad.
La regla que elijas, aplícala de la misma manera en cada turno.
Coloca las seis entradas en columnas y luego calcula tiempo de producción planificado, disponibilidad, rendimiento, calidad y OEE en las columnas siguientes.
Añade una columna de comprobación con la fórmula de un paso. La plantilla arriba lista todas las fórmulas.
Vea cómo Fabrico unifica OEE y mantenimiento en una sola plataforma.
Programar una demo
 Iniciar sesión
 Blog