


 Anmeldung
 Blog
OEE berechnen: Formel und drei Rechenbeispiele

Wichtigste Erkenntnisse
- OEE = Verfügbarkeit × Leistung × Qualität. Sie benötigen sechs Eingaben: Schichtlänge, Pausen und Nichtproduktionszeit, Stillstandszeit, ideale Taktzeit, Gesamtstückzahl und Ausschussstückzahl.
- Prüfen Sie Ihre Antwort immer mit der Ein-Schritt-Formel: Anzahl guter Teile × ideale Taktzeit ÷ geplante Produktionszeit.
- Bei Maschinen, die mehrere Produkte laufen, berechnen Sie die Leistung aus der verdienten Standardzeit und niemals aus einer durchschnittlichen Taktzeit.
- Für eine Linie oder ein Werk gewichten Sie nach geplanter Produktionszeit. Prozentwerte nicht einfach mitteln.
- Runden Sie nur am Ende. Wenn Sie jeden Faktor vorher runden, kann sich das finale OEE um eine Zehntelprozentpunkt oder mehr verschieben.
Eine OEE-Berechnung benötigt sechs Eingaben und eine Formel.
Diese Seite durchläuft drei OEE-Berechnungsbeispiele, von einer einzelnen Schicht bis zu einer Maschine, die zwei Produkte verarbeitet.
Die OEE-Formel auf einen Blick
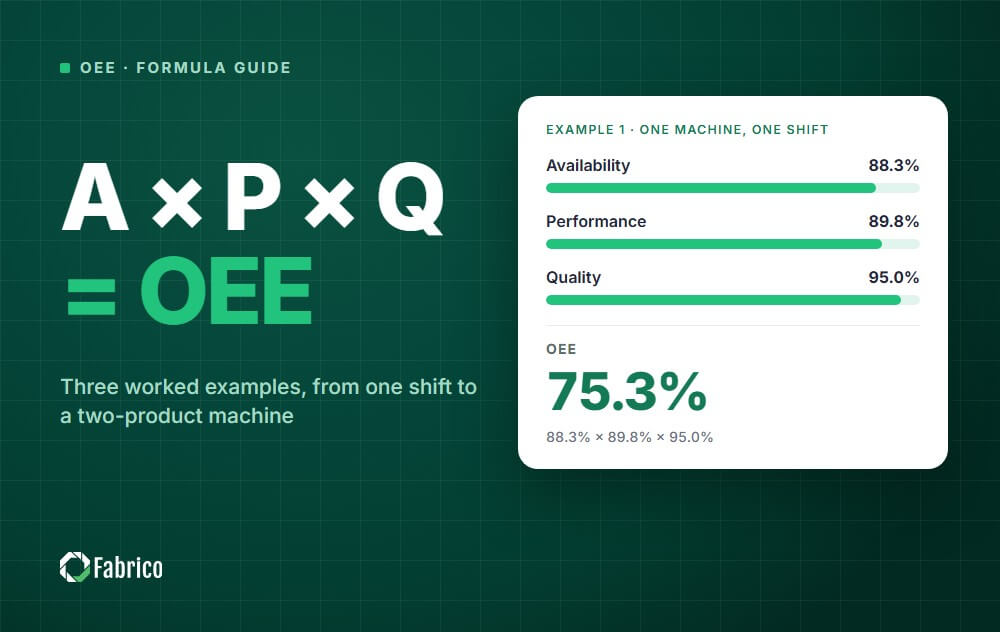
OEE = Verfügbarkeit × Leistung × Qualität
| Faktor | Formel | Alternative Form |
|---|---|---|
| Verfügbarkeit | Laufzeit ÷ geplante Produktionszeit | 1 - (Stillstandszeit ÷ geplante Produktionszeit) |
| Leistung | (Ideale Taktzeit × Gesamtstückzahl) ÷ Laufzeit | (Gesamtstückzahl ÷ Laufzeit) ÷ ideale Produktionsrate |
| Qualität | Anzahl guter Teile ÷ Gesamtstückzahl | 1 - (Ausschussstückzahl ÷ Gesamtstückzahl) |
| OEE | Verfügbarkeit × Leistung × Qualität | (Anzahl guter Teile × ideale Taktzeit) ÷ geplante Produktionszeit |
Wenn Sie neu bei der Kennzahl sind, beginnen Sie mit unserem vollständigen Leitfaden zu Overall Equipment Effectiveness. Diese Seite konzentriert sich auf die Mathematik.
Was Sie vor der Berechnung brauchen
Sechs Zahlen reichen für eine Maschine, die ein Produkt läuft. Sammeln Sie sie für denselben Zeitraum, üblicherweise eine Schicht.
| Eingabe | Was sie bedeutet |
|---|---|
| Schichtlänge | Die Gesamtzeit des gemessenen Zeitraums |
| Pausen und Nichtproduktionszeit | Pausen, Besprechungen und Zeiten ohne geplante Produktion. Rüstvorgänge sind hier nicht enthalten; sie zählen als Stillstände. |
| Stillstandszeit | Stillstände länger als Ihre Schwelle für Kurzstillstände während der geplanten Produktionszeit, wie z. B. Störungen und Rüstvorgänge |
| Ideale Taktzeit | Die schnellste Zeit, in der die Maschine unter optimalen Bedingungen ein Teil fertigen kann |
| Gesamtstückzahl | Jede produzierte Einheit, gut oder schlecht |
| Ausschussstückzahl | Teile, die verschrottet oder nachbearbeitet wurden |
Die ideale Taktzeit ist die Eingabe, die am häufigsten falsch gesetzt wird. Verwenden Sie die Auslegungsgeschwindigkeit oder die beste nachgewiesene Geschwindigkeit, nicht den Durchschnitt des letzten Monats.
Unser Leitfaden zur idealen Taktzeit zeigt, wie Sie sie finden.
OEE-Berechnungsbeispiel 1: eine Maschine, eine Schicht
Eine Maschine läuft eine achtstündige Schicht. Hier sind die Daten.
| Eingabe | Wert |
|---|---|
| Schichtlänge | 480 Minuten |
| Pausen | 45 Minuten |
| Stillstandszeit | 51 Minuten (29 Störung, 22 Rüstvorgang) |
| Ideale Taktzeit | 45 Sekunden (0,75 Minuten) |
| Gesamtstückzahl | 460 Stück |
| Ausschussstückzahl | 23 Stück |
Schritt 1: geplante Produktionszeit und Laufzeit
- Geplante Produktionszeit = 480 - 45 = 435 Minuten
- Laufzeit = 435 - 51 = 384 Minuten
Schritt 2: Verfügbarkeit
Verfügbarkeit = 384 ÷ 435 = 88,3%
Der Rüstvorgang zählt hier als Stillstand, weil er innerhalb der geplanten Produktionszeit stattfand.
Schritt 3: Leistung
Leistung = (0,75 × 460) ÷ 384 = 345 ÷ 384 = 89,8%
Sie erhalten dasselbe Ergebnis mit Raten. Die ideale Rate beträgt 80 Einheiten pro Stunde.
Die tatsächliche Rate war 460 ÷ 6,4 Stunden = 71,875 Einheiten pro Stunde, und 71,875 ÷ 80 = 89,8%.
Schritt 4: Qualität
Gute Stückzahl = 460 - 23 = 437 Stück.
Qualität = 437 ÷ 460 = 95,0%
Schritt 5: OEE und die Kontrolle
OEE = 88,3% × 89,8% × 95,0% = 75,3%
Prüfung: 437 × 0,75 ÷ 435 = 327,75 ÷ 435 = 75,3%.
Die beiden Methoden stimmen überein, also ist die Rechnung korrekt. Die Prüfung kann keine falsche Eingabe entdecken, zum Beispiel eine zu langsam angesetzte ideale Taktzeit.
Ist 75,3% gut? Die häufig zitierte world-class-Zahl liegt bei 85%, und veröffentlichte Zahlen liegen niedriger.
OEE-Berechnungsbeispiel 2: eine Hochgeschwindigkeitslinie, gemessen in Einheiten pro Minute
Schnelle Linien lassen sich leichter mit Raten berechnen als mit Taktzeiten.
| Eingabe | Wert |
|---|---|
| Geplante Produktionszeit | 450 Minuten |
| Stillstandszeit | 38 Minuten |
| Ideale Produktionsrate | 200 Flaschen pro Minute |
| Gesamtstückzahl | 72.100 Flaschen |
| Ausschussstückzahl | 1.080 Flaschen |
- Laufzeit = 450 - 38 = 412 Minuten
- Verfügbarkeit = 412 ÷ 450 = 91,6%
- Leistung = 72.100 ÷ (412 × 200) = 72.100 ÷ 82.400 = 87,5%
- Qualität = 71.020 ÷ 72.100 = 98,5%
- OEE = 91,6% × 87,5% × 98,5% = 78,9%
Prüfung: 71.020 gute Flaschen ÷ (200 × 450) = 71.020 ÷ 90.000 = 78,9%.
Bei einer solchen Linie ist die Leistung der größte Verlust. Das deutet meist auf Kurzstillstände und Geschwindigkeitsreduzierungen hin, nicht auf Störungen.
Unser Leitfaden zu Mikrostillständen erklärt, wie man sie findet.
OEE-Berechnungsbeispiel 3: eine Maschine, zwei Produkte
Hier machen die meisten Tabellenkalkulationen Fehler.
Eine Maschine verarbeitet in einer Schicht zwei Produkte, mit 440 Minuten geplanter Produktionszeit und 400 Minuten Laufzeit.
| Produkt | Idealer Takt | Anzahl | Ausschuss | Verdiente Zeit |
|---|---|---|---|---|
| A | 0,6 min | 300 | 9 | 180 min (300 × 0,6) |
| B | 1,2 min | 150 | 6 | 180 min (150 × 1,2) |
| Summe | 450 | 15 | 360 min |
Der richtige Weg
- Verfügbarkeit = 400 ÷ 440 = 90,9%
- Leistung = verdiente Standardzeit ÷ Laufzeit = 360 ÷ 400 = 90,0%
- Gute Standardzeit = (291 × 0,6) + (144 × 1,2) = 174,6 + 172,8 = 347,4 Minuten
- Qualität = 347,4 ÷ 360 = 96,5%
- OEE = 347,4 ÷ 440 = 79,0%
Die Qualität wird hier nach Standardzeit gewichtet, weil ein ausgeschossenes B-Teil doppelt so viel Zeit kostet wie ein ausgeschossenes A-Teil.
Die einfache Stückzahlbetrachtung, 435 ÷ 450 = 96,7%, würde nicht zur Ein-Schritt-Formel zurückmultiplizieren.
Der falsche Weg
Nehmen Sie die durchschnittliche Taktzeit von 0,9 Minuten und multiplizieren Sie sie mit allen 450 Teilen. Das ergibt 405 Minuten "verdiente" Zeit in 400 Minuten Laufzeit.
Die Leistung liegt dann bei 101,3%, was unmöglich ist. Der Durchschnitt verdeckt, dass das schnelle Produkt den Großteil der Stückzahlen ausmachte.
OEE für eine Linie oder ein ganzes Werk
Niemals OEE-Prozentsätze mitteln. Addieren Sie zuerst die Zeiten, dann teilen Sie.
| Maschine | Geplante Zeit | Voll produktive Zeit | OEE |
|---|---|---|---|
| Maschine 1 | 450 min | 360 min | 80% |
| Maschine 2 | 150 min | 60 min | 40% |
| Kombiniert | 600 min | 420 min | 70% |
Der einfache Mittelwert von 80% und 40% ist 60%, was das kombinierte Ergebnis um 10 Prozentpunkte unterschätzt.
Für eine Reihe von Maschinen in Serie betrachten Sie außerdem den Engpass. Dessen Output bestimmt, wie viel die Linie liefern kann.
Siehe wie man OEE für mehrere Maschinen berechnet.
Eine Berechnungsvorlage, die Sie kopieren können
Verwenden Sie eine Zeile pro Maschine pro Schicht. Die letzten fünf Spalten werden berechnet.
| Spalte | Formel |
|---|---|
| A. Schichtlänge (min) | Eingabe |
| B. Pausen und Nichtproduktionszeit (min) | Eingabe |
| C. Stillstandszeit (min) | Eingabe |
| D. Ideale Taktzeit (min) | Eingabe |
| E. Gesamtstückzahl | Eingabe |
| F. Ausschussstückzahl | Eingabe |
| G. Geplante Produktionszeit | A - B |
| H. Verfügbarkeit | (G - C) ÷ G |
| I. Leistung | (D × E) ÷ (G - C) |
| J. Qualität | (E - F) ÷ E |
| K. OEE | H × I × J |
Fügen Sie eine Prüfspalte mit (E - F) × D ÷ G hinzu. Sie muss immer K entsprechen.
Für eine fertige Version sehen Sie unseren OEE-Excel-Vorlagenleitfaden oder probieren Sie den OEE-Rechner.
Acht Rechenfehler, die Sie vermeiden sollten
1. Zu früh runden
In Beispiel 3 ergibt das Multiplizieren der gerundeten Faktoren 90,9% × 90,0% × 96,5% = 78,9%, aber das exakte Ergebnis ist 79,0%.
Behalten Sie volle Genauigkeit bis zum letzten Schritt bei und runden Sie dann einmal.
2. Leistung über 100% akzeptieren
Das ist nie real. Die ideale Taktzeit ist zu langsam angesetzt, oder die Stückzahl enthält Einheiten aus einem anderen Zeitraum.
3. Rüstvorgänge in und aus der geplanten Zeit verschieben
Wenn ein Rüstvorgang an schlechten Tagen aus der geplanten Produktionszeit herausgenommen und an guten Tagen als Stillstand gezählt wird, ist die Trendbetrachtung wertlos.
Schreiben Sie die Regel einmal auf und wenden Sie sie auf jede Schicht gleich an.
4. Durchschnittliche Taktzeit für gemischte Produkte verwenden
Verwenden Sie die verdiente Standardzeit pro Produkt, wie in Beispiel 3 gezeigt.
5. Nacharbeit als gut zählen
Ein Teil, das nachgearbeitet werden musste, war beim ersten Mal nicht in Ordnung. Es gehört in die Ausschussstückzahl.
6. Prozentwerte mitteln
Gewichten Sie nach geplanter Produktionszeit oder summieren Sie zuerst die Zeiten.
7. Einheiten mischen
Ideale Taktzeit in Sekunden und Laufzeit in Minuten ist der häufigste Tabellenkalkulationsfehler. Konvertieren Sie alles in eine Einheit, bevor Sie beginnen.
8. Stillstandszeiten schätzen
Stillstände, die am Ende einer Schicht aufgeschrieben werden, sind meist kürzer und seltener als die realen.
Automatische Datenerfassung beseitigt das Rätselraten. Siehe Methoden zur OEE-Datenerfassung.
Manuelle Berechnung vs automatische Berechnung
Die Mathematik ist in beiden Fällen gleich. Der Unterschied ist die Qualität und Geschwindigkeit der Eingaben.
- Manuell: gut zum Lernen und für eine erste Basislinie an einer Maschine. Kurzstillstände und Geschwindigkeitsverluste werden meist untererfasst.
- Automatisch: Zählungen und Stillstände kommen direkt von der Maschine, sodass OEE während der Schicht verfügbar ist, während noch Zeit zum Handeln bleibt.
Wenn Ihr Ergebnis zu niedrig oder zu hoch erscheint, arbeiten Sie die Ursachen durch unter Warum ist mein OEE niedrig?, bevor Sie etwas an der Linie ändern.
Wie Fabrico OEE berechnet
Fabrico sammelt Stillstandszeiten und Zählungen von PLCs, IoT-Sensoren und KI-Kameras und berechnet dann in Echtzeit Verfügbarkeit, Leistung, Qualität und OEE (A × P × Q).
Es erkennt Mikrostillstände, die manuelle Protokolle übersehen, und zeigt Ausfallzeiten, MTTR und MTBF pro Maschine auf einem Live-Dashboard.
Weil Fabrico ein vollständiges CMMS integriert hat, kann Ihr Team die ermittelten Verluste direkt in Arbeitsaufträge und präventive Wartungspläne im selben System überführen. Daten können jederzeit nach Excel exportiert werden.
Sehen Sie Ihr eigenes OEE live berechnet: Demo buchen.
Mehr Leitfäden: was OEE bedeutet, die sechs großen Verluste und unser OEE für die Fertigung-Hub.
Häufig gestellte Fragen
Wie berechnet man OEE?
Multiplizieren Sie Verfügbarkeit, Leistung und Qualität.
Verfügbarkeit ist Laufzeit ÷ geplante Produktionszeit, Leistung ist (ideale Taktzeit × Gesamtstückzahl) ÷ Laufzeit, und Qualität ist Anzahl guter Teile ÷ Gesamtstückzahl.
Was ist die einfachste OEE-Formel?
OEE = (Anzahl guter Teile × ideale Taktzeit) ÷ geplante Produktionszeit.
Sie liefert dasselbe Ergebnis wie die Drei-Faktoren-Formel, zeigt aber nicht, wo der Verlust liegt.
Wie berechnet man die Verfügbarkeit in OEE?
Teilen Sie die Laufzeit durch die geplante Produktionszeit.
Laufzeit ist die geplante Produktionszeit minus aller Stillstände, die länger als Ihre Schwelle für Kurzstillstände sind, einschließlich Störungen und Rüstvorgängen.
Wie berechnet man die Leistung in OEE?
Multiplizieren Sie die ideale Taktzeit mit der Gesamtstückzahl und teilen Sie dann durch die Laufzeit.
Bei mehreren Produkten addieren Sie die verdiente Standardzeit für jedes Produkt und teilen durch die Laufzeit.
Warum ist meine OEE-Leistung über 100%?
Die ideale Taktzeit ist langsamer angesetzt, als die Maschine tatsächlich laufen kann, oder die Stückzahl bezieht sich auf einen anderen Zeitraum als die Laufzeit.
Beheben Sie die Eingabe, statt das Ergebnis zu deckeln.
Sollten Rüstvorgänge in die OEE einbezogen werden?
Nach dem Standardansatz: ja. Rüstvorgänge finden während der geplanten Produktionszeit statt und reduzieren daher die Verfügbarkeit.
Welche Regel Sie auch immer wählen, wenden Sie sie in jeder Schicht gleich an.
Wie berechne ich OEE in Excel?
Geben Sie die sechs Eingaben in Spalten ein und berechnen Sie dann geplante Produktionszeit, Verfügbarkeit, Leistung, Qualität und OEE in den nächsten Spalten.
Fügen Sie eine Prüfspalte mit der Ein-Schritt-Formel hinzu. Die obige Vorlage listet jede Formel auf.
Sehen Sie, wie Fabrico OEE und Instandhaltung in einer Plattform vereint.
Vereinbaren Sie eine DemoVerwandte Artikel


Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.