


 Connexion
 Blog
Logiciel de détection d'anomalies en production : attraper le « fantôme » dans la machine (guide 2026)

L'essentiel
-
La « dérive » est le danger : Les machines tombent rarement en panne instantanément. Elles dérivent d'abord, 5% plus lentes, vibrations légères, blocages intermittents. Les capteurs standard ratent souvent ce comportement « fantôme ».
-
La performance comme capteur : Ne mesurez pas que la température. Mesurez la performance OEE. Une chute du cycle time est souvent la première preuve mathématique d'une anomalie mécanique.
-
Preuve visuelle : Le Computer Vision (Fabrico « Inefficiencies Zoom-In ») capture la vidéo de l'anomalie. Voir le « tremblement » va plus vite qu'analyser une waveform.
-
Le contexte compte : Une anomalie n'est pas qu'un chiffre élevé. C'est un chiffre élevé dans le mauvais contexte (par ex. ampérage élevé à l'arrêt). Fabrico comprend cette différence.
Pourquoi la dérive machine est le « fantôme »
Les machines dérivent avant de tomber. C'est la leçon la plus importante du 21e siècle en fiabilité industrielle. L'ancienne approche : attendre la casse → réparation réactive. La nouvelle : détecter la dérive → réparation planifiée avant la casse.
Le problème, c'est que la dérive est invisible pour la plupart des systèmes traditionnels. Le PLC dit « machine en marche ». Le capteur de température affiche « dans la norme ». Même l'opérateur ne voit pas que le compresseur est « plus lent que d'habitude », il regarde 30 fois par jour la même machine et il s'habitue.
Ce qu'est vraiment la détection d'anomalies
La détection d'anomalies n'est pas « un seuil de température » (T > 80°C alarme). C'est la comparaison du comportement actuel au baseline historique de la même machine. « Ce compresseur tourne d'habitude à 78°C sous cette charge et à cette température ambiante.
Aujourd'hui il tourne à 84°C dans les mêmes conditions. ANOMALIE. »
Cela demande plusieurs composants :
- Données baseline (au moins 30 jours de comportement normal)
- Capteurs multiples (pas seulement température, mais pression, ampérage, vibration, cycle time)
- Analyse contextuelle (même machine, même SKU, même équipe)
- Catégorisation (type d'anomalie, électrique, mécanique, thermique)
Pourquoi l'OEE est le meilleur capteur d'anomalies
Topologie de l'intéressant : l'OEE n'est pas qu'un rapport KPI. C'est un capteur particulièrement sensible.
Quand une machine commence à dériver, la première chose qui change n'est pas la température, c'est le temps de cycle. Une machine qui fait d'habitude 100 unités/heure passe à 97, puis 94, puis 90. C'est de la dérive, visible avant tout dommage mécanique.
Fabrico CV : détection d'anomalies visuelle
Le Computer Vision de Fabrico ajoute une couche supplémentaire. Une caméra au-dessus de la ligne ne mesure pas que la vitesse, elle filme.
Quand l'OEE chute de 5%, Fabrico attache un clip vidéo de 30 secondes de ce qui se passe sur la machine. Vous voyez le « tremblement », le « coude dans la courroie », la « vibration de la broche », des choses qu'aucun capteur ne détecte mais que l'humain voit instantanément.
Au final
La détection d'anomalies, ce n'est pas « achète une boîte IA ». C'est une discipline, mesurer les bonnes choses, aux bons endroits, de la bonne manière. Une plateforme CMMS et OEE+CV comme Fabrico le rend abordable pour la PME industrielle, pas seulement pour les enterprise à 1 M EUR de budget.
Un TRS capté directement depuis vos machines, sans saisie manuelle ?
Planifier une démonstrationArticles connexes


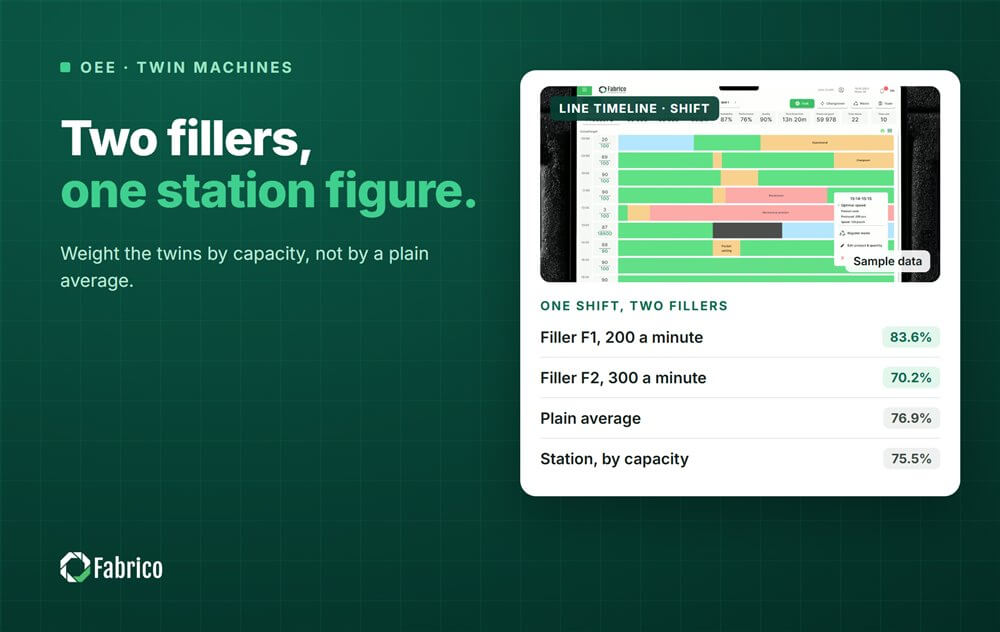

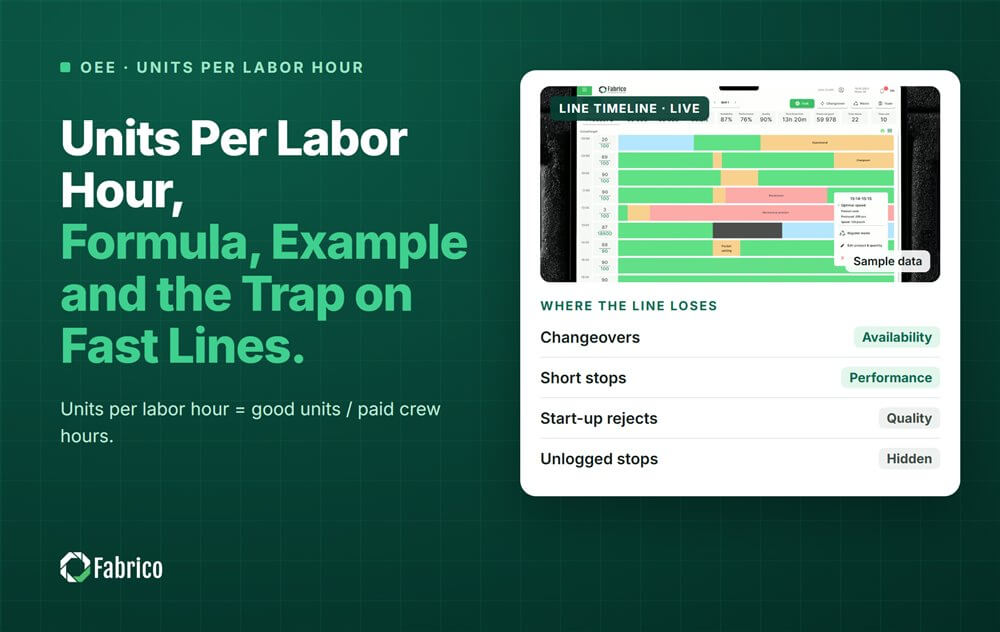


Tuiles Fabrico réelles, données d'exemple.