


 Zaloguj
 Blog
Projektowanie kodów błędów PLC: dlaczego ogólne kody znacznie spowalniają diagnostykę


Najważniejsze wnioski
- Ogólne kody błędów PLC („Błąd czujnika”, „Błąd łączności”) zmuszają operatorów do rozpoczynania dochodzenia od zera za każdym razem.
- Dobrze zaprojektowane kody błędów określają urządzenie + stan + sugerowane działanie naprawcze.
- Biblioteka kodów i konwencja nazewnictwa wdrożone z góry oszczędzają godziny na każdy błąd w czasie eksploatacji.
- Możliwość wyszukiwania informacji serwisowych zależy od tego, czy kody błędów są czytelne, wyszukiwalne i spójne.
Krótka odpowiedź: Ogólne kody błędów marnują czas diagnostyczny. Dobrze zaprojektowane kody nazywają konkretne urządzenie, konkretny stan i sugerują krok naprawczy. Dyscyplina kosztuje więcej na początku, ale oszczędza godziny na każdy błąd na zawsze. Zobacz także Projektowanie kodów przyczyn przestojów.
Dlaczego ogólne kody zawodzą
„Błąd czujnika” nic konkretnego nie mówi operatorowi. Który czujnik? Jaki rodzaj błędu? Co sprawdzić w pierwszej kolejności?
Skutek: operator bada sprawę od podstaw. Średni czas diagnozy rośnie. OEE spada.
Co powinny zawierać dobre kody błędów
- Identyfikator konkretnego urządzenia lub strefy.
- Konkretne określenie stanu (obwód przerwany, poza zakresem, utrata łączności).
- Sugerowany pierwszy krok kontroli.
- Poziom ważności (ostrzeżenie, zatrzymanie, stan awaryjny).
Przykład zły: FLT_SENSOR. Przykład dobry: FLT_PE_INFEED_LOW_LOW z opisem „Odczyt fotokomórki na wlocie niski przez 2 s, sprawdź soczewkę pod kątem zabrudzeń.”
Konwencja nazewnictwa
Spójny prefiks, urządzenie, stan. Operatorzy szybko uczą się wzorca.
Biblioteka kodów
Dokumentuj każdy kod błędu: identyfikator, opis, sugerowane działanie, ścieżkę eskalacji. Operatorzy się do tego odwołują; CMMS łączy zlecenia pracy z kodami.
Integracja z CMMS
Kod błędu zasila pole powodu w CMMS. Raporty pokazują najważniejsze kody błędów według linii. Dochodzenia koncentrują się na największych problemach.
Częste błędy
1. Kody napisane przez programistę bez przeglądu operatora. Kody mają sens dla programisty; nie dla operatora o 3 nad ranem.
2. Brak dokumentacji. Biblioteka kodów istnieje tylko w głowie programisty.
3. Ogólne kategorie typu „inne”. „Inny błąd” ukrywa faktyczną przyczynę.
4. Kody, które zmieniają się między rewizjami PLC. Dane historyczne stają się nieużyteczne.
Jak to się ma do OEE
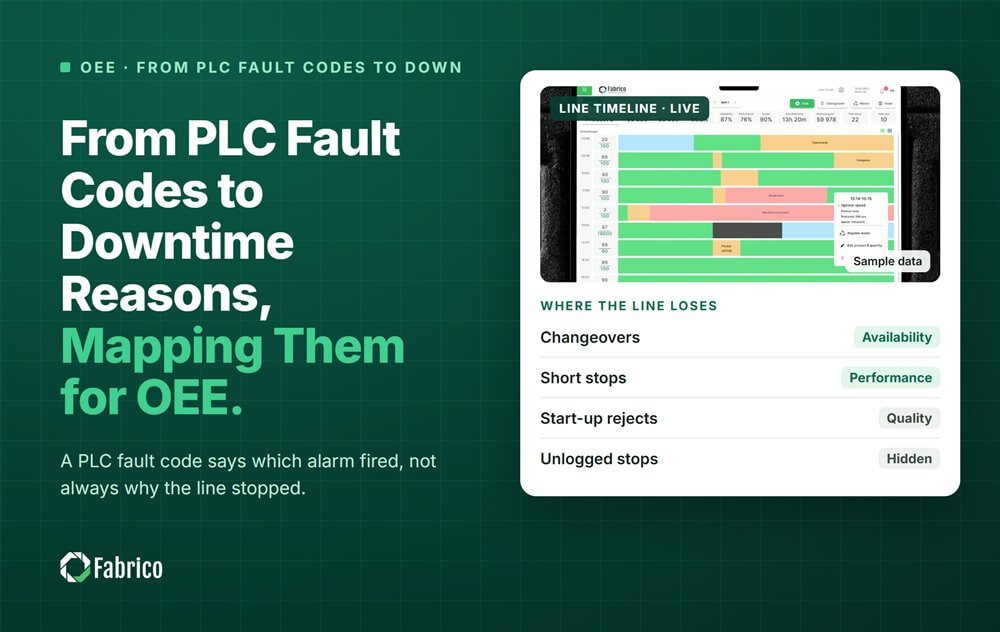
Dostępność w OEE jest zdominowana przez przestoje. Kody błędów zasilają kategoryzację przyczyn przestojów. Konkretne kody dają konkretne wykresy Pareto; ogólne kody tworzą bezsensowny „Błąd czujnika” zajmujący 30% wykresu.
Jak nowoczesna platforma OEE wspiera dobre kody
Moduł OEE Fabrico pobiera kody błędów PLC przez OPC UA / Modbus, mapuje je na kody przyczyn i generuje raporty Pareto, które napędzają usprawnienia projektowe.
Zobacz, jak Fabrico przechwytuje to automatycznie, poznaj OEE dla produkcji lub umów się na demo.
Powiązane materiały
- Projektowanie kodów przyczyn przestojów
- PLC vs SCADA vs MES
- Run Rate vs Design Rate
- Projekt linii vs równoważenie linii
Najczęściej zadawane pytania
Kto projektuje kody błędów?
Inżynieria sterowania we współpracy z operatorami i zespołem utrzymania ruchu.
Czy istniejące sterowniki PLC można poprawić?
Tak. Przeprowadź refaktoryzację przy następnej rewizji programu.
Ile kodów błędów na linię?
To zmienne. Zwykle od kilkudziesięciu do kilkuset.
Czy dobre kody naprawdę oszczędzają czas?
Często kilka minut na każdy błąd. Łącznie, godziny w tygodniu.
Powiązane artykuły
Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.