


 Iniciar sesión
 Blog
Por qué cae la OEE cuando empiezas a registrarla automáticamente

Puntos clave
- Cuando una planta pasa a OEE automática, el número suele bajar. La línea no empeoró; las entradas se volvieron más estrictas.
- Registrar los paros cortos no cambia la OEE por sí solo. La Disponibilidad baja y el Rendimiento sube en proporción.
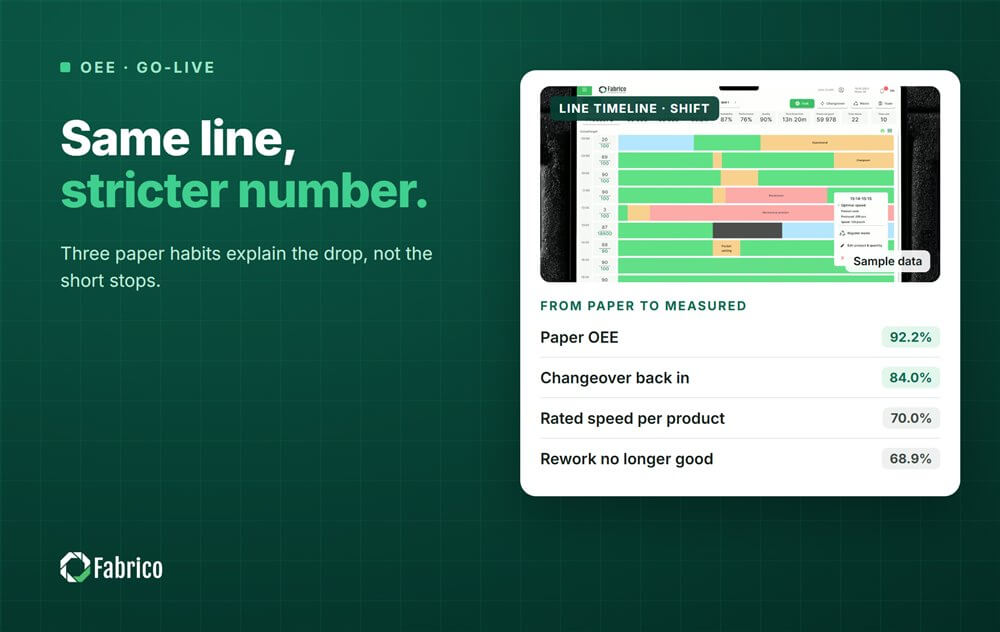
- El ejemplo práctico cae 23,3 puntos, de 92,2% a 68,9%, sin que nada cambie en la línea.
- Acordad las definiciones antes del go-live, ejecutad ambos números en paralelo y explicad al equipo por qué.
Fabrico, software de OEE y MES ligero (sistema de ejecución de fabricación) con cámaras IA, registra las paradas automáticamente y valora cada pérdida. Son las propias definiciones de la planta las que siguen decidiendo el número.
Abajo: qué cambia realmente en el go-live, un ejemplo de turno que cae 23,3 puntos, y cómo manejar las primeras semanas.
¿Explican los paros cortos la caída?
No por sí solos, lo que sorprende a mucha gente. El sitio de referencia oee.com describe un paro menor como "típicamente un minuto o dos", resuelto por el operario. Los registros en papel se pierden muchos de ellos.
Cuando el registro automático los capta, el tiempo de funcionamiento se acorta. La Disponibilidad baja y el Rendimiento sube en proporción, porque la misma producción se hizo en menos tiempo de funcionamiento. A x P permanece igual.
OEE = recuento bueno x tiempo de ciclo ideal / tiempo de producción planificado. Los paros cortos no están en esa fórmula. Cambian cómo se divide la pérdida, lo que importa para encontrar la causa. Nuestra guía de micro paros explica por qué siguen mereciendo atención.
Esto se mantiene cuando el número antiguo usaba el contador de la máquina. Si el Rendimiento se estimaba, o el recuento se anotaba a mano, los paros perdidos realmente lo inflaron. Y el umbral de la planta decide si un paro corto cuenta como tiempo de inactividad o no.
Entonces, ¿qué hace que la OEE baje realmente?
Christoph Roser nombra tres modos en que la OEE se infla, a menudo sin intención. El cambio al seguimiento automático suele ser cuando una planta reinicia las tres entradas.
| La costumbre antigua | Qué cambia en el go-live | Efecto sobre la OEE |
|---|---|---|
| Largos cambios contabilizados como paros planificados | Tiempo planificado completo | Abajo |
| La buena velocidad del día como ideal | Velocidad nominal por producto | Abajo |
| Retrabajo contado como bueno | Unidades buenas al final de la línea | Abajo |
| Paros cortos ausentes del registro | Cada paro registrado | Sin cambio |
Roser sitúa la OEE real de la mayoría de procesos occidentales en 40 a 60%. oee.com señala que la mayoría de plantas puntúan más cerca del 60%. La cifra del 85% "clase mundial" viene de la Introducción al TPM de Nakajima de 1984, con raíces en las plantas automovilísticas japonesas de los años 70.
Una OEE en papel por encima del 85% en una línea ocupada es motivo para revisar las entradas. Nuestro artículo sobre por qué los benchmarks de OEE suelen estar equivocados trata esto.
¿Cómo se ve un ejemplo práctico de la caída?
Línea de muestra (números ilustrativos, no cliente): un turno con 450 minutos de tiempo planificado. En el papel, se registró un cambio de 40 minutos como planificado.
El sistema en papel usa un tiempo de ciclo ideal de 1,2 segundos; el producto está calificado a 1,0 segundo. El contador muestra 18 900 unidades. 300 fueron retrabajadas y contadas como buenas en papel.
| Paso | Planificado | OEE |
|---|---|---|
| Papel | 410 min | 92,2% |
| Cambio reincorporado al plan | 450 min | 84,0% |
| Velocidad nominal, 1,0 s | 450 min | 70,0% |
| Retrabajo fuera | 450 min | 68,9% |
- Papel: 18 900 x 1,2 segundos = 378 minutos, y 378 / 410 = 92,2%.
- Cambio reincorporado al tiempo planificado: 378 / 450 = 84,0%.
- Velocidad nominal: 18 900 x 1,0 segundo = 315 minutos, y 315 / 450 = 70,0%.
- Retrabajo ya no considerado bueno: 18 600 x 1,0 segundo = 310 minutos, y 310 / 450 = 68,9%.
La OEE cayó 23,3 puntos. La máquina, la tripulación y la producción se mantuvieron iguales. 8,2 puntos provinieron del tiempo planificado, 14,0 de la velocidad ideal y 1,1 del retrabajo. Nuestra guía del tiempo de ciclo ideal trata el mayor paso.
¿Cómo manejar las primeras semanas?
- Acordad las definiciones antes del go-live: tiempo planificado, la velocidad nominal por producto, qué cuenta como bueno.
- Ejecutad el número antiguo y el nuevo en paralelo durante unas semanas, con el puente entre ambos.
- Informad al equipo antes de que la pantalla se active. Un número más bajo que nadie explicó se siente como una culpa.
- Reajustad los objetivos sobre la nueva línea base. Un objetivo establecido con el número en papel está fuera de alcance desde el primer día.
- Usad la nueva descomposición. Los paros cortos registrados se han movido de Rendimiento a Disponibilidad, donde podéis verlos.
Nuestra guía sobre seguimiento de tiempos de inactividad manual vs automático aborda el cambio con más profundidad.
¿Qué errores cometen las plantas cuando la OEE baja?
- Echar la culpa al software y volver al papel.
- Mantener objetivos fijados en el número antiguo e inflado.
- Mover el cambio de nuevo a "planificado" para recuperar los puntos.
- No decir a los operarios por qué cambió el número.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación habilitada por visión por ordenador. OEE y MES ligero vienen primero. El registro automático del tiempo de inactividad desde la señal de la máquina y la OEE en vivo por línea y turno funcionan con definiciones acordadas en el piloto.
- Registro automático del tiempo de inactividad, para que los paros cortos también queden registrados.
- El operario confirma la causa con un toque, para que los nuevos paros tengan una causa, no solo un tiempo.
- Pérdidas ordenadas por dinero, para que las primeras mejoras vayan donde más pagan.
Cuando un paro necesita prueba, un clip de cámara es evidencia de lo que pasó. Empiezas en una línea, con una línea base y una fecha de decisión acordadas de antemano. No hay plan gratis ni niveles: cada planta recibe una cotización.
Preguntas frecuentes
¿Por qué bajó nuestra OEE después de instalar el software de OEE?
Normalmente porque la planta reinició sus entradas en el go-live. El número antiguo a menudo usaba un tiempo planificado más corto, una velocidad ideal más lenta y el retrabajo contado como bueno. La línea no empeoró. El número se volvió más estricto y la nueva brecha muestra capacidad real que podéis recuperar.
¿Los paros cortos perdidos reducen la OEE?
No por sí solos. Registrarlos reduce la Disponibilidad y aumenta el Rendimiento de forma proporcional, porque la misma producción se hizo en menos tiempo de funcionamiento. La OEE se mantiene igual y el diagnóstico cambia. Esto asume que el número antiguo usaba el contador de la máquina, no una cifra estimada de Rendimiento.
¿Cuánto suele bajar la OEE?
Depende de lo generosas que fuesen las antiguas entradas. En el ejemplo práctico baja 23,3 puntos, la mayor parte por la velocidad ideal. Una planta cuyos datos en papel ya usaran tiempo planificado completo y velocidades nominales reales puede ver solo un pequeño cambio tras el cambio.
¿Deberíamos cambiar nuestros objetivos de OEE después del cambio?
Sí. Estableced nuevos objetivos sobre la nueva línea base. Los objetivos fijados con el número en papel están fuera de alcance desde el primer día, y eso hace que el equipo desconfíe del sistema. Mostrad el puente entre los dos números y luego poned una meta que sea un paso justo hacia arriba desde el punto de partida medido.
¿Cómo explicamos la caída a los operarios?
Antes del go-live, mostradles el puente del número antiguo al nuevo, paso a paso. Dejad claro que el número mide la línea, no a las personas. Luego enseñadles la nueva descomposición, porque los paros cortos con los que lidian cada día finalmente son visibles para todos.
Vea su línea base honesta de OEE en una demo
Traed una línea y su OEE en papel del mes pasado. Mostraremos el puente al número medido, paso a paso.
Artículos relacionados

Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.