


 Iniciar sesión
 Blog
OEE por encima del 100%: 6 causas y cómo corregir los datos

Puntos clave
- Una máquina no puede fabricar más producto bueno del que permite el tiempo planificado a la velocidad ideal. Así que más del 100% es un error de datos.
- Normalmente se ve en el Rendimiento (Performance). La causa clásica es fijar la velocidad ideal a partir de un día bueno.
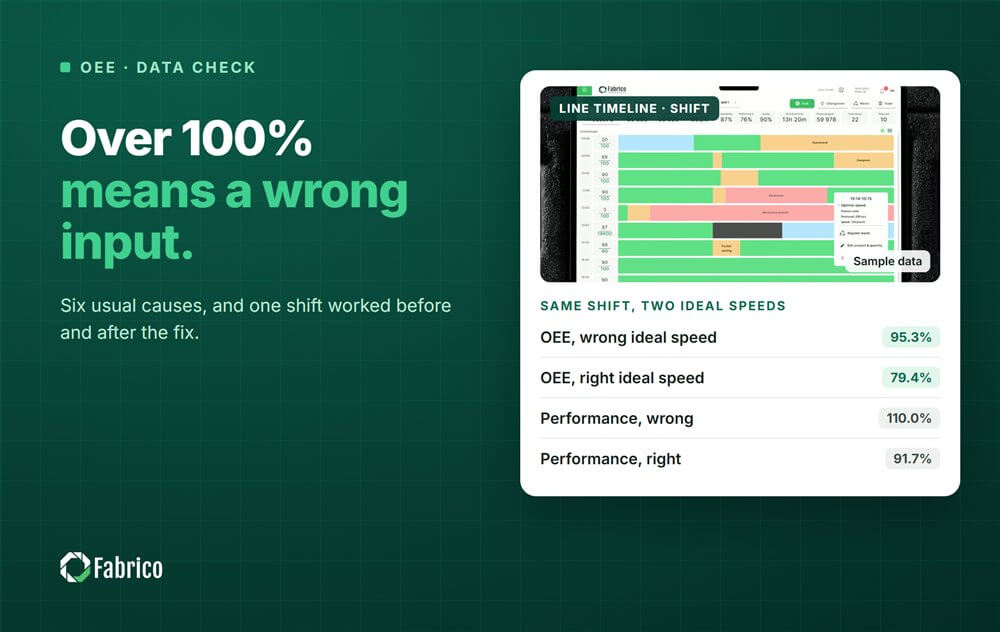
- Una velocidad ideal incorrecta convirtió un turno de 79.4% en 95.3% en el ejemplo.
- Nunca límite el número. Corrija la entrada en su lugar.
Fabrico, software de OEE y MES ligero (manufacturing execution system) con cámaras de IA, registra las paradas automáticamente y muestra el OEE en vivo por línea y turno. Una cifra superior al 100% se ve el mismo día.
A continuación están las seis causas habituales, un ejemplo de turno antes y después de la corrección, y una forma rápida de encontrar su propia causa.
¿Por qué el OEE nunca puede estar por encima del 100%?
OEE = cantidad buena x tiempo de ciclo ideal / tiempo de producción planificado. El numerador de esa fracción es el tiempo que el producto bueno necesitó a la velocidad más rápida. Ese tiempo no puede ser mayor que el tiempo que la línea estaba planificada para funcionar.
Así, un resultado superior al 100% significa una de tres cosas. El tiempo de ciclo ideal es demasiado largo, el recuento es demasiado alto o el tiempo planificado es demasiado corto.
El tiempo de funcionamiento se cancela en la fórmula. Si las paradas se registran dos veces, la Disponibilidad cae y el Rendimiento sube en proporción. El Rendimiento puede superar el 100%, pero el OEE permanece igual.
¿Cuáles son las 6 causas de que el OEE esté por encima del 100%?
| Causa | Lo que ves | Solución |
|---|---|---|
| 1. Velocidad ideal configurada demasiado baja | Rendimiento por encima del 100% en la mayoría de los turnos | Use la placa del fabricante o la velocidad máxima probada |
| 2. Recuento en la unidad equivocada | Saltos solo en algunos productos | Convierta a una unidad por línea |
| 3. Recuento desde el lugar equivocado | Salida superior a la que podría producir el llenador | Cuente en la máquina que está midiendo |
| 4. Tiempo planificado demasiado corto | OEE o Disponibilidad por encima del 100% en algunos turnos | Añada cada minuto que la línea estuvo en marcha al tiempo planificado |
| 5. Límites de turno | Más del 100% en el primer o último turno | Corte recuentos y tiempo en el mismo momento |
| 6. Producto cambiado, velocidad no actualizada | Más del 100% después de un cambio de producto | Cargue la velocidad nominal con cada orden |
Compruebe la causa 1 primero. Christoph Roser advierte contra tomar la velocidad media de un buen día como la velocidad máxima. Es una de sus tres formas clásicas en que el OEE se infla. Lo ideal es la velocidad más rápida que el proceso puede alcanzar, no un buen día. Nuestra guía sobre tiempo de ciclo ideal muestra cómo configurarlo.
La causa 4 ocurre cuando la línea sigue funcionando durante una pausa, un hueco "no order" o horas extra que nunca se incluyeron en el tiempo planificado.
¿Cómo es un ejemplo antes y después de la corrección?
Línea de ejemplo (números ilustrativos, no un cliente): una llenadora en un turno de 480 minute con 60 minutes de paradas. Llenó 23,100 unidades, y el 99% fueron buenas.
El sistema usa un tiempo de ciclo ideal de 1.2 seconds, establecido hace años a partir de un buen día con un producto más antiguo. El producto de hoy está valorado en 1.0 second.
| Figura | Con 1.2 s (incorrecto) | Con 1.0 s (correcto) |
|---|---|---|
| Run time | 420 min | 420 min |
| Availability | 87.5% | 87.5% |
| Performance | 110.0% | 91.7% |
| Quality | 99.0% | 99.0% |
| OEE | 95.3% | 79.4% |
- Performance con 1.2 s = 23,100 x 1.2 / 25,200 segundos de tiempo de funcionamiento = 110.0%.
- Performance con 1.0 s = 23,100 x 1.0 / 25,200 = 91.7%.
- Comprobación del recuento: 22,869 unidades buenas x 1.0 second = 381.15 minutes. 381.15 / 480 = 79.4%.
La velocidad ideal equivocada hizo más que llevar el Rendimiento por encima del 100%. Hizo que este turno pareciera casi 16 puntos mejor, en un creíble 95.3%. Ese es el verdadero peligro.
¿Debería limitar una cifra de Performance que está por encima del 100%?
No. Un tope hace que el panel quede limpio y mantiene la entrada errónea en su lugar. Cada turno posterior se informa un poco por encima y nadie sabe cuánto.
Marque cualquier turno por encima del 100% y envíelo al responsable de las velocidades nominales. Si la máquina realmente funcionó más rápido durante un periodo sostenido, la velocidad nominal estaba mal. Cámbiela al mejor valor demostrado. Nuestra guía de OEE Performance muestra la fórmula detrás de cada comprobación.
¿Cómo encuentra la causa en sus propios datos?
- Liste cada turno con OEE o Performance por encima del 100% en el último mes.
- Agrúpelos por producto. Si un producto causa la mayoría, compruebe su velocidad nominal.
- Agrúpelos por turno. Si el primer o último turno de la semana destaca, compruebe los límites.
- Compare el recuento con lo que el cuello de botella podría producir en el tiempo de funcionamiento. Si el recuento es mayor, compruebe el contador y la unidad.
- Compare el tiempo planificado con los minutos que la línea realmente funcionó. Pasar por una pausa o entrar en horas extra pertenece al tiempo planificado.
Una vez que las entradas se corrigen, el OEE suele bajar varios puntos. La línea no empeoró; el número se volvió honesto. Nuestro artículo sobre por qué los benchmarks de OEE suelen estar mal lo explica.
¿Qué errores cometen las plantas cuando el OEE supera el 100%?
- Poner un tope al número y seguir.
- Bajar la velocidad nominal cuando la línea la supera, en lugar de aumentarla.
- Una velocidad nominal para todos los productos en la línea.
- Contar después de un buffer que traslada stock al siguiente turno.
- Seguir trabajando durante los descansos sin añadir ese tiempo al tiempo planificado.
Dónde encaja Fabrico
Fabrico es una plataforma de Manufacturing Performance habilitada por visión artificial. El OEE y un MES ligero vienen primero. Con registro automático de paradas y OEE en vivo por línea y turno, una cifra superior al 100% aparece el mismo día.
- Registro automático de paradas desde la señal de la máquina, por lo que el tiempo de funcionamiento no es una suposición.
- El operador confirma la causa con un toque, por lo que las pausas y paradas no se confunden.
- OEE en vivo por línea y turno, por lo que una entrada errónea aparece en el turno en que sucede.
Cuando una parada es dudosa, un clip de cámara es evidencia de lo que estaba haciendo la línea. Empieza en una línea, con una línea base y una fecha de decisión acordada por adelantado. No hay plan gratuito ni niveles: cada planta recibe una cotización.
Preguntas frecuentes
¿Puede el OEE superar el 100%?
No. Una cifra por encima del 100% le dice que una entrada es errónea. El tiempo de ciclo ideal es demasiado largo, el recuento es demasiado alto o el tiempo planificado es demasiado corto. Encuentre cuál es, corríjalo en el sistema y recalcule los turnos afectados, para que la tendencia siga siendo honesta.
¿Puede el Performance superar el 100%?
Sólo cuando los datos son erróneos. Normalmente la velocidad nominal en el sistema es inferior a lo que la máquina realmente hace. El Rendimiento también puede superar el 100% cuando las paradas se registran dos veces, porque el tiempo de funcionamiento se reduce. En ese caso la Disponibilidad cae en la misma proporción y el OEE no cambia.
¿Debo limitar el OEE cuando supera el 100%?
No. Un tope oculta el error y hace que cada turno posterior se informe demasiado alto. Marque el turno en su lugar, encuentre la entrada errónea y corríjala en la fuente. Un número que no puede ser real es útil: apunta directamente al ajuste o al contador que necesita comprobar.
¿Qué pasa si la máquina realmente funciona más rápido que su velocidad nominal?
Entonces la velocidad nominal es demasiado baja. Aumentela a la velocidad más rápida probada que la máquina sostenga en ese producto. Revísela siempre que la máquina o el producto cambien. Nunca baje una velocidad nominal para que el OEE parezca mejor, porque eso oculta la pérdida de velocidad que quiere detectar.
¿Por qué bajó nuestro OEE después de corregir las velocidades nominales?
Porque el número anterior estaba inflado. La línea no empeoró; la medida se volvió honesta. La brecha que ve ahora es capacidad real para recuperar. Explique esto al equipo antes de que el nuevo número aparezca en la pantalla, para que nadie lo interprete como una culpa.
Compruebe sus entradas OEE en una demo
Traiga una línea, sus velocidades nominales y una semana de recuentos. Mostraremos qué turnos están por encima del 100% y por qué.
Artículos relacionados
Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.