


 Anmeldung
 Blog
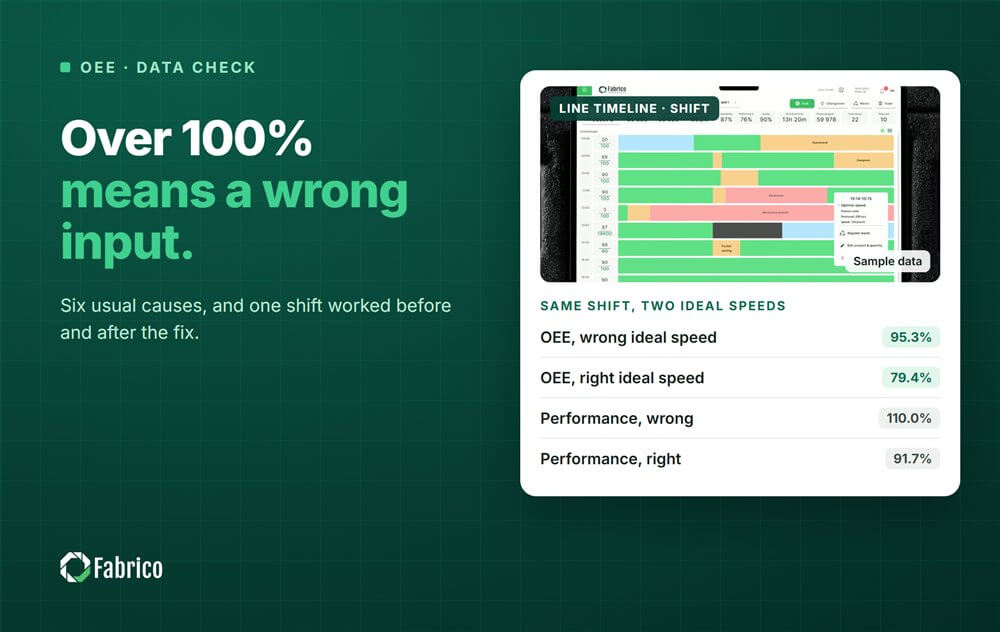
OEE über 100%: 6 Ursachen und wie man die Daten korrigiert

Kernaussagen
- Eine Maschine kann nicht mehr gute Produkte herstellen, als das geplante Zeitfenster bei der Idealgeschwindigkeit erlaubt. Daher ist ein Wert über 100% ein Datenfehler.
- Meistens zeigt es sich bei der Performance. Die klassische Ursache ist eine als Idealwert übernommene Geschwindigkeit von einem besonders guten Tag.
- Eine falsche Idealgeschwindigkeit verwandelte eine Schicht mit 79.4% in 95.3% im durchgerechneten Beispiel.
- Beschränken Sie die Zahl niemals. Korrigieren Sie stattdessen die Eingabe.
Fabrico, OEE- und leichtes MES-(manufacturing execution system)-Software mit KI-Kameras protokolliert Stopps automatisch und zeigt OEE live nach Linie und Schicht. Ein Wert über 100% ist am selben Tag sichtbar.
Nachfolgend die sechs üblichen Ursachen, ein durchgerechneter Schichtfall vor und nach der Korrektur und eine schnelle Methode, die eigene Ursache zu finden.
Warum kann OEE nie über 100% liegen?
OEE = gute Stückzahl x ideale Taktzeit / geplante Produktionszeit. Der Zähler dieses Bruchs ist die Zeit, die das gute Produkt bei der schnellsten Geschwindigkeit benötigte. Diese Zeit kann nicht länger sein als die Zeit, für die die Linie geplant war.
Ein Ergebnis über 100% bedeutet also eines von drei Dingen. Die ideale Taktzeit ist zu lang, die Stückzahl ist zu hoch oder die geplante Zeit ist zu kurz.
Die Laufzeit kürzt sich in der Formel heraus. Wenn Stillstände doppelt protokolliert werden, sinkt die Verfügbarkeit und die Performance steigt proportional. Die Performance kann über 100% gehen, aber das OEE bleibt gleich.
Welche 6 Ursachen führen dazu, dass OEE über 100% liegt?
| Ursache | Was Sie sehen | Behebung |
|---|---|---|
| 1. Als Idealwert eingestellte Geschwindigkeit ist zu niedrig | Performance über 100% in den meisten Schichten | Verwenden Sie das Typenschild oder die schnellste nachgewiesene Rate |
| 2. Zählung in der falschen Einheit | Sprünge nur bei einigen Produkten | Konvertieren Sie auf eine Einheit pro Linie |
| 3. Zählung von der falschen Stelle | Ausstoß höher, als der Füller herstellen könnte | Zählen Sie an der Maschine, die Sie messen |
| 4. Geplante Zeit zu kurz | OEE oder Verfügbarkeit über 100% in manchen Schichten | Fügen Sie jede Minute, in der die Linie lief, zur geplanten Zeit hinzu |
| 5. Schichtgrenzen | Über 100% in der ersten oder letzten Schicht | Schneiden Sie Zählungen und Zeit zur selben Zeit |
| 6. Produkt gewechselt, Geschwindigkeit nicht | Über 100% nach einem Produktwechsel | Laden Sie die Nenngeschwindigkeit mit jeder Bestellung |
Prüfen Sie zuerst Ursache 1. Christoph Roser warnt davor, die Durchschnittsgeschwindigkeit eines guten Tages als Maximalgeschwindigkeit zu übernehmen. Es ist eine von seinen drei klassischen Wegen, wie OEE aufgebläht wird. Ideal ist die schnellste Geschwindigkeit, die der Prozess erreichen kann, nicht ein guter Tag. Unser Leitfaden zur idealen Taktzeit zeigt, wie man sie festlegt.
Ursache 4 tritt auf, wenn die Linie während einer Pause, eines "no order"-Slots oder Überstunden lief, die nie in die geplante Zeit aufgenommen wurden.
Wie sieht ein durchgerechnetes Beispiel vor und nach der Korrektur aus?
Beispielanlage (illustrierende Zahlen, kein Kunde): eine Abfüllmaschine in einer 480 minute Schicht mit 60 minutes Stillstand. Sie füllte 23,100 Einheiten, und 99% waren gut.
Das System verwendet eine ideale Taktzeit von 1.2 seconds, vor Jahren aus einem guten Tag mit einem älteren Produkt eingestellt. Das heutige Produkt ist mit 1.0 second bewertet.
| Kennzahl | Mit 1.2 s (falsch) | Mit 1.0 s (richtig) |
|---|---|---|
| Run time | 420 min | 420 min |
| Availability | 87.5% | 87.5% |
| Performance | 110.0% | 91.7% |
| Quality | 99.0% | 99.0% |
| OEE | 95.3% | 79.4% |
- Performance mit 1.2 s = 23,100 x 1.2 / 25,200 Sekunden Laufzeit = 110.0%.
- Performance mit 1.0 s = 23,100 x 1.0 / 25,200 = 91.7%.
- Prüfung der Zählung: 22,869 gute Einheiten x 1.0 second = 381.15 minutes. 381.15 / 480 = 79.4%.
Die falsche Idealgeschwindigkeit tat mehr, als nur die Performance über 100% zu treiben. Sie ließ diese Schicht um fast 16 Punkte besser erscheinen, bei glaubwürdigen 95.3%. Das ist die wirkliche Gefahr.
Sollten Sie eine Performance-Zahl, die über 100% liegt, deckeln?
Nein. Eine Begrenzung macht das Dashboard ordentlich und belässt die falsche Eingabe. Jede spätere Schicht wird dann etwas zu hoch gemeldet, und niemand weiß um wie viel.
Markieren Sie jede Schicht über 100% und senden Sie sie an den Verantwortlichen für die Nenngeschwindigkeiten. Wenn die Maschine tatsächlich über einen längeren Zeitraum schneller lief, war die Nenngeschwindigkeit falsch. Erhöhen Sie sie auf das nachgewiesene Maximum. Unser OEE Performance-Leitfaden zeigt die Formel hinter jeder Prüfung.
Wie finden Sie die Ursache in Ihren eigenen Daten?
- Listen Sie jede Schicht mit OEE oder Performance über 100% im letzten Monat auf.
- Gruppieren Sie sie nach Produkt. Wenn ein Produkt die meisten Fälle verursacht, prüfen Sie seine Nenngeschwindigkeit.
- Gruppieren Sie nach Schicht. Wenn die erste oder letzte Schicht der Woche auffällt, prüfen Sie die Grenzen.
- Vergleichen Sie die Zählung mit dem, was der Engpass in der Laufzeit schaffen könnte. Wenn die Zählung höher ist, prüfen Sie den Zähler und die Einheit.
- Vergleichen Sie die geplante Zeit mit den Minuten, in denen die Linie tatsächlich lief. Durchlaufen einer Pause oder Überstunden gehört zur geplanten Zeit.
Sobald die Eingaben korrigiert sind, fällt das OEE oft um mehrere Punkte. Die Linie ist nicht schlechter geworden; die Zahl wurde ehrlich. Unser Artikel über warum OEE-Benchmarks oft falsch sind erklärt weshalb.
Welche Fehler machen Werke, wenn OEE über 100% liegt?
- Die Zahl deckeln und weitermachen.
- Die Nenngeschwindigkeit senken, wenn die Linie sie übertrifft, statt sie zu erhöhen.
- Eine Nenngeschwindigkeit für jedes Produkt auf der Linie.
- Zählen nach einem Puffer, der Bestand in die nächste Schicht trägt.
- Durchlaufen von Pausen, ohne diese Zeit zur geplanten Zeit hinzuzufügen.
Wo passt Fabrico hin
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. OEE und leichtes MES stehen an erster Stelle. Mit automatischer Stillstandserfassung und OEE live nach Linie und Schicht taucht ein Wert über 100% am selben Tag auf.
- Automatische Erfassung von Stillständen aus dem Maschinensignal, sodass die Laufzeit kein Schätzwert ist.
- Der Bediener bestätigt den Grund mit einem Tippen, sodass Pausen und Stopps nicht durcheinandergeraten.
- OEE live nach Linie und Schicht, sodass eine falsche Eingabe in der Schicht erscheint, in der sie passiert ist.
Wo ein Stopp zweifelhaft ist, ist ein Kameraclip ein Beweis dafür, was die Linie tat. Sie starten an einer Linie, mit einer Basislinie und einem im Voraus vereinbarten Entscheidungsdatum. Es gibt keinen freien Plan und keine Stufen: jedes Werk erhält ein Angebot.
Häufig gestellte Fragen
Kann OEE über 100% sein?
Nein. Ein Wert über 100% sagt Ihnen, dass eine Eingabe falsch ist. Die ideale Taktzeit ist zu lang, die Zählung ist zu hoch oder die geplante Zeit ist zu kurz. Finden Sie heraus, welches es ist, korrigieren Sie es im System und berechnen Sie die betroffenen Schichten neu, damit der Trend ehrlich bleibt.
Kann Performance über 100% sein?
Nur wenn die Daten falsch sind. Meistens ist die im System hinterlegte Nenngeschwindigkeit niedriger als das, was die Maschine tatsächlich leistet. Die Performance kann auch über 100% steigen, wenn Stillstände doppelt protokolliert werden, weil die Laufzeit schrumpft. In diesem Fall fällt die Verfügbarkeit um denselben Faktor und das OEE ändert sich nicht.
Sollte ich OEE begrenzen, wenn es über 100% geht?
Nein. Eine Begrenzung versteckt den Fehler und lässt jede spätere Schicht zu hoch berichten. Markieren Sie stattdessen die Schicht, finden Sie die falsche Eingabe und beheben Sie sie an der Quelle. Eine Zahl, die nicht wahr sein kann, ist nützlich: sie zeigt direkt auf die Einstellung oder den Zähler, die Sie prüfen müssen.
Was, wenn die Maschine wirklich schneller läuft als die Nenngeschwindigkeit?
Dann ist die Nenngeschwindigkeit zu niedrig. Erhöhen Sie sie auf die schnellste nachgewiesene Rate, die die Maschine für dieses Produkt aufrechterhält. Überprüfen Sie sie, wann immer sich Maschine oder Produkt ändern. Senken Sie niemals eine Nenngeschwindigkeit, um das OEE besser aussehen zu lassen, denn das verdeckt den Geschwindigkeitsverlust, den Sie finden wollen.
Warum ist unser OEE gesunken, nachdem wir die Nenngeschwindigkeiten korrigiert haben?
Weil die alte Zahl aufgeblasen war. Die Linie ist nicht schlechter geworden; die Messung wurde ehrlich. Die Lücke, die Sie jetzt sehen, ist reale Kapazität, die zurückgewonnen werden kann. Erklären Sie das dem Team, bevor die neue Zahl auf dem Bildschirm erscheint, damit niemand sie als Vorwurf liest.
Prüfen Sie Ihre OEE-Eingaben in einer Demo
Bringen Sie eine Linie, ihre Nenngeschwindigkeiten und eine Woche Zählungen mit. Wir zeigen, welche Schichten über 100% liegen und warum.
Verwandte Artikel
Das Neueste aus unserem Blog








Echte Fabrico-Kacheln, Beispieldaten.