


 Anmeldung
 Blog
Warum Ihre OEE-Zahl wahrscheinlich falsch ist und warum das wichtiger ist, wenn Sie kapazitätsbeschränkt sind

Ihre Anlage meldet 72% OEE. Zwei Dinge sind an dieser Zahl fast sicher wahr.
Das erste ist, dass sie nicht 72 ist. Bei den meisten Linien, die wir gemessen haben, liegt die gemeldete OEE um 10 bis 15 Punkte über dem, was Maschinendaten für dieselbe Woche zeigen, und fast jeder Fehler, der die Lücke erzeugt, schiebt in dieselbe Richtung: nach oben.
Das zweite ist, dass, wenn Ihre Anlage kapazitätsbeschränkt ist, die Lücke zwischen 72 und der realen Zahl die ganze Investitionsentscheidung ausmacht. Bei 72% glaubt die Anlage, nahe an der Decke zu sein und dass der einzige Weg, mehr zu produzieren, der Kauf einer Linie ist. Bei 58% hat dieselbe Anlage 14 Punkte Spielraum, die sie nicht gesehen hat, und die sind mehr wert als die Linie, die sie kaufen will.
OEE ist die am meisten zitierte und am wenigsten geprüfte Kennzahl in der Produktion. Dieser Artikel erklärt, wie sie sich verschiebt, wie man sie mit drei Fragen auditert und warum die ehrliche Zahl der Anfang des Kapazitätsgeschäfts ist und kein Grund zur Verlegenheit.
Sieben Wege, wie die Zahl driftet
Keines davon ist Betrug. Jedes ist eine vernünftig aussehende Wahl, die vor Jahren von jemandem getroffen wurde, der bis Freitag eine Zahl brauchte. Das Problem ist, dass fast alle das Ergebnis beschönigen, sodass niemand einen Grund hat, sie zu überdenken.
1. Die Zeitbasis ist nicht angegeben oder wird stillschweigend verengt. OEE sollte auf der geplanten Produktionszeit berechnet werden, auch geplant oder Ladezeit genannt: die Stunden, in denen die Linie laufen sollte. Einige Ausschlüsse davon sind legitim und üblich: nicht geplante Schichten, unbeaufsichtigte Pausen, Nachfragerückgangszeiten und langfristig geplante Wartung. Der Drift liegt im Ausschluss von Verlusten, die innerhalb der geplanten Zeit auftreten: Rüstzeiten als „geplant“ gebucht, Anläufe und Reinigen, die überziehen, kurze Stillstände. Jedes solche Ausschließen erhöht die Verfügbarkeit. Eine Linie, die 58% der geplanten Produktionszeit läuft, kann 72% auf „net operating time“ melden, ohne dass sich auf dem Shopfloor etwas ändert.
| Time basis | What is excluded | Effect on OEE |
|---|---|---|
| Calendar time (TEEP) | Nothing | Lowest. The honest basis for “could we run more hours” |
| Planned production time (also called scheduled or loading time) | Shifts not scheduled, unmanned breaks, no-demand periods, planned shutdowns and maintenance | The standard basis for OEE; use this for capacity decisions |
| “Net” operating time | Also changeovers, start-ups and short stops booked as “planned” | Highest. Common in practice, rarely declared, and no longer OEE |
2. Die Zielgeschwindigkeit kommt aus Gewohnheit, nicht vom Typenschild. Die ideale Zykluszeit im System ist die Geschwindigkeit, mit der die Linie 2022 „zuverlässig“ lief, nachdem jemand sie im Zuge der Beseitigung eines Staus heruntergeregelt hat. Die Performance liest 95% gegen ein Ziel, das 10 bis 20% unter der Nennleistung liegt. Der Geschwindigkeitsverlust ist immer noch da; er wurde in die Basis gehoben.
3. Stillstände werden selbst gemeldet. Am Ende der Schicht aus dem Gedächtnis eingetragene Stopps unterschätzen die tatsächliche Zahl, oft um 20 bis 50% bei Abgleich mit einem Sensor, und die Untererfassung ist am größten in den Kategorien, die die Bediener nicht gerne notieren. Eine Linie, die 15 Stunden Stillstand protokolliert, kann leicht 20 gehabt haben.
4. Mikro-Stopps verschwinden. Alles, was kürzer als die Protokollschwelle ist, üblicherweise zwei bis fünf Minuten, wird entweder gar nicht erfasst oder in den Performance-Faktor absorbiert, wo es nicht von Geschwindigkeitsverlust zu unterscheiden ist. Auf Verpackungslinien sind Mikro-Stopps oft eine der größten Verlustkategorien, und in den meisten OEE-Berichten existieren sie nicht.
5. Rüstzeiten werden als „geplant“ ausgeschlossen. Der größte beherrschbare Verlust im FMCG-Bereich, per Definition aus dem Nenner verschoben. Eine Rüstzeit, die 41 Minuten statt eines 25-Minuten-Standards dauert, kostet die Anlage 16 Minuten Kapazität, und in einem Bericht, der Rüstzeiten ausschließt, kostet sie nichts.
6. Qualität wird an der falschen Stelle gerechnet. Gute Stückzahl aus dem QC-Blatt oder der ERP-Bestätigung statt aus der Maschine, sodass Ausschuss, der nie beim QC angekommen ist, als gut gezählt wird, und Nacharbeit, die zweimal durch die Linie ging, nur einmal gezählt wird. Das kann die Zahl in beide Richtungen treiben, was der einzige Grund ist, warum jemand es bemerkt.
7. Alles wird gemittelt. Eine Anlagen-OEE von 72 verbirgt eine Linie mit 45% und eine mit 88%. Eine Linien-OEE von 65 verbirgt einen Samstag mit 50 und einen Dienstag mit 74. Eine Monatszahl verbirgt das SKU, das drei Tage lang bei 40 lief. Der Durchschnitt ist die Zahl im Board-Paket, und die Verluste sind in der Varianz, die er entfernt hat.
Der Drei-Fragen-Audit
Sie brauchen kein Projekt, um herauszufinden, ob eine OEE-Zahl ehrlich ist. Stellen Sie der Person, die sie präsentiert, drei Fragen.
- Was ist die Zeitbasis und was ist davon ausgeschlossen? Wenn die Antwort „Nettozeit“, eine Liste von Ausschlüssen, die Rüstzeiten enthält, oder eine Pause lautet, ist die Zahl weich.
- Woher kommt die ideale Zykluszeit? Wenn die Antwort „der Standard“ oder „was die Linie normalerweise läuft“ ist, ist die Performance überbewertet.
- Wer hat die Stopps aufgezeichnet? Wenn die Antwort „die Bediener“ ist, ist die Verfügbarkeit überbewertet.
Drei ehrliche Antworten (geplante Produktionszeit, die Nennleistung pro SKU, ein Sensor oder die SPS) und die Zahl ist vertrauenswürdig. Alles andere ist weich, fast immer nach oben, und nach unserer Erfahrung liegt die Lücke meist bei 10 bis 15 Punkten.
Beispielrechnung: 72 wird 58
Gleiche Verpackungslinie wie in den früheren Artikeln, gleiche Woche, gleiche physische Produktion: 835.200 gute Einheiten. Entlastungsteams decken Pausen auf dieser Linie ab, also sind Pausen in keiner der Spalten. Das Einzige, was sich zwischen den beiden Spalten ändert, ist, wie die Zahl gebildet wird.
| Factor | As reported | As recomputed | What moved it |
|---|---|---|---|
| Time basis | 108 h net time: 120 h planned minus 12 h of changeovers booked as “planned” | 120 h planned production time, changeovers in | Drivers 1 and 5 |
| Downtime | 15 h, from the shift log | 31.2 h: 12 h changeovers plus 19.2 h machine-timed stops (the log missed 4.2 h) | Drivers 3 and 5 |
| Runtime | 93 h | 88.8 h | Driver 3 |
| Availability | 86% (93 ÷ 108) | 74% (88.8 ÷ 120) | |
| Ideal speed | 10,000 units an hour (about 167 a minute), the “standard” | 200 units a minute, rated for this SKU | Driver 2 |
| Count used for performance | 835,200 (ERP-confirmed good quantity) | 879,158 (machine total count, micro-stops now visible as lost cycles) | Drivers 4 and 6 |
| Performance | 90% | 82% | |
| Quality | 93%, from the QC reject and rework log | 95%, good count over machine total count | Driver 6 |
| OEE | 72% | 58% |
Drei Dinge sind bemerkenswert. Die Laufzeit fiel von 93 auf 88,8 Stunden, weil das Schichtprotokoll 4,2 Stunden Stopps übersehen hat. Der Qualitätsfaktor stieg bei der Neuberechnung, weil das QC-Protokoll Nacharbeit doppelt gezählt hat; die gemeldete Zahl war in beide Richtungen falsch, was normal ist. Und die Produktion änderte sich nicht. Niemand hat weniger Einheiten hergestellt. Die Anlage entdeckte einfach, dass sie 42 Punkte Verlust hatte, wo sie 28 gemeldet hatte, und dass 14 dieser Punkte durch Definitionen verborgen waren.
Eine schnelle Überprüfung bestätigt die ehrliche Zahl: gute Produktion geteilt durch das, was die Linie bei Nennleistung in allen 120 geplanten Stunden hätte machen können, ist 835.200 ÷ 1.440.000 = 58%. Die Lücke hier beträgt 14 Punkte. Wir sehen oft 10 bis 15 in der ersten maschinengeprüften Woche; gelegentlich mehr, wenn Rüstzeiten lang und ausgeschlossen sind.
Warum es wichtiger ist, wenn Sie kapazitätsbeschränkt sind
Bei 85% OEE ist ein 10-Punkte-Fehler im Bericht ein Streit zwischen CI- und Datenteams. Bei 58%, das als 72% gemeldet wird, ist es die Capex-Entscheidung.
Eine Anlage, die glaubt, bei 72% zu laufen, glaubt, 28 Punkte theoretischen Spielraum zu haben, den Großteil davon als strukturell anzusehen, und dass sie nahe genug an der Decke ist, dass der einzige ernsthafte Weg, den Output zu erhöhen, eine neue Linie ist. Der Business Case geht mit nachgewiesenem Kapazitätsbaseline und einem siebenstelligen Angebot als Antwort an das Board.
Die gleiche Anlage bei ehrlichen 58% hat 42 Punkte Verlust, und wenn diese so sortiert werden, wie die Methode für versteckten Kapazität es tut, sind 12 davon ohne Kapital wiederherstellbar. Diese Kapazität entspricht dem Output eines Großteils einer neuen Linie. Sie existiert nicht in der 72%-Version der Welt, weshalb niemand sie gesucht hat.
Es gibt eine zweite Falle: das Benchmark. Die 85% „weltklasse“-Zahl stammt aus Seiichi Nakajimas Arbeit an Total Productive Maintenance (TPM) in den 1980er Jahren: 90% Verfügbarkeit, 95% Performance und 99% Qualität. Das ist ein faires Ziel für einen stabilen, dedizierten Prozess. Ehrlich auf geplante Produktionszeit gemessen, erreichen wenige hoch-mix FMCG-Verpackungslinien das, und nach unserer Erfahrung liegen die meisten zwischen 45 und 65%. Eine Anlage, die einen weichen 72 mit einem aspirationalen 85 vergleicht, schließt, dass sie einigermaßen gut läuft und kapazitätsbeschränkt ist. Dieselbe Anlage, die ehrliche 58 mit realistischen 70 vergleicht, schließt, dass sie zuerst ein Wiederherstellungsprogramm hat, bevor sie einen Capex-Fall macht. Das sind unterschiedliche Jahre.
Beheben Sie OEE nicht durch Neu-Definition
Sobald eine Anlage ein OEE-Ziel hat, beginnt die Zahl, Spiele anzuziehen. Rüstzeiten werden zu „geplant“ verschoben und die Verfügbarkeit steigt. Die Standardgeschwindigkeit wird nach einem schlechten Quartal gesenkt und die Performance erholt sich. Die Samstagschicht wird ausgeschlossen, weil „sie nicht repräsentativ ist“. Ein schlechtes SKU wird neu klassifiziert. Jede Änderung verbessert die Zahl und verschlechtert die Anlage, und jede ist für sich verteidigbar.
Die Regel ist einfach. Wählen Sie eine Basis, geben Sie sie in jedem Bericht an und ändern Sie sie niemals, um ein Ziel zu erreichen. Wenn die Basis sich aus einem guten Grund ändern muss (neues Schichtmuster, neue Linie), setzen Sie die Historie auf die neue Basis zurück, damit der Trend erhalten bleibt.
Für Kapazitätsentscheidungen ist die Basis geplante Produktionszeit, mit Rüstzeiten und jedem Stopp darin als Verlust gezählt. Das ist die Basis, die der Business Case für eine neue Linie implizit verwendet, wenn er sagt „wir brauchen mehr Stunden“, also ist es die einzige Basis, auf der wiederhergestellte Kapazität und eine neue Linie verglichen werden können. Wenn die Frage ist „könnten wir mehr Stunden laufen, als wir planen“, verwenden Sie TEEP auf Kalenderzeit daneben, denn das ist die einzige Zahl, die zeigt, wie viel von der Woche das Asset nach Wahl leersteht.
Wie man in vier Wochen eine ehrliche Zahl bekommt
- Nehmen Sie Stopps und Stückzahlen von der Maschine. Ein Sensor an der Linie oder ein Signal von der SPS, automatisch getaktet. Bediener fügen den Grundcode hinzu; sie schätzen nicht die Dauer.
- Setzen Sie die ideale Geschwindigkeit pro SKU von der Nennleistung, oder von der besten nachgewiesenen gleichbleibenden Laufzeit, wenn die OEM-Angabe für das aktuelle Format unrealistisch ist. Schreiben Sie auf, welche und warum.
- Setzen Sie die gesamte geplante Produktionszeit in den Nenner, inklusive Rüstzeiten, und listen Sie jedes Ausschluss explizit auf. Wenn ein Leser nicht sehen kann, was ausgeschlossen wurde, ist die Zahl nicht prüfbar.
- Berichten Sie nach Linie, Schicht und SKU, niemals nur das Mittel. Das Mittel ist für das Board; die Varianz ist dort, wo der Kapazität liegt.
- Halten Sie die Liste der Grundcodes kurz und kodiert, mit „other“ unter 10% der verlorenen Zeit als erster Schritt und nahe null als Ziel. Über 10% ist das Pareto Fiktion.
Die erste ehrliche Zahl wird niedriger sein als die gemeldete. Das ist immer so und verursacht eine schwierige Woche. Die Art, sie zu präsentieren, ist nicht als Korrektur, sondern als Befund: Die Anlage hat mehr wiederherstellbare Kapazität, als sie е вярвала, и ето Парето, коeто показва къде. (Übersetzungsnotiz: this sentence already translated above.) Gemessen auf diese Weise für vier Wochen, ging die Linie im obigen Beispiel von „nahe der Decke bei 72“ zu „12 Punkte wiederherstellbar von 58“, und dieses Umformulieren ist mehr wert als jedes OEE-Verbesserungsprogramm, das von einer weichen Basis ausgeht.
Häufig gestellte Fragen
Ist 85% OEE realistisch? Für eine dedizierte Linie mit stabilen Bedingungen und wenigen Rüstungen ist es ein anspruchsvolles, aber reales Ziel. Für eine Multi-Maschinen-FMCG-Verpackungslinie mit häufigen Rüstungen, ehrlich gemessen an der geplanten Produktionszeit, selten. Nach unserer Erfahrung laufen die meisten solchen Linien zwischen 45 und 65%; 70 bis 75% dauerhaft ist ein starkes Ergebnis.
Was ist ein gutes OEE für FMCG? Auf geplante Produktionszeit mit eingeschlossenen Rüstungen sind 60 bis 70% gut für eine High-Mix-Verpackungslinie und 70 bis 80% für eine Low-Mix-Linie. Jedes Benchmark-Vergleich ist bedeutungslos, wenn nicht beide Zahlen dieselbe Zeitbasis und dieselbe Geschwindigkeitsreferenz verwenden.
Was ist der Unterschied zwischen OEE und TEEP? OEE misst die Leistung gegenüber der geplanten Produktionszeit. TEEP (Total Effective Equipment Performance) misst sie gegenüber der Kalenderzeit, 24 Stunden am Tag, 7 Tage die Woche. TEEP ist niedriger und beantwortet eine andere Frage: wie viel des gesamten Potenzials des Assets genutzt wird, einschließlich der Stunden, in denen Sie sich entscheiden nicht zu laufen.
Warum unterscheidet sich mein OEE von der Zahl des Anlagenlieferanten? Lieferanten geben OEE für eine einzelne Maschine bei Nennleistung an, oft ohne Rüstungen, in einem kurzen Abnahmelauf. Ihre Zahl deckt die ganze Linie, Ihren Produktmix, Ihre Besatzungen und eine ganze Woche ab. Beides kann korrekt sein; sie sind nicht vergleichbar.
Sollten Rüstungen in OEE einbezogen werden? Ja, für jede Kapazitätsentscheidung. Eine Rüstung verbraucht geplante und bezahlte Produktionszeit. Sie auszuschließen verschleiert den größten beherrschbaren Verlust in den meisten FMCG-Anlagen. Die Ausnahme ist eine kurze, feste Rüstung, die wirklich nicht reduziert werden kann, und selbst dann sollte sie als separate geplante Verlustposition gezeigt werden, statt aus dem Nenner entfernt zu werden.
Kann OEE zu hoch sein? Wenn eine Linie nachhaltig über 85% meldet, prüfen Sie die Zeitbasis und die ideale Geschwindigkeit, bevor Sie feiern. Eine so hohe Zahl auf ehrlicher Basis ist ungewöhnlich; eine so hohe Zahl auf weicher Basis ist üblich.
Auditieren Sie die Zahl, bevor Sie darauf aufbauen
Wenn eine Capex-Anfrage, ein Kapazitätsplan oder ein Überstundenplan auf einer OEE-Zahl beruht, führen Sie zuerst den Drei-Fragen-Audit durch. Wenn eine Antwort weich ist, holen Sie eine maschinenverifizierte Zahl für eine Linie, bevor die Entscheidung getroffen wird. Die ehrliche Zahl ist fast immer niedriger und fast immer der Beginn eines besseren Plans.
Der schnellste Weg ist ein Pilot mit festem Umfang: eine repräsentative Linie, sechs Wochen, ein industrieller Sensor und Hub installiert mit Ihrem Team, und ein Executive-Readout mit der OEE auf einer angegebenen Basis, dem Verlust-Pareto, das mindestens 80% der verlorenen Zeit abdeckt, und der wiederherstellbaren Kapazität in Dollar. Die Gebühr ist fest und wird vollständig auf ein erstes Jahresabonnement angerechnet, wenn Sie ausrollen. Der Pilot läuft auf Fabrico’s manufacturing performance platform (MES, OEE, CMMS & AI), die Maschinendaten, OEE und Verlustanalyse, Produktionsplanung, SKU-Ebene Ausgabewerte und Instandhaltung in einem System verbindet, sodass die ehrliche Zahl nach dem Pilotprojekt ehrlich bleibt.
Book a demo or check your own basis with the OEE calculator.
Verwandte Artikel

Das Neueste aus unserem Blog








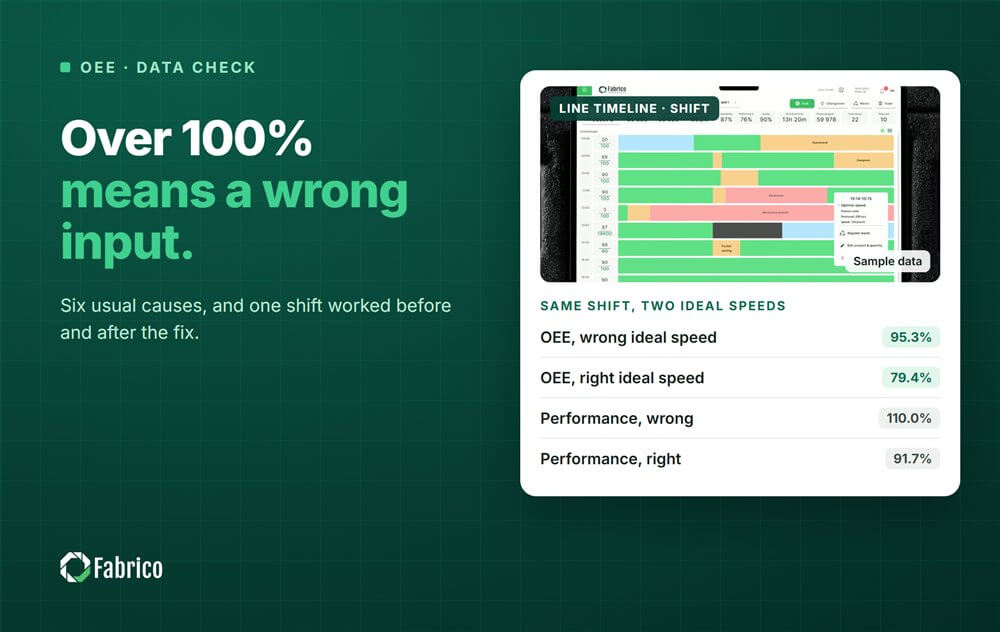
Echte Fabrico-Kacheln, Beispieldaten.