


 Connexion
 Blog
Pourquoi votre chiffre OEE est probablement erroné, et pourquoi cela compte davantage lorsque vous êtes limité par la capacité

Votre usine indique 72% OEE. Deux choses sont presque certainement vraies à propos de ce chiffre.
La première, c'est qu'il n'est pas à 72. Sur la plupart des lignes que nous avons mesurées, l'OEE rapporté est supérieur de 10 à 15 points à ce que montrent les données machine pour la même semaine, et presque toutes les erreurs qui créent l'écart poussent dans la même direction : vers le haut.
La seconde, c'est que si votre usine est contrainte par la capacité, l'écart entre 72 et le chiffre réel constitue toute la décision d'investissement. À 72% l'usine croit être proche du plafond et que le seul moyen sérieux d'augmenter la production est d'acheter une ligne. À 58% la même usine a 14 points de marge qu'elle n'a pas vus, et ces points valent plus que la ligne qu'elle s'apprête à acheter.
L'OEE est le chiffre le plus cité et le moins audité en production. Cet article explique comment il dérive, comment l'auditer en trois questions, et pourquoi le chiffre honnête est le début du dossier de capacité plutôt qu'une source d'embarras.
Sept façons dont le chiffre dérive
Aucun de ces cas n'est une fraude. Chacun est un choix qui semble raisonnable et qui a été fait il y a des années par quelqu'un qui avait besoin d'un chiffre pour vendredi. Le problème est que presque tous embellissent le résultat, donc personne n'a de raison de les réexaminer.
1. La base temporelle n'est pas indiquée ou est tacitement restreinte. L'OEE doit être calculé sur le temps de production planifié, aussi appelé temps programmé ou de charge : les heures pendant lesquelles la ligne était censée fonctionner. Certains exclusions sont légitimes et standard : les postes non programmés, pauses non surveillées, périodes sans demande et maintenance planifiée. La dérive vient de l'exclusion des pertes qui surviennent à l'intérieur du temps planifié : changements de format enregistrés comme « planifiés », démarrages et nettoyages qui débordent, arrêts courts. Chaque exclusion augmente la disponibilité. Une ligne qui fonctionne à 58% du temps de production planifié peut déclarer 72% en « net operating time » sans aucun changement sur le terrain.
| Time basis | What is excluded | Effect on OEE |
|---|---|---|
| Calendar time (TEEP) | Nothing | Lowest. The honest basis for “could we run more hours” |
| Planned production time (also called scheduled or loading time) | Shifts not scheduled, unmanned breaks, no-demand periods, planned shutdowns and maintenance | The standard basis for OEE; use this for capacity decisions |
| “Net” operating time | Also changeovers, start-ups and short stops booked as “planned” | Highest. Common in practice, rarely declared, and no longer OEE |
2. La vitesse cible vient de l'habitude, pas de la plaque signalétique. Le temps de cycle idéal dans le système est la vitesse à laquelle la ligne a tourné « de façon fiable » en 2022, après que quelqu'un l'ait réduite pour arrêter un bourrage. La performance est lue à 95% par rapport à une cible qui est 10 à 20% en dessous de la vitesse nominale. La perte de vitesse est toujours là ; elle a été promue dans la base.
3. Les temps d'arrêt sont auto-déclarés. Les arrêts saisis en fin de poste de mémoire sous-estiment le chiffre réel, souvent de 20 à 50% quand on les vérifie avec un capteur, et la sous-estimation est la plus grande sur les catégories que les opérateurs préféreraient ne pas écrire. Une ligne qui enregistre 15 heures d'arrêts peut avoir facilement eu 20.
4. Les micro-arrêts disparaissent. Tout ce qui est plus court que le seuil d'enregistrement, généralement deux à cinq minutes, n'est soit pas enregistré du tout, soit absorbé dans le facteur de performance, où il est indistinguable d'une perte de vitesse. Sur les lignes d'emballage, les micro-arrêts sont souvent l'une des plus grandes catégories de perte, et dans la plupart des rapports OEE ils n'existent pas.
5. Les changements de format sont exclus comme « planifiés ». La plus grande perte maîtrisable en FMCG, déplacée hors du dénominateur par définition. Un changement de format qui prend 41 minutes contre une norme de 25 minutes coûte à l'usine 16 minutes de capacité, et dans un rapport qui exclut les changements, il ne coûte rien.
6. La qualité est comptée au mauvais endroit. Le comptage des bons pris de la feuille QC ou de la confirmation ERP plutôt que de la machine, donc les rebut qui n'ont jamais atteint le QC sont comptés comme bons, et la retouche qui est passée deux fois dans la ligne n'est comptée qu'une fois. Celui-ci peut faire varier le chiffre dans les deux sens, ce qui est la seule raison pour laquelle quelqu'un le remarque.
7. Tout est moyenné. Un OEE d'usine de 72 cache une ligne à 45% et une à 88%. Un OEE de ligne de 65 cache un samedi à 50 et un mardi à 74. Un chiffre mensuel cache le SKU qui a tourné à 40 pendant trois jours. La moyenne est le chiffre dans le pack du conseil; les pertes sont dans la variance qu'elle a supprimée.
L'audit en trois questions
Vous n'avez pas besoin d'un projet pour savoir si un chiffre OEE est honnête. Posez trois questions à la personne qui le présente.
- Quelle est la base temporelle, et qu'est-ce qui en est exclu ? Si la réponse est « net time », une liste d'exclusions incluant les changements de format, ou une pause, le chiffre est mou.
- D'où vient le temps de cycle idéal ? Si la réponse est « le standard » ou « ce que la ligne fait normalement », la performance est surestimée.
- Qui a enregistré les arrêts ? Si la réponse est « les opérateurs », la disponibilité est surestimée.
Trois réponses honnêtes (temps de production planifié, la vitesse nominale par SKU, un capteur ou le PLC) et le chiffre peut être considéré comme fiable. Tout autre réponse et il est mou, presque toujours vers le haut, et d'après notre expérience l'écart est habituellement de 10 à 15 points.
Exemple chiffré : 72 devient 58
La même ligne d'emballage que dans les articles précédents, la même semaine, la même production physique : 835 200 unités bonnes. Des équipes de relève couvrent les pauses sur cette ligne, donc les pauses ne figurent dans aucune colonne. La seule chose qui change entre les deux colonnes est la façon dont le chiffre est construit.
| Factor | As reported | As recomputed | What moved it |
|---|---|---|---|
| Time basis | 108 h net time: 120 h planned minus 12 h of changeovers booked as “planned” | 120 h planned production time, changeovers in | Drivers 1 and 5 |
| Downtime | 15 h, from the shift log | 31.2 h: 12 h changeovers plus 19.2 h machine-timed stops (the log missed 4.2 h) | Drivers 3 and 5 |
| Runtime | 93 h | 88.8 h | Driver 3 |
| Availability | 86% (93 ÷ 108) | 74% (88.8 ÷ 120) | |
| Ideal speed | 10,000 units an hour (about 167 a minute), the “standard” | 200 units a minute, rated for this SKU | Driver 2 |
| Count used for performance | 835,200 (ERP-confirmed good quantity) | 879,158 (machine total count, micro-stops now visible as lost cycles) | Drivers 4 and 6 |
| Performance | 90% | 82% | |
| Quality | 93%, from the QC reject and rework log | 95%, good count over machine total count | Driver 6 |
| OEE | 72% | 58% |
Trois choses méritent d'être remarquées. Le temps de fonctionnement est passé de 93 à 88,8 heures, car le journal de l'équipe a manqué 4,2 heures d'arrêts. Le facteur qualité a augmenté lors du recalcul, car le journal QC comptait la retouche deux fois ; le chiffre rapporté était faux dans les deux sens, ce qui est normal. Et la production n'a pas changé. Personne n'a produit moins d'unités. L'usine a simplement découvert qu'elle avait 42 points de perte là où elle en avait rapporté 28, et que 14 de ces points avaient été cachés par des définitions.
Un contrôle rapide confirme le chiffre honnête : le bon volume divisé par ce que la ligne pourrait produire à la vitesse nominale pendant les 120 heures planifiées est 835,200 ÷ 1,440,000 = 58%. L'écart ici est de 14 points. Nous voyons souvent 10 à 15 la première semaine vérifiée par machine ; parfois plus lorsqu'il y a de longues changeovers exclues.
Pourquoi c'est plus important quand vous êtes limité en capacité
À 85% d'OEE, une erreur de rapport de 10 points est une dispute entre l'équipe CI et l'équipe données. À 58% rapporté comme 72%, c'est la décision capex.
Une usine qui croit fonctionner à 72% croit qu'elle a 28 points de marge théorique, la plupart considérés comme structurels, et qu'elle est suffisamment près du plafond pour que le seul vrai moyen d'augmenter l'output soit une nouvelle ligne. Le business case va au conseil avec la capacité démontrée comme base et un devis à sept chiffres comme réponse.
La même usine à un 58% honnête a 42 points de perte, et lorsqu'ils sont triés comme la méthode de capacité cachée les trie, 12 d'entre eux sont récupérables sans capital. Cette capacité correspond à la production de la majeure partie d'une nouvelle ligne. Elle n'existe pas dans la version du monde à 72%, c'est pourquoi personne ne l'a cherchée.
Il y a un second piège, et c'est le benchmark. Le chiffre 85% « world class » vient des travaux de Seiichi Nakajima sur le Total Productive Maintenance (TPM) dans les années 1980 : 90% de disponibilité, 95% de performance et 99% de qualité. C'est une cible raisonnable pour un processus stable et dédié. Mesurée honnêtement sur le temps de production planifié, peu de lignes d'emballage FMCG haute-mix l'atteignent, et selon notre expérience la plupart tournent entre 45 et 65%. Une usine qui compare un 72 mou à un 85 ambitieux conclut qu'elle s'en sort relativement bien et qu'elle est contrainte par la capacité. La même usine qui compare un 58 honnête à un 70 réaliste conclut qu'elle a un programme de récupération à lancer avant de formuler un cas capex. Ce sont des années différentes.
Ne corrigez pas l'OEE en le redéfinissant
Une fois qu'une usine a une cible OEE, le chiffre commence à attirer des jeux. Les changements de format passent en « planifiés » et la disponibilité augmente. La vitesse standard est abaissée après un mauvais trimestre et la performance se rétablit. La permanence du samedi est exclue parce qu'« elle n'est pas représentative ». Un SKU mauvais est reclassé. Chaque changement améliore le chiffre et détériore l'usine, et chaque changement est défendable individuellement.
La règle est simple. Choisissez une base, indiquez-la sur chaque rapport et ne la changez jamais pour atteindre un objectif. Si la base doit changer pour une bonne raison (nouveau schéma de postes, nouvelle ligne), réexposez l'historique sur la nouvelle base pour que la tendance survive.
Pour les décisions de capacité, la base est le temps de production planifié, avec les changements de format et chaque arrêt à l'intérieur comptés comme perte. C'est la base que le business case pour une nouvelle ligne utilise implicitement lorsqu'il dit « nous avons besoin de plus d'heures », donc c'est la seule base sur laquelle la capacité récupérée et une nouvelle ligne peuvent être comparées. Quand la question est « pourrions-nous faire fonctionner plus d'heures que nous planifions », utilisez le TEEP sur le temps calendaire parallèlement, car c'est le seul chiffre qui montre combien de la semaine l'actif est inactif par choix.
Comment obtenir un chiffre honnête en quatre semaines
- Prenez les arrêts et les comptages depuis la machine. Un capteur sur la ligne ou un signal du PLC, minuté automatiquement. Les opérateurs ajoutent le code de raison ; ils n'estiment pas la durée.
- Fixez la vitesse idéale par SKU à partir de la vitesse nominale, ou à partir de la meilleure course soutenue démontrée si la donnée OEM est irréaliste pour le format actuel. Notez laquelle et pourquoi.
- Mettez tout le temps de production planifié au dénominateur, changements inclus, et énumérez chaque exclusion explicitement. Si un lecteur ne peut pas voir ce qui a été exclu, le chiffre n'est pas auditable.
- Rapportez par ligne, poste et SKU, jamais seulement la moyenne. La moyenne est pour le conseil ; la variance est là où se trouve la capacité.
- Gardez la liste des codes de raison courte et codée, avec « other » en dessous de 10% du temps perdu comme première étape et proche de zéro comme objectif. Au-dessus de 10%, le Pareto est une fiction.
Le premier chiffre honnête sera inférieur au chiffre rapporté. Il l'est toujours, et cela provoque une semaine difficile. La manière de le présenter n'est pas comme une correction mais comme une découverte : l'usine a plus de capacité récupérable qu'elle ne le croyait, et voici le Pareto qui dit où. Mesuré de cette façon pendant quatre semaines, la ligne de l'exemple ci-dessus est passée de « proche du plafond à 72 » à « 12 points récupérables à partir de 58 », et ce recadrage vaut plus que tout programme d'amélioration OEE qui commence sur une base molle.
Questions fréquentes
85% OEE est-il réaliste ? Pour une ligne dédiée avec des conditions stables et peu de changements, c'est une cible exigeante mais réelle. Pour une ligne d'emballage FMCG multi-machines avec des changements fréquents, mesurée honnêtement sur le temps de production planifié, rarement. D'après notre expérience la plupart de ces lignes tournent entre 45 et 65% ; 70 à 75% soutenu est un bon résultat.
Quel est un bon OEE pour le FMCG ? Sur le temps de production planifié avec les changements inclus, 60 à 70% est bon pour une ligne high-mix et 70 à 80% pour une ligne low-mix. Tout comparatif de benchmark est dénué de sens sauf si les deux chiffres utilisent la même base temporelle et la même référence de vitesse.
Quelle est la différence entre OEE et TEEP ? L'OEE mesure la performance par rapport au temps de production planifié. Le TEEP (Total Effective Equipment Performance) la mesure par rapport au temps calendaire, 24 heures par jour, 7 jours par semaine. Le TEEP est plus bas et répond à une question différente : quelle fraction du potentiel total de l'actif est utilisée, y compris les heures que vous choisissez de ne pas faire tourner.
Pourquoi mon OEE diffère-t-il de celui du fournisseur d'équipement ? Les fournisseurs citent l'OEE pour une machine unique à la vitesse nominale, souvent en excluant les changements, sur une courte course d'acceptation. Votre chiffre couvre toute la ligne, votre mix produit, vos équipes et une semaine complète. Les deux peuvent être corrects ; ils ne sont pas comparables.
Les changements doivent-ils être inclus dans l'OEE ? Oui, pour toute décision de capacité. Un changement consomme du temps de production que l'usine a planifié et payé. L'exclure masque la plus grande perte maîtrisable dans la plupart des usines FMCG. L'exception est un changement court et fixe qui ne peut vraiment pas être réduit, et même dans ce cas il devrait être affiché comme une perte planifiée distincte plutôt qu'enlevé du dénominateur.
L'OEE peut-il être trop élevé ? Si une ligne rapporte durablement plus de 85%, vérifiez la base temporelle et la vitesse idéale avant de célébrer. Un chiffre si élevé sur une base honnête est inhabituel ; un chiffre si élevé sur une base molle est courant.
Auditez le chiffre avant de vous en servir
Si une demande de capex, un plan de capacité ou un planning d'heures supplémentaires repose sur un chiffre OEE, faites d'abord l'audit en trois questions. Si une réponse est molle, obtenez un chiffre vérifié par machine pour une ligne avant que la décision soit prise. Le chiffre honnête est presque toujours plus bas, et presque toujours le début d'un meilleur plan.
La voie la plus rapide est un pilote à périmètre fixe : une ligne représentative, six semaines, un capteur industriel et un hub installés avec votre équipe, et un rapport exécutif avec l'OEE sur une base déclarée, le Pareto des pertes couvrant au moins 80% du temps perdu, et la capacité récupérable en dollars. Les frais sont fixes et crédités intégralement sur un abonnement de première année si vous déployez. Le pilote fonctionne sur la plateforme de Fabrico manufacturing performance platform (MES, OEE, CMMS & AI), qui relie données machine, OEE et analyse des pertes, ordonnancement de production, valeur de sortie au niveau SKU et maintenance dans un système, afin que le chiffre honnête reste honnête après la fin du pilote.
Book a demo or check your own basis with the OEE calculator.
Articles connexes
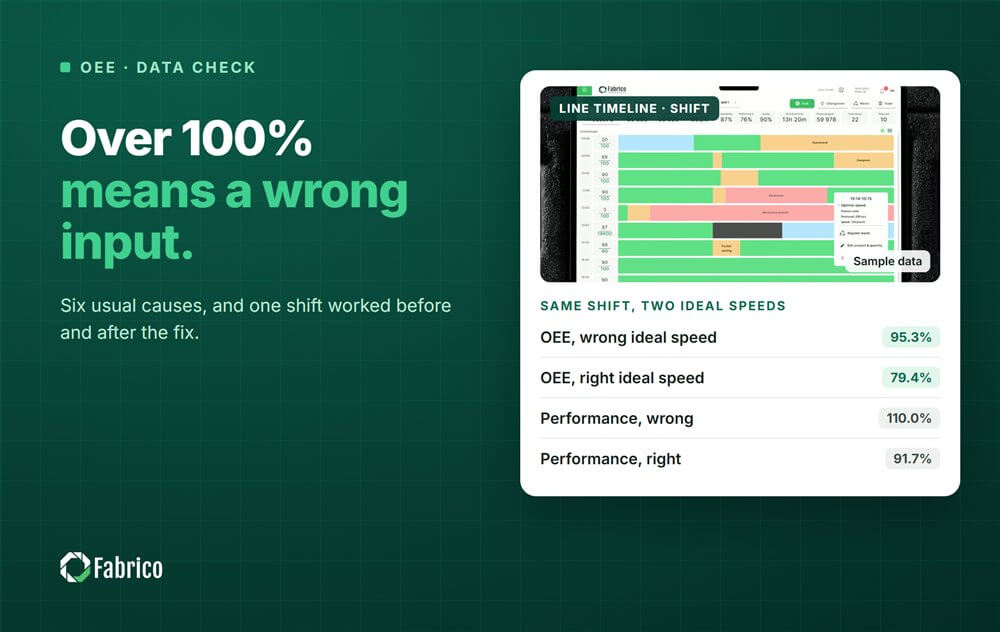









Tuiles Fabrico réelles, données d'exemple.