


 Connexion
 Blog

L'étude de rentabilité des caméras de ligne : des questions, pas des promesses

Principales conclusions
- Un business case pour des caméras de ligne est un ensemble de réponses honnêtes, pas un pourcentage promis.
- La première question est la ligne est-elle en rupture de capacité - vendue à plein. Elle décide de la valeur d'une heure perdue.
- Sur la ligne d'exemple, une heure perdue vaut $1,800 lorsqu'elle est vendue à plein et $145 lorsque la ligne peut rattraper son retard.
- Ne citez que des résultats clients nominatifs, avec le chiffre et la période.
Un business case pour des caméras de ligne répond aux questions que poseront le CFO, le responsable d'usine et l'IT avant toute installation. La version honnête valorise les pertes selon une règle acceptée par le contrôleur, dit ce que la caméra ne fera pas et ne promet aucun pourcentage.
Fabrico, l'OEE et un MES léger avec des caméras IA en add-on valorisent chaque perte en argent. La règle de tarification est convenue avec le contrôleur de l'usine lors du pilote. Ci‑dessous les questions, qui les pose et comment répondre sans survendre.
Quelles questions reviennent et qui les pose ?
Attendez-vous aux mêmes huit questions dans la plupart des usines. Voici qui demande habituellement et la courte réponse honnête.
| Question | Qui demande | La réponse honnête |
|---|---|---|
| La ligne est‑elle vendue à plein ? | CFO, contrôleur | Elle fixe le prix d'une heure. Convenir de la règle avant tout chiffre. |
| Qu'est‑ce qui compte comme perte ? | CFO | La marge contributive à la machine qui impose le rythme, pas le chiffre d'affaires. |
| Que coûte l'inaction ? | Responsable d'usine | Les pertes d'aujourd'hui, valorisées. Il faut une base pour le savoir. |
| Quelles arrêts la caméra verra‑t‑elle ? | Responsable d'usine, responsable CI | Seulement ceux dans son champ de vue. |
| Que ne fera pas la caméra ? | Responsable d'usine, comité d'entreprise | Déterminer seule la cause, mesurer des personnes ou réparer la ligne. |
| Où va la vidéo ? | IT, comité d'entreprise | Convenu par usine avec l'équipe technique du fournisseur, par écrit. |
| Quels résultats clients existent ? | CFO, COO | Des clients nommés, avec un chiffre et une période. |
| Quel pourcentage gagnerons‑nous ? | CFO, COO | Personne d'honnête ne peut le dire avant une baseline. |
La ligne est‑elle vendue à plein, et pourquoi cela fixe‑t‑il le prix d'une heure ?
Cette question décide du cas entier. Une même heure perdue peut valoir très différemment :
- Vendu à plein : une heure perdue sur la machine qui impose le rythme est une marge perdue, partie pour de bon.
- Capacité disponible : la ligne rattrape dans le calendrier normal. L'heure ne coûte que rebut, redémarrage et interventions.
- Rattrapé en heures supplémentaires : l'heure coûte la prime d'heures supplémentaires, le rebut et l'énergie, et un créneau que vous ne pouvez plus vendre.
Beaucoup d'usines sont vendues à plein seulement certains mois, donc convenez de la règle avec le contrôleur et appliquez‑la semaine par semaine. Notre article sur le contribution margin per line hour montre comment calculer le chiffre horaire.
Qu'est‑ce qui compte comme perte, et qu'est‑ce qui n'en est pas ?
Comptez seulement ce qui modifie la trésorerie :
- Marge perdue à la machine qui impose le rythme, durant les semaines vendues à plein.
- Rebut, évalué à son coût matière.
- Heures supplémentaires et équipes additionnelles nécessaires pour rattraper.
- Arrêts courts et lenteurs. Sur les lignes d'emballage ils sont souvent plus importants que les pannes, et les journaux papier les manquent.
Ne comptez pas le chiffre d'affaires par heure, un taux horaire machine incluant l'amortissement, ni des salaires en idle au‑dessus de la marge. La capacité libérée est de l'argent seulement lorsqu'elle se vend, ou annule des heures supplémentaires, une équipe ou un investissement planifié. Le contrôleur décide, pas le logiciel.
Que coûte l'inaction ?
Ne rien faire maintient les pertes d'aujourd'hui, non hiérarchisées : les arrêts continuent et personne ne sait lesquels coûtent le plus.
Le rapport Siemens True Cost of Downtime 2024 estime une heure perdue à $36,000 dans le FMCG. Le FMCG était aussi le seul secteur dont les heures d'arrêt ont augmenté depuis 2019. C'est une moyenne pour de grandes usines, pas votre ligne, qui a besoin de sa propre baseline.
Beaucoup d'usines partent du papier : 54.4% des PME fonctionnent encore au stylo‑papier ou sur tableurs. Un journal papier manque les arrêts courts, il sous‑estime donc le coût de l'inaction. Pour voir comment un clip raccourcit la recherche d'une cause, voyez notre article sur le replay vidéo pour arrêts cachés.
Quelle est la valeur d'une heure perdue sur une ligne d'exemple, vendue à plein ou non ?
Ligne d'exemple (chiffres illustratifs, pas un client) : une ligne de remplissage où la remplisseuse fixe le rythme à 9 000 bonnes bouteilles par heure. Prix net $0.55 la bouteille, coût variable $0.35, donc contribution $0.20 par bouteille (ou €0.20 dans une usine euro). Sept personnes exploitent la ligne à $30 de l'heure chacune ; la main d'œuvre est fixe à court terme.
| Situation | Ce que coûte l'heure | Valeur |
|---|---|---|
| Vendu à plein, remplisseuse arrêtée | 9 000 bouteilles x $0.20 contribution perdue | $1,800 |
| Capacité disponible, rattrapage dans le planning normal | 300 bouteilles de rebut au redémarrage x $0.35 = $105, plus $40 d'intervention | $145 |
| Rattrapé le samedi en heures sup | 7 x $30 x 1.5 = $315, plus $105 rebut et $30 énergie pour le démarrage supplémentaire | $450 |
- Les salaires inactifs ne sont pas ajoutés dans le cas vendu à plein. La main d'œuvre est fixe, donc la perte est déjà que l'heure payée n'a rien produit.
- Vendu à plein contre capacité disponible : $1,800 / $145, plus de 12 pour 1.
- Supposons que le nouveau journal trouve 6 heures par mois d'arrêts que l'ancien journal ne montrait jamais. Vendu à plein : 6 x $1,800 = $10,800 par mois. Rattrapage dans le planning : 6 x $145 = $870 par mois.
Mêmes minutes, même ligne, un écart par douzaines. Un cas avec une seule "coût d'arrêt par heure" et aucune question sur le carnet de commandes est une supposition.
Que ne fera pas une caméra ?
Dites‑le tôt. Survendre la caméra tue le dossier dès la première visite sur site.
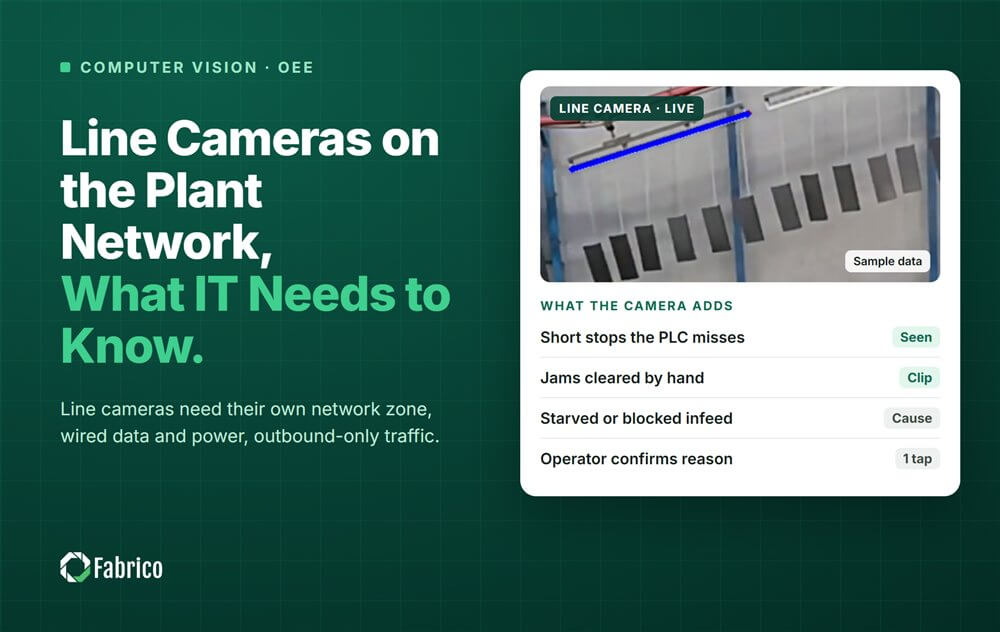
- Elle voit un seul champ de vision, dans une plage d'éclairage : la station sur laquelle elle est pointée, pas toute la ligne.
- Elle ne décide pas seule de la cause. Elle marque chaque arrêt et conserve le clip ; l'opérateur confirme la raison en une touche.
- Elle ne mesure pas les personnes. Les caméras visent le processus, et les rapports sont par ligne et par équipe.
- Elle ne répare pas la ligne. Elle montre quel arrêt réparer en premier ; l'usine effectue la réparation.
Mains, outils et vapeur peuvent bloquer la vue, et un guide déplacé change la scène. Notre comparaison entre vision par ordinateur et données PLC montre où chaque source est plus forte.
Quels résultats clients un fournisseur peut‑il vous montrer ?
Demandez des résultats avec un nom de client, un chiffre et une période, sur une page que vous pouvez ouvrir. Fabrico en cite deux :
- ABB : 20% moins d'arrêts (l'histoire ABB).
- Ficosota : OEE et bonne production à l'échelle de l'usine, sur sa page cas (l'histoire Ficosota).
Ce sont leurs usines, pas une prévision pour la vôtre. Un chiffre fournisseur sans client nommé, baseline et période est auto‑déclaré. Traitez‑le comme tel, y compris le nôtre.
Pourquoi personne ne devrait vous promettre un pourcentage ?
Parce que personne ne connaît encore votre ligne. Trois choses décident du résultat, et aucune ne dépend du fournisseur :
- Vos définitions. Le temps de cycle idéal et ce qui compte comme temps planifié déplacent le chiffre OEE avant même l'arrivée d'une caméra.
- Ce que l'usine fait des données. Le logiciel montre les pertes ; les personnes les corrigent.
- Votre carnet de commandes. La même heure vaut $1,800 ou $145, comme l'exemple l'a montré.
Demandez plutôt un pilote sur une ligne, avec une baseline et une date de décision convenues à l'avance. Pour séparer l'effet du logiciel de tout le reste, comparez avec une ligne similaire, comme l'explique notre guide sur les lignes de contrôle. Notre plan pilote OEE caméra liste les étapes.
Que demanderont l'IT et le comité d'entreprise ?
L'IT demande où les caméras se trouvent sur le réseau, où la vidéo est traitée et qui peut voir les clips. Le comité d'entreprise demande si quelque chose peut classer les personnes.
Répondez au comité par écrit : le processus, pas les personnes, par ligne et équipe. Répondez à l'IT par usine avec l'équipe technique du fournisseur avant l'installation. Un pilote sur une ligne maintient la revue de sécurité réduite. Lire plus sur caméras de ligne sans surveillance.
Où s'insère Fabrico
Fabrico est une Manufacturing Performance Platform avec vision par ordinateur. L'OEE et un MES léger viennent d'abord ; les caméras sont un add‑on là où le signal machine est aveugle.
- Enregistrement automatisé des temps d'arrêt, jusqu'aux arrêts courts.
- Les caméras IA comptent la production et enregistrent les arrêts, chacun avec un court clip en preuve.
- L'opérateur confirme la raison en une touche.
- Chaque perte valorisée en argent et classée par valeur.
- OEE en temps réel par ligne et équipe.
Vous commencez par un pilote sur une ligne. Les appareils sont connectés en environ un mois, et le déploiement complet prend 3 à 4 mois. Il n'existe pas de plan gratuit et il n'y a pas de paliers - chaque usine reçoit un devis. Voir la page Computer Vision OEE et MES.
Questions fréquemment posées
Comment construire un business case pour des caméras sur une ligne de production ?
Commencez par les questions, pas par un pourcentage. Convenir avec le contrôleur si la ligne est vendue à plein et comment une heure perdue est valorisée. Mesurez une baseline, dites ce que la caméra fera et ne fera pas, et demandez un pilote sur une ligne avec une date de décision.
Le business case doit‑il utiliser le chiffre d'affaires ou la marge contributive ?
Marge contributive : prix de vente moins coût variable, à la machine qui impose le rythme. Le chiffre d'affaires exagère la perte, car la matière d'une unité non fabriquée n'a jamais été dépensée. Un taux machine incluant l'amortissement induit aussi en erreur, car l'amortissement ne change pas lorsqu'un étiqueteur bloque.
Et si notre ligne n'est pas vendue à plein ?
Alors la plupart des heures perdues sont rattrapées dans le planning normal et chacune coûte seulement rebut, redémarrage et interventions. Le business case repose sur les heures supplémentaires économisées, le rebut évité et la capacité pour une commande future. Utilisez la contribution seulement les semaines où la ligne est vendue à plein.
Un fournisseur peut‑il promettre un gain d'OEE ?
Pas honnêtement. Le gain dépend de vos définitions, de votre carnet de commandes et de ce que l'usine fait des données. Un fournisseur peut montrer des résultats nominatifs d'autres usines, avec le chiffre et la période. Pour votre ligne, demandez une baseline et un pilote avec une date de décision.
Amenez vos questions à une démo
Apportez une ligne, son journal d'arrêts et la vision du contrôleur sur le carnet de commandes. Nous valoriserons une heure perdue sur cette ligne selon les deux règles et montrerons où une caméra justifie sa place.
Articles connexes









Tuiles Fabrico réelles, données d'exemple.