


 Connexion
 Blog

OEE du multipacker : alimentation en carton, bourrages de groupement et paquets ouverts

Points clés
- Les pertes typiques d'un multipacker sont les ruptures du magasin de carton, les mauvais alimentations de carton, les bourrages lors du groupement et les défauts de verrouillage ou de colle.
- La qualité du carton et l'approvisionnement en carton sont des causes liées au matériau; séparez-les des pannes machines.
- Les packs ouverts ou mal verrouillés constituent la perte Qualité.
- Beaucoup de courts arrêts peuvent rester locaux si le tampon devant la machine est suffisamment grand.
- Les mêmes arrêts atteindraient le doseur sur une ligne avec un tampon plus petit, donc mesurez les deux.
L'OEE du multipacker mesure la machine qui groupe des canettes ou des bouteilles et les enveloppe dans du carton: combien de temps elle tourne, à quelle proximité de sa vitesse nominale et combien de packs sortent fermés et bons. Ses pertes habituelles sont les ruptures du magasin de carton, les mauvais alimentations du carton, les bourrages de groupement et les défauts de verrouillage ou de colle, la plupart étant courts.
Fabrico, une plateforme OEE et light MES, enregistre chaque arrêt avec sa raison et sépare les arrêts propres du temps en manque et bloqué. Ce guide couvre où passe le temps du multipacker, comment mesurer chaque facteur OEE, les changements de format et un cas de service travaillé sur une ligne de canettes.
Où passe le temps du multipacker ?
| Station | Arrêts typiques | D'habitude la perte de qui |
|---|---|---|
| Magasin de cartons | Magasin vide, cartons chargés à l'envers, mauvais carton pour le format | Équipe de ligne ou matériau |
| Alimentation en carton | Mauvais alimentations, doubles alimentations, carton cintré ou humide | Qualité du carton ou réglages |
| Groupement du produit | Canettes ou bouteilles tombées, mauvais comptage dans le groupe, bouchons de voie | Équipe de ligne ou réglages |
| Enveloppe et verrouillage ou collage | Verrouillage qui ne se ferme pas, collage manquant, déchirure du carton | Réglages ou système de colle |
| Sortie en amont encombrée | Packs en attente du conditionneur ou du palettiseur | En aval (bloqué) |
| Entrée vide | Pas de produit du remplisseur ou du pasteurisateur | En amont (en manque) |
Un carton cintré ou humide provoque des mauvais alimentations qui ressemblent à des pannes machine. Un code qualité carton envoie le problème au stockage ou au fournisseur. La même idée s'applique aux cartons pliants ; notre guide cartoner OEE couvre cette machine.
Comment mesurer Disponibilité, Performance et Qualité sur un multipacker ?
- Disponibilité = temps de fonctionnement / temps de production planifié. Les pannes propres la réduisent ; dans la vue complète, le temps en manque et bloqué aussi.
- Performance = packs fabriqués / (temps de fonctionnement x packs nominals par minute). Définissez la vitesse nominale par format de pack.
- Qualité = packs bons / packs fabriqués. Les packs ouverts, déchirés ou mal verrouillés comptent contre elle.
Comptez en packs et en canettes ou bouteilles côte à côte, en utilisant le nombre de packs du format en cours, afin qu'un arrêt du multipacker puisse être évalué dans les mêmes unités que le remplisseur. Comme d'autres machines autour du remplisseur, le multipacker fonctionne généralement environ 10% plus vite dans le design V-curve, donc une Performance en dessous de sa vitesse nominale est souvent une question de conception.
Comment séparer les arrêts propres du multipacker des effets de la ligne ?
- Lisez les capteurs d'entrée et de sortie quand il s'arrête : entrée vide signifie en manque, sortie pleine signifie bloqué.
- Imputezt les minutes en manque et bloqué sur la machine qui s'est arrêtée en premier.
- Rapportez la Disponibilité deux fois : toutes causes, et seulement les causes propres.
- Classez les causes propres par nombre, minutes et argent.
Notre guide sur starvation and blocking montre comment lire les états, et le guide case packer OEE couvre la machine qui vient généralement ensuite.
Que se passe-t-il lors d'un changement de format sur un multipacker ?
Un nouveau format de pack peut signifier un nouveau carton, de nouvelles voies de groupement et séparateurs, de nouveaux outils d'enveloppe et de verrouillage et de nouveaux réglages. Mesurez du dernier pack bon de l'ancien format au premier pack bon du nouveau format à la vitesse nominale. Changer les pièces sur un chariot, enregistrer les réglages par format et préparer le nouveau carton avant le changement sont les premiers gains habituels ; voyez notre guide SMED.
Une journée travaillée sur un multipacker
Ligne type (chiffres indicatifs, pas un client) : une ligne de canettes où le remplisseur tourne à 1 200 canettes par minute, emballées en packs de 12, donc le multipacker reçoit 100 packs par minute. Il est nominalement à 110. Le convoyeur devant lui contient 4 minutes de canettes. La période de travail a 450 minutes de temps de production planifié.
| État | Minutes | Attribué à |
|---|---|---|
| En fonctionnement | 398 | Aucun |
| Magasin de cartons vide, 5 x 3 minutes | 15 | Équipe de ligne (approvisionnement en cartons) |
| Mauvais alimentations carton, 20 x 0.75 minutes | 15 | Multipacker ou qualité du carton |
| Bourrages de groupement, canettes tombées, 14 x 1 minute | 14 | Multipacker |
| Défauts de verrouillage ou collage, 4 x 2 minutes | 8 | Multipacker |
| Total | 450 |
- Disponibilité = 398 / 450 = 88.4%.
- Performance par rapport à sa vitesse nominale = 100 / 110 = 90.9%, la marge de vitesse prévue.
- Qualité : 39 800 packs fabriqués, 400 rejetés comme ouverts ou mal verrouillés : 39 400 / 39 800 = 99.0%.
- Quels arrêts ont atteint le remplisseur : aucun. Le plus long est de 3 minutes, dans le tampon de 4 minutes. La ligne n'a perdu aucune canette durant ce poste.
- L'équipe a tout de même géré 43 arrêts en une seule période, et 400 packs ont nécessité une retouche.
- Sur une ligne avec seulement 2 minutes de tampon, chaque rupture de magasin de 3 minutes bloquerait le remplisseur pendant 1 minute : 5 minutes de remplisseur, soit 6 000 canettes.
Ici, les pertes du multipacker sont restées locales, donc leur coût est le temps de l'équipe et la retouche, pas la production perdue. Une routine de recharge du magasin et un code qualité carton sont les corrections les moins chères dans les deux cas.
Quelles erreurs font les usines avec l'OEE du multipacker ?
- Pas de code pour la qualité du carton, donc les problèmes fournisseur et stockage retombent sur l'équipe.
- Une seule vitesse nominale pour tous les formats de pack.
- Ne compter que les packs, jamais les canettes, de sorte que les arrêts ne peuvent pas être comparés au remplisseur.
- Filtrer les faux alimentations courts. Voir notre guide sur les micro-arrêts.
- Supposer qu'un arrêt de multipacker coûte toujours de la production, sans vérifier le tampon.
Où se situe Fabrico
Fabrico est une Manufacturing Performance Platform enrichie par la vision par ordinateur. OEE et light MES arrivent en premier : enregistrement automatique des temps d'arrêt qui sépare les arrêts propres, les temps de manque et les temps bloqués, et OEE en temps réel par ligne et par période.
- L'opérateur confirme la raison en une touche, ainsi une mauvaise alimentation et une rupture de magasin obtiennent des codes différents.
- Un clip caméra comme preuve d'un arrêt, lorsqu'une caméra surveille l'alimentation en carton ou le groupement.
- Pertes évaluées en argent et classées, ainsi les arrêts locaux et ceux qui atteignent le remplisseur ne sont pas évalués de la même manière.
- Une vue unique à travers les usines pour les mêmes formats de pack sur différentes lignes.
Vous commencez par un pilote sur une ligne, avec une base et une date de décision convenues à l'avance. Il n'y a pas de plan gratuit et il n'y a pas de niveaux : chaque usine reçoit une offre. Lisez comment un light MES commence sur une ligne dans notre guide light MES.
Questions fréquentes
Comment calcule-t-on l'OEE d'un multipacker ?
La Disponibilité est le temps de fonctionnement sur le temps de production planifié, la Performance est les packs fabriqués sur ce qu'il aurait pu fabriquer à la vitesse nominale pour ce format, et la Qualité est les packs bons sur les packs fabriqués. Multipliez les trois.
Qu'est-ce qui cause des bourrages sur un multipacker ?
Carton cintré ou humide, doubles alimentations, canettes ou bouteilles tombées dans le groupement, mauvais comptage dans le groupe et défauts de verrouillage ou de colle.
Un arrêt de multipacker coûte-t-il la production de la ligne ?
Seulement s'il dure plus longtemps que le tampon devant lui. Sinon, il coûte du temps d'équipe et parfois de la retouche.
Les problèmes de carton doivent-ils être imputés au multipacker ?
Codez-les comme qualité du carton ou approvisionnement en carton, pas comme pannes machine, afin que les bonnes personnes les voient.
Un multipacker doit-il être mesuré en packs ou en canettes ?
Les deux. Packs pour la machine elle-même, canettes ou bouteilles pour comparer ses pertes avec le remplisseur.
Voyez les pertes de votre multipacker lors d'une démo
Apportez une ligne et son journal d'arrêts actuel. Nous montrerons les arrêts du multipacker, ses rejets et ce qui a atteint le remplisseur.









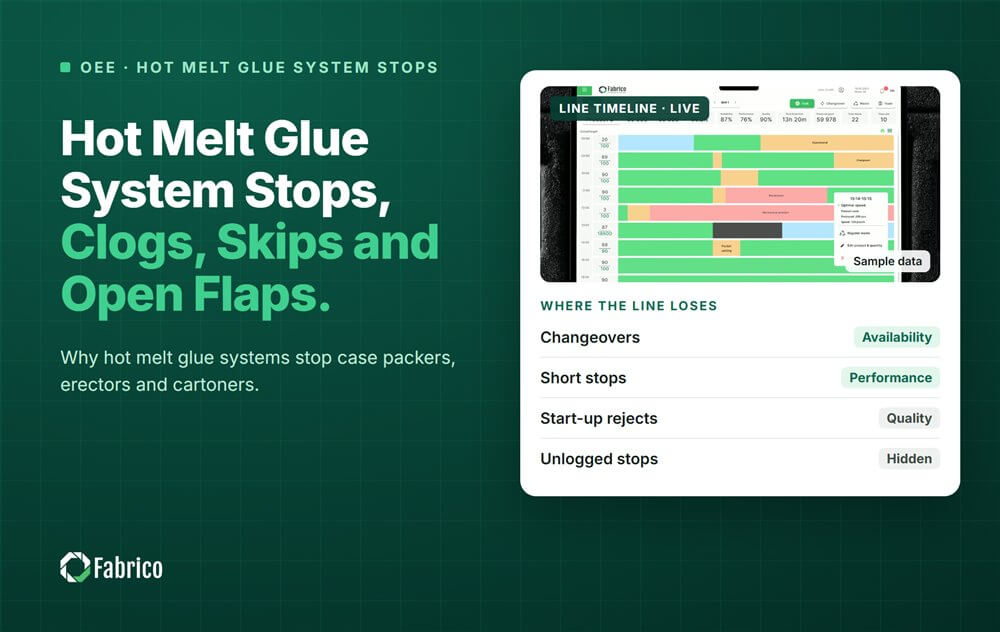



Tuiles Fabrico réelles, données d'exemple.