


 Zaloguj
 Blog

OEE multipackera: podawanie kartonu, zatory przy grupowaniu i otwarte opakowania

Kluczowe wnioski
- Typowe straty multipackera to wyczerpanie magazynka na kartony, błędy w podawaniu kartonu, zatory przy grupowaniu oraz usterki zamknięcia lub klejenia.
- Jakość kartonu i jego zaopatrzenie to przyczyny materiałowe; traktuj je oddzielnie od usterek maszyny.
- Otwarte lub źle zamknięte opakowania są stratą jakości.
- Wiele krótkich zatrzymań może pozostać lokalnych, gdy bufor przed maszyną jest wystarczająco duży.
- Te same zatrzymania dotarłyby do napełniarki na linii z mniejszym buforem, więc mierz oba przypadki.
OEE multipackera mierzy maszynę, która grupuje puszki lub butelki i owiją je w tekturę: jak długo pracuje, jak blisko nominalnej prędkości i ile opakowań wychodzi zamkniętych i dobrych. Do typowych strat należą wyczerpanie magazynka na kartony, błędy w podawaniu kartonu, zatory przy grupowaniu i usterki zamknięcia lub klejenia, z których większość to krótkie zdarzenia.
Fabrico, platforma OEE i light MES, rejestruje każde zatrzymanie z podaną przyczyną i oddziela własne przestoje od czasu starvation i blocked. Ten przewodnik opisuje, gdzie idzie czas multipackera, jak zmierzyć każdy czynnik OEE, zmiany formatu i przepracowaną zmianę na linii puszkowej.
Dokąd znika czas multipackera?
| Stanowisko | Typowe zatrzymania | Zazwyczaj czyja strata |
|---|---|---|
| Magazynek kartonów | Magazynek pusty, kartony załadowane odwrotnie, zły karton dla formatu | Ekipa linii lub materiał |
| Podawanie kartonu | Błędy w podawaniu, podwójne podania, wygięty lub wilgotny karton | Jakość kartonu lub ustawienia |
| Grupowanie produktu | Upadłe puszki lub butelki, zła liczba w grupie, zatory na torach | Ekipa linii lub ustawienia |
| Owijanie i zamknięcie lub klejenie | Zamknięcie się nie zamyka, pominięcie kleju, rozdarcie kartonu | Ustawienia lub system kleju |
| Wylot zablokowany | Paki czekają na pakowarkę do kartonów lub paletyzator | Downstream (zablokowane) |
| Wlot pusty | Brak produktu z napełniarki lub pasteryzatora | Upstream (starved) |
Wygięty lub wilgotny karton powoduje błędy w podawaniu, które wyglądają jak usterki maszyny. Kod jakości kartonu kieruje problem do magazynu lub dostawcy. Ta sama zasada ma zastosowanie do pudełek; nasz przewodnik cartoner OEE opisuje tę maszynę.
Jak mierzyć Dostępność, Wydajność i Jakość na multipackerze?
- Dostępność = czas pracy / zaplanowany czas produkcji. Własne usterki ją obniżają; w pełnym widoku także czas starvation i blocked.
- Wydajność = wykonane opakowania / (czas pracy x nominalne opakowania na minutę). Ustaw prędkość nominalną dla każdego formatu opakowania.
- Jakość = dobre opakowania / wykonane opakowania. Otwarte, podarte lub źle zamknięte opakowania liczą się jako wadliwe.
Liczyć równolegle opakowania i puszki lub butelki, używając liczby opakowań dla aktualnego formatu, tak by zatrzymanie multipackera można było wycenić w tych samych jednostkach co napełniarka. Jak inne maszyny wokół napełniarki, multipacker zwykle działa około 10% szybciej w projekcie V-curve, więc wydajność poniżej jego własnej prędkości nominalnej często wynika z projektu.
Jak odróżnić własne zatrzymania multipackera od efektów linii?
- Odczytaj czujniki na wlocie i wylocie, gdy się zatrzyma: pusty wlot oznacza starvation, pełny wylot oznacza blocked.
- Przypisz minuty starvation i blocked maszynie, która zatrzymała się pierwsza.
- Raportuj Dostępność dwa razy: wszystkie przyczyny oraz tylko własne przyczyny.
- Ranguj własne przyczyny według liczby, minut i pieniędzy.
Nasz przewodnik o starvation and blocking pokazuje jak odczytywać stany, a przewodnik case packer OEE opisuje maszynę, która zwykle jest następna.
Co się dzieje przy zmianie formatu na multipackerze?
Nowy format opakowania może oznaczać nowy karton, nowe tory grupowania i przegrody, nowe narzędzia do owijania i zamykania oraz nowe ustawienia. Mierz od ostatniego dobrego opakowania starego formatu do pierwszego dobrego opakowania nowego formatu przy prędkości nominalnej. Wymiana części na wózku, zapis ustawień dla formatu i przygotowanie nowego kartonu przed zmianą to zwykłe pierwsze usprawnienia; zobacz nasz przewodnik SMED.
Przykładowa zmiana na multipackerze
Przykładowa linia (liczby poglądowe, nie klienta): linia puszkowa, gdzie napełniarka działa 1 200 puszek na minutę, pakowanych w 12-paki, więc multipacker otrzymuje 100 opakowań na minutę. Jego nominalna wartość to 110. Taśma przed nim mieści 4 minuty puszek. Zmiana ma 450 minut zaplanowanego czasu produkcji.
| Stan | Minuty | Przypisane do |
|---|---|---|
| Pracuje | 398 | Brak |
| Magazynek kartonów pusty, 5 x 3 minuty | 15 | Ekipa linii (dostawa kartonów) |
| Błędy w podawaniu kartonu, 20 x 0.75 minuty | 15 | Multipacker lub jakość kartonu |
| Zatory przy grupowaniu, upadłe puszki, 14 x 1 minuta | 14 | Multipacker |
| Usterki zamknięcia lub klejenia, 4 x 2 minuty | 8 | Multipacker |
| Razem | 450 |
- Dostępność = 398 / 450 = 88.4%.
- Wydajność względem prędkości nominalnej = 100 / 110 = 90.9%, zaprojektowana nadwyżka prędkości.
- Jakość: 39 800 wyprodukowanych opakowań, 400 odrzuconych jako otwarte lub źle zamknięte: 39 400 / 39 800 = 99.0%.
- Które zatrzymania dotarły do napełniarki: żadne. Najdłuższe to 3 minuty, w ramach 4-minutowego bufora. Linia nie straciła puszek w tej zmianie.
- Załoga i tak obsłużyła 43 zatrzymania w jednej zmianie, a 400 opakowań wymagało przeróbki.
- Na linii z tylko 2-minutowym buforem, każde 3-minutowe wyczerpanie magazynka zablokowałoby napełniarkę na 1 minutę: 5 minut napełniarki, czyli 6 000 puszek.
Tutaj straty multipackera pozostały lokalne, więc ich koszt to czas załogi i przeróbka, nie utrata produkcji. Procedura dolewania magazynka i kod jakości kartonu to najtańsze poprawki w obu przypadkach.
Jakie błędy popełniają zakłady przy OEE multipackera?
- Brak kodu dla jakości kartonu, więc problemy dostawcy i magazynu lądują na ekipie.
- Jedna prędkość nominalna dla wszystkich formatów opakowań.
- Liczanie tylko opakowań, nigdy puszek, przez co zatrzymania nie mogą być porównywane z napełniarką.
- Filtrowanie krótkich błędów w podawaniu. Zobacz nasz przewodnik po mikroprzestojach.
- Zakładanie, że zatrzymanie multipackera zawsze kosztuje produkcję, bez sprawdzenia bufora.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance wspierana widzeniem komputerowym. OEE i light MES są pierwsze: automatyczne logowanie przestojów, które oddziela własne zatrzymania, czasy starvation i blocked, oraz OEE na żywo według linii i zmiany.
- Operator potwierdza powód jednym dotknięciem, więc błąd w podawaniu i wyczerpanie magazynka otrzymują różne kody.
- Klip z kamery jako dowód zatrzymania, gdy kamera obserwuje podawanie kartonu lub grupowanie.
- Straty wycenione w pieniądzu i uszeregowane, dzięki czemu zatrzymania lokalne i te, które dochodzą do napełniarki, nie są wyceniane tak samo.
- Jedno widok przez zakłady dla tych samych formatów opakowań na różnych liniach.
Zaczynasz od pilota na jednej linii, z linią bazową i ustaloną datą decyzji z góry. Nie ma darmowego planu i nie ma poziomów: każdy zakład otrzymuje ofertę. Przeczytaj, jak light MES startuje na jednej linii w naszym przewodniku light MES.
Najczęściej zadawane pytania
Jak oblicza się OEE multipackera?
Dostępność to czas pracy podzielony przez zaplanowany czas produkcji, Wydajność to wykonane opakowania podzielone przez to, co mógłby zrobić przy prędkości nominalnej dla tego formatu, a Jakość to dobre opakowania podzielone przez wykonane opakowania. Pomnóż te trzy wartości.
Co powoduje zatory w multipackerze?
Wygięty lub wilgotny karton, podwójne podania, upadłe puszki lub butelki w grupowaniu, zła liczba w grupie oraz usterki zamknięcia lub klejenia.
Czy zatrzymanie multipackera kosztuje produkcję linii?
Tylko gdy trwa dłużej niż bufor przed nim. W przeciwnym razie kosztuje czas załogi i czasem przeróbkę.
Czy problemy z kartonem powinny obciążać multipacker?
Koduj je jako jakość kartonu lub dostawa kartonów, a nie jako usterki maszyny, aby odpowiednie osoby je widziały.
Czy multipacker powinien być mierzony w opakowaniach czy w puszkach?
Obie metryki. Opakowania dla samej maszyny, puszki lub butelki by porównać jego straty z napełniarką.
Zobacz straty swojego multipackera na demonstracji
Przynieś jedną linię i jej obecny dziennik przestojów. Pokażemy zatrzymania multipackera, jego odrzuty i co dotarło do napełniarki.
Powiązane artykuły





Najnowsze wiadomości z naszego bloga




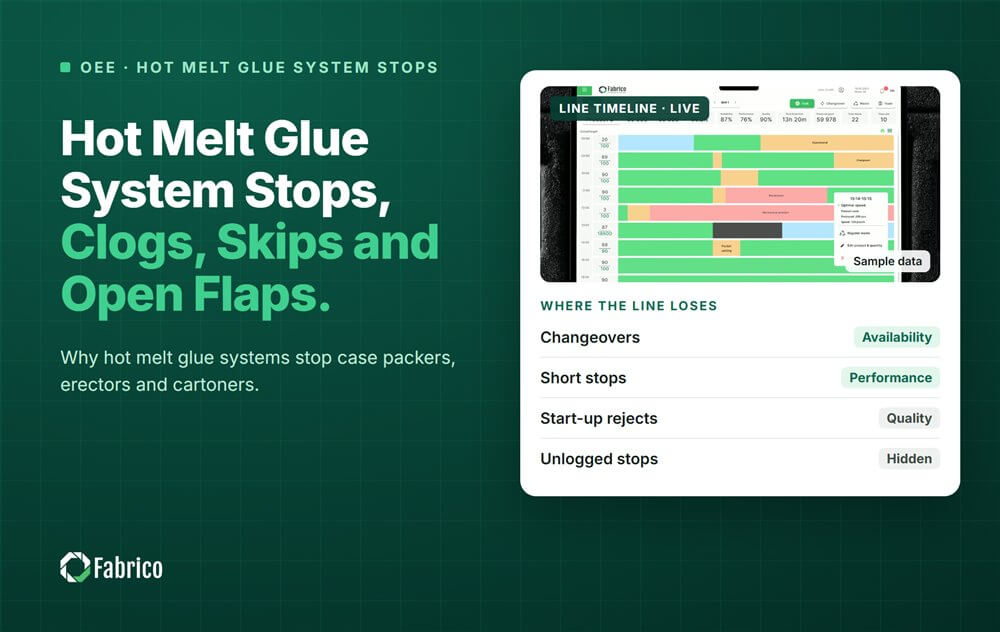



Prawdziwe kafelki Fabrico, dane przykładowe.