


 Zaloguj
 Blog

Przestoje spowodowane zgrzewami folii: wymiana rolek na flow wrapperach, pakowarkach VFFS i termokurczarkach

Kluczowe wnioski
- Każda maszyna do folii ma rytm wymiany rolki: długość rolki podzielona przez zużycie folii na minutę.
- Strata to zatrzymanie plus wadliwe opakowania po zgrzewie, nie tylko samo zatrzymanie.
- "Oczekiwanie na folię" to zatrzymanie materiałowe; oddziel to od samej wymiany rolki.
- Wymiany rolek to dobre kandydaty do SMED - zdarzają się wiele razy na zmianę.
- Przygotuj kolejną rolkę przy maszynie zanim obecna się skończy.
Przestoje związane ze zgrzewami folii pochodzą z trzech źródeł: wymiany rolek, zgrzewów które zawodzą, oraz utraconych opakowań po zgrzewie, gdy folia siada na miejscu. Na maszynach bez automatycznego zgrzewania każda wymiana rolki jest zatrzymaniem. Z automatycznym zgrzewaczem przestoje wynikają z nieudanych zgrzewów i odpadów po nich.
Fabrico, platforma OEE i lekki MES, zapisuje każdy postój z powodem i pokazuje odrzuty obok przestojów według linii i zmiany, dzięki czemu wymiana rolki i wadliwe opakowania po niej widoczne są jako jedno zdarzenie. Ten przewodnik omawia, które maszyny zmieniają folię, dlaczego zmiany zatrzymują linię, jak pojawiają się w OEE i jak je ograniczyć.
Które maszyny zmieniają rolki folii?
- Flow wrappery — do przekąsek, batonów i pieczywa. Zobacz OEE dla flow wrappera.
- Pakowarki VFFS — do przekąsek, mrożonek i proszków. Zobacz OEE maszyn VFFS.
- Maszyny do shrinkowania — do multipaków z butelkami i puszkami. Zobacz OEE shrink wrappera.
- Pakowarki tackowe i maszyny do lidding — z górną folią.
- Owijarki stretch na końcu linii.
Na flow wrapperze lub pakowarce folia często jest najczęstszą planowaną przerwą w pracy maszyny. Maszyna, która zużywa rolkę w ciągu godziny, zmienia rolki kilka razy na zmianę, w każdej zmianie.
Dlaczego wymiany rolek i zgrzewy zatrzymują linię?
- Ręczna wymiana rolki: maszyna się zatrzymuje, gdy stara rolka jest zdejmowana, nowa zakładana i taśma łączna montowana.
- Nieudany zgrzew: przy automatycznym zgrzewaczu taśma, ustawienie lub napięcie mogą spowodować rozerwanie folii na łączeniu.
- Rejestracja po zgrzewie: folia z nadrukiem ma znaczniki mówiące maszynie gdzie ciąć i zgrzewać. Po zgrzewie pozycja może się przesunąć i opakowania są cięte lub zgrzewane w złym miejscu, aż do ustabilizowania.
- Sam zgrzew: opakowania zawierające połączony fragment są zwykle odrzucane.
- Oczekiwanie na folię: następna rolka nie jest przy maszynie, gdy jest potrzebna.
- Nowa partia folii: inna partia może wymagać drobnych zmian ustawień.
Jak zmiany folii pokazują się w OEE?
| Zdarzenie | Pokazuje się jako | Czynnik OEE |
|---|---|---|
| Ręczna wymiana rolki | Maszyna zatrzymana | Dostępność |
| Nieudany zgrzew, zerwanie ciągłości | Maszyna zatrzymana, ciąg należy ponownie nawlec | Dostępność |
| Opakowania ze zgrzewem | Odrzucone opakowania | Jakość |
| Ustabilizowanie rejestracji po zgrzewie | Źle pocięte lub zgrzane opakowania, krótkie postoje | Jakość i Dostępność |
| Oczekiwanie na następną rolkę | Maszyna gotowa, brak folii | Dostępność, grupa materiału |
Zdecyduj raz, jak zakład traktuje rutynowe wymiany rolek. Większość liczy je jako stratę ze standardowym czasem, więc szybsze zmiany pokazują się jako zysk. Jeśli liczycie je jako planowane, mierzcie minuty powyżej standardu jako stratę.
Jak powinny być kodowane przestoje związane z folią?
- Wymiana rolki: rutynowa wymiana, ze standardowym czasem dla maszyny i folii.
- Błąd zgrzewu: połączenie pękło lub nie trzyma.
- Rejestracja po zgrzewie: krótkie postoje i odrzuty, podczas gdy pozycja nadruku się ustala.
- Oczekiwanie na folię: grupa materiału, bo naprawa to przygotowanie i dostawa.
- Jakość folii: problem z partią lub dostawcą, z numerem partii w notatce.
Licząc odrzuty po każdym zgrzewie. Bez nich wymiana rolki wygląda jak 3-minutowy postój, gdy w rzeczywistości to 3 minuty plus stos wadliwych opakowań.
Ile kosztuje zmiana rolek w ciągu zmiany?
Przykładowa linia (liczby poglądowe, nie klienta): flow wrapper pracujący 150 opakowań na minutę, z ręcznymi wymianami rolek. Jedna rolka wystarcza na około 50 minut, więc 450-minutowa zmiana wymaga 9 wymian. Każda zmiana zajmuje 3 minuty, a pierwsze 60 opakowań po każdym zgrzewie jest odrzucane, dopóki rejestracja się nie ustabilizuje.
| Zdarzenie | Liczba | Minuty | Utracone opakowania |
|---|---|---|---|
| Wymiana rolki, po 3 minuty | 9 | 27 | 4 050 |
| Odrzucone opakowania po zgrzewie, po 60 | 9 | 540 | |
| Oczekiwanie na folię, rolka nie przy maszynie | 1 | 8 | 1 200 |
| Razem | 35 | 5 790 |
- Minuty zatrzymania: 27 + 8 = 35 minut, czyli 35 x 150 = 5 250 opakowań nie wyprodukowanych.
- Odrzuty po zgrzewach: 9 x 60 = 540 opakowań.
- Razem: 5 790 opakowań utraconych z powodu obsługi folii, około 8,6% z 67 500 opakowań, które zmiana mogła wyprodukować przy nominalnej prędkości.
- Pojedyncze oczekiwanie na folię kosztowało prawie jedną trzecią tego, co wszystkie dziewięć wymian rolek, i było najprostsze do uniknięcia.
Jakie naprawy zmniejszają przestoje przy zgrzewach folii?
- Przygotuj następną rolkę przy maszynie zanim obecna będzie w połowie zużyta, aby nikt nie czekał na folię.
- Traktuj wymianę rolki jako mini projekt SMED: wózek na rolki na odpowiedniej wysokości, następna rolka przygotowana i taśma zgrzewu gotowa, podczas gdy maszyna pracuje. Nasz poradnik SMED wyjaśnia metodę.
- Rutyna zgrzewu: te same kroki, ta sama taśma, ta sama pozycja, za każdym razem.
- Ustawienia rejestracji dla każdego filmu, zapisane, aby maszyna szybko znalazła znacznik po zgrzewie.
- Kontrola partii folii przy rozpoczęciu nowej partii.
- Większe rolki, tam gdzie maszyna i obsługa na to pozwalają, aby zmniejszyć liczbę wymian.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance z obsługą Computer Vision. OEE i lekki MES są na pierwszym miejscu, z computer vision dla przestojów.
- Automatyczne logowanie przestojów, aby każda wymiana rolki i błąd zgrzewu była zliczana.
- Operator potwierdza przyczynę jednym stuknięciem, aby wymiana rolki, błąd zgrzewu i oczekiwanie na folię miały różne kody.
- OEE na żywo według linii i zmiany, z odrzutami obok przestojów.
- Każda strata wyceniona w pieniądzach i rankingowana, przestoje i odpady ze zgrzewów razem.
- Klip z kamery jako dowód zatrzymania, gdzie kamera obserwuje ścieżkę folii.
Zaczynasz od pilotażu na jednej linii, z linią bazową i uzgodnioną z wyprzedzeniem datą decyzji. Nie ma darmowego planu ani poziomów: każda fabryka otrzymuje wycenę. Zobacz, jak przestoje są rejestrowane na naszej stronie Computer Vision OEE.
Najczęściej zadawane pytania
Czy wymiana rolki folii to przestój?
Zazwyczaj tak, ze standardowym czasem, więc szybsze zmiany pokazują się jako zysk. Jeśli wasza fabryka liczy to jako zaplanowane, mierzcie minuty powyżej standardu jako stratę.
Dlaczego opakowania są odrzucane po zgrzewie folii?
Opakowania zawierające połączony fragment są odrzucane, a pozycja nadruku może się przesunąć po zgrzewie, więc opakowania są cięte lub zgrzewane w złym miejscu, aż do ustabilizowania.
Jak często flow wrapper wymienia rolki?
Podziel długość rolki przez ilość folii używanej przez maszynę na minutę. Maszyna, która zużywa rolkę w około 50 minut, zmieni ją około 9 razy w 450-minutowej zmianie.
Czy "oczekiwanie na folię" powinno być kodowane jako wymiana rolki?
Nie. Zakoduj to jako przestój materiałowy. Naprawa to przygotowanie następnej rolki, nie szybsza wymiana.
Jak zmniejszyć czas wymiany rolki?
Przygotuj następną rolkę i zgrzew podczas pracy maszyny, użyj wózka na rolki i stosuj tę samą rutynę zgrzewu za każdym razem.
Zobacz swoje straty folii na demo
Przynieś jedną linię i tydzień danych o przestojach i odrzutach. Pokażemy, ile naprawdę kosztują wymiany rolek.
Powiązane artykuły



Najnowsze wiadomości z naszego bloga


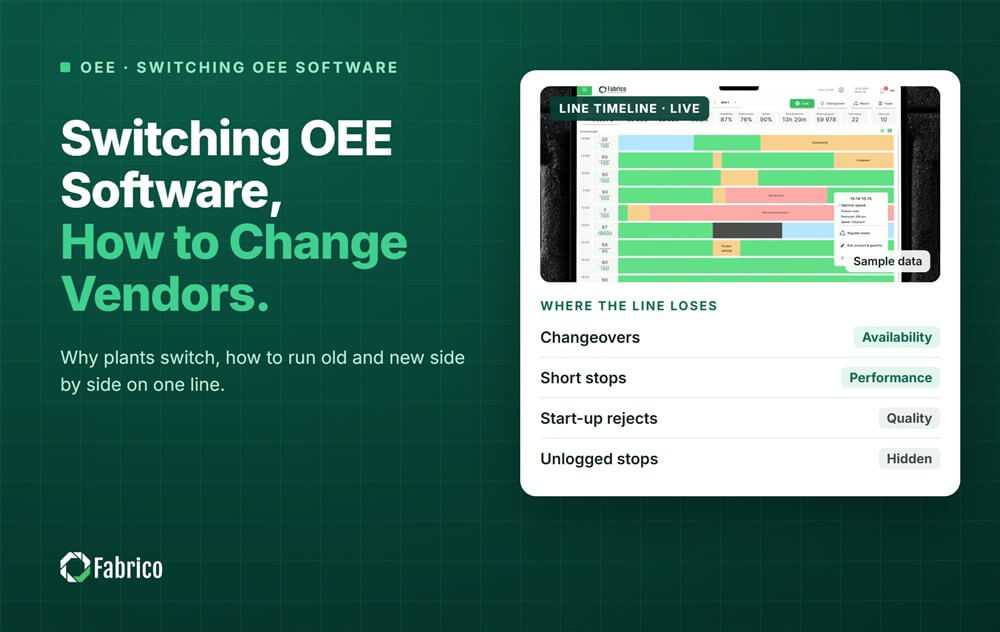


Prawdziwe kafelki Fabrico, dane przykładowe.