


 Zaloguj
 Blog

Przestoje napełniacza i zakręcarki: podawanie nakrętek, błędy momentu obrotowego i kto kogo blokuje

Kluczowe wnioski
- Przy małym lub żadnym buforze każda minuta postoju zakręcarki to minuta wąskiego gardła.
- Większość postojów zakręcarki zaczyna się powyżej głowicy zakręcającej: w zasobniku, sorterze lub zsypie.
- "Brak nakrętek" to problem materiałowy; "zator w podawaniu nakrętek" to problem linii. Trzymaj je osobno.
- Błędy momentu obrotowego najpierw widać jako odrzuty, a jako postoje gdy zadziała reguła odrzutu.
- Napraw dostawę nakrętek zanim dotkniesz głowic zakręcających.
Na większości linii rozlewniczych zakręcarka stoi tuż za napełniaczem z prawie żadnym buforem między nimi, więc postój zakręcarki oznacza postój napełniacza. Zwykłe przyczyny to dostawa nakrętek (zasobnik pusty, sorter lub zsyp zablokowany), przekrzywione lub brakujące nakrętki oraz błędy momentu obrotowego. Koduj je oddzielnie, ponieważ każda ma innego właściciela.
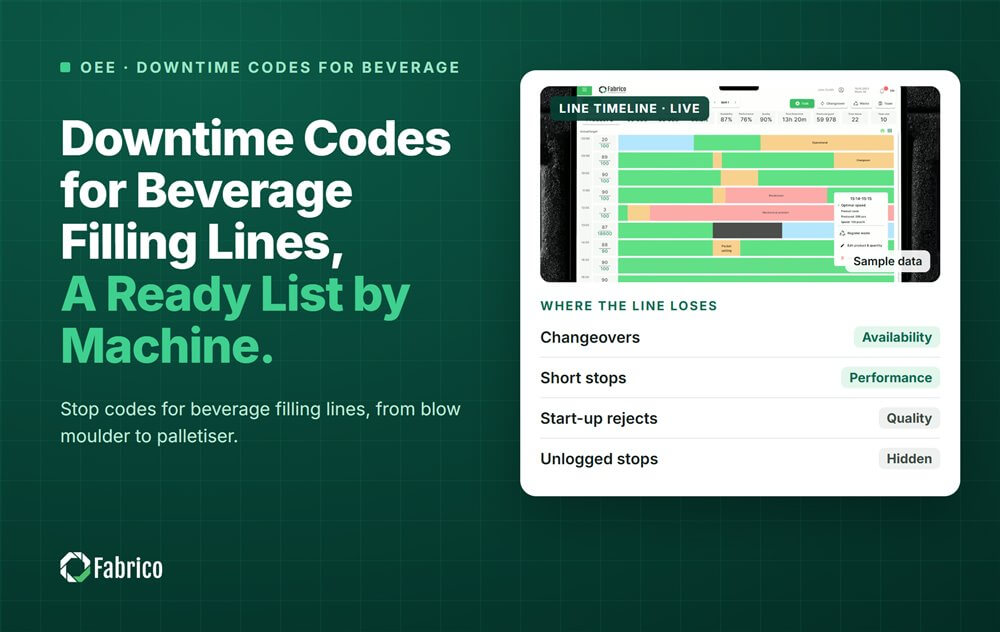
Fabrico, platforma OEE i lekki MES, zapisuje każdy postój z sygnału maszyny i prosi operatora o potwierdzenie powodu jednym stuknięciem, więc "napełniacz zatrzymany" może stać się "brak nakrętek" lub "zator zsypu nakrętek". Ten przewodnik przechodzi przez łańcuch dostaw nakrętek, jak kodować postoje napełniacza i zakręcarki oraz jak wygląda jedna zmiana po ich rozdzieleniu.
Dlaczego postój zakręcarki kosztuje tyle co postój napełniacza?
Napełniacz jest w większości linii napojowych zatorem przez projekt. Zakręcarka często jest wbudowana w tę samą maszynę (monoblok) lub umieszczona tuż za nią, z miejscem tylko na kilka butelek. Napełnione, otwarte pojemniki też nie mogą długo czekać. Gdy zakręcarka staje, napełniacz zatrzymuje się w ciągu sekund.
To odróżnia zakręcarkę od etykieciarki czy pakowarki, które zwykle mają kilka minut taśmy między nimi a napełniaczem. Krótki postój tam może zakończyć się w buforze i nie kosztować produkcji. Krótki postój przy zakręcarkce zawsze kosztuje produkcję. Nasz przewodnik po OEE napełniacza na linii rozlewniczej wyjaśnia, dlaczego OEE linii czyta się przy napełniaczu.
Gdzie pęka łańcuch dostaw nakrętek?
Nakrętki pokonują krótki łańcuch zanim trafią na butelkę: magazyn, zasobnik i podnośnik, sorter lub orientator, zsyp, następnie głowica zakręcająca. Każdy krok ma swoje postoje.
| Stanowisko | Typowe postoje | Zwykle czyj koszt |
|---|---|---|
| Magazyn nakrętek i zasobnik | Zasobnik pusty, załadowano złą partię nakrętek | Dostawa materiału |
| Podnośnik i sorter | Nakrętki zablokowane, nakrętki do góry nogami, sorter za wolny dla linii | Załoga linii |
| Zsyp | Nakrętki przyklejone, niski poziom w zsypie | Załoga linii |
| Głowica zakręcająca | Przekrzywiony korek, brak korka, przekręcenie gwintu | Załoga linii lub utrzymanie ruchu |
| Moment i inspekcja | Moment poza zakresem, zatrzymanie przez kontrolę jakości | Utrzymanie i jakość |
Większość z nich to krótkie postoje: operator czyści zsyp lub sorter w mniej niż minutę i linia znów działa. Rzadko trafiają do papierowego dziennika, dlatego zakręcarka na papierze często wygląda lepiej niż w rzeczywistości. Nasz przewodnik po mikro postojach wyjaśnia, dlaczego się ukrywają.
Jak powinny być kodowane postoje napełniacza i zakręcarki?
- Brak nakrętek: grupa materiałowa. Zasobnik się opróżnił lub załadowano złą partię.
- Zator podawania nakrętek: krótki postój w sorterze lub zsypie.
- Przekrzywiona lub brakująca nakrętka: krótki postój przy głowicy zakręcającej.
- Błąd momentu: awaria lub regulacja, w zależności czy potrzebny jest technik.
- Postój z powodu odrzutu przy kontroli: grupa jakości, z odrzutami liczonymi w OEE Jakość.
- Własne błędy napełniacza: zator butelek na wlocie, błędy poziomu napełnienia, awarie zaworów napełniających.
- Wyeksploatowany: brak butelek z formy rozdmuchowej lub depaletyzera, zasilane z góry. Zobacz OEE rozdmuchu stretch dla tej strony.
Co robią błędy momentu z OEE?
Zakręcarka zakłada nakrętkę z zadanym momentem. Za mało i butelka może cieknąć; za dużo i trudniej ją otworzyć lub nakrętka jest uszkodzona. Większość linii sprawdza moment lub pozycję nakrętki po zakręcaniu i odrzuca butelki poza tolerancją.
- Odrzuty liczą się przeciwko Jakości: butelka została wyprodukowana, ale nie jest dobra.
- Postoje zdarzają się, gdy reguła inspekcji zadziała, na przykład po kilku odrzutach z rzędu, i liczą się przeciwko Dostępności.
- Wolna praca zdarza się, gdy załoga zmniejsza prędkość, aby utrzymać moment w granicach, i liczy się przeciwko Wydajności.
Ponieważ jeden problem z momentem może pojawić się we wszystkich trzech czynnikach OEE, przypisz mu jedną przyczynę w kodach, aby trzy efekty sumowały się do jednego priorytetu zamiast trzech małych.
Jak wygląda jedna zmiana przy napełniaczu i zakręcarce?
Przykładowa linia (liczby poglądowe, nie klienta): linia wody z monoblokiem napełniania i zakręcania pracująca 500 butelek na minutę, bez bufora między nimi, i marża przychodu $0.04 na butelkę, lub €0.04 w zakładzie euro. Jedna minuta napełniacza warta jest 500 x $0.04 = $20.
| Kod | Postoje | Minuty | Koszt |
|---|---|---|---|
| Brak nakrętek | 2 | 18 | $360 |
| Zator podawania nakrętek w zsypie | 26 | 13 | $260 |
| Błąd momentu | 1 | 11 | $220 |
| Przekrzywiona lub brakująca nakrętka | 8 | 8 | $160 |
| Własne błędy napełniacza | 6 | 12 | $240 |
| Razem | 43 | 62 | $1,240 |
- Każda minuta tutaj to minuta wąskiego gardła, ponieważ nic nie stoi między napełniaczem a zakręcarką.
- Zakręcarka i jej dostawa nakrętek spowodowały 50 z 62 minut, około 81%, czyli $1,000 z $1,240.
- Największy pojedynczy element wcale nie jest awarią maszyny: dwa postoje "brak nakrętek", 18 minut, problem z zamówieniami.
- 26 zatorów w zsypie to najczęstszy postój. Przy pół minuty każdy wydawały się niczym, ale razem kosztowały $260 w tej zmianie.
Które naprawy pomagają najpierw?
- Alarm poziomu nakrętek i punkt ponownego zamówienia przy zasobniku, aby nakrętki nigdy nie zabrakły podczas pracy.
- Sprawdzenie partii nakrętek przed każdą przezbrojeniem, aby załadować właściwe nakrętki dla następnego produktu.
- Prędkość sortera dopasowana do linii, aby zsyp był pełny przy nominalnej prędkości.
- Ustawienia zsypu i głowicy dla każdego rozmiaru nakrętki jako linie środkowe, sprawdzane przy każdym przezbrojeniu.
- Rutyna kontroli momentu na początku każdej pracy i po każdej regulacji zakręcarki.
Gdzie kamera pomaga przy zakręcarce?
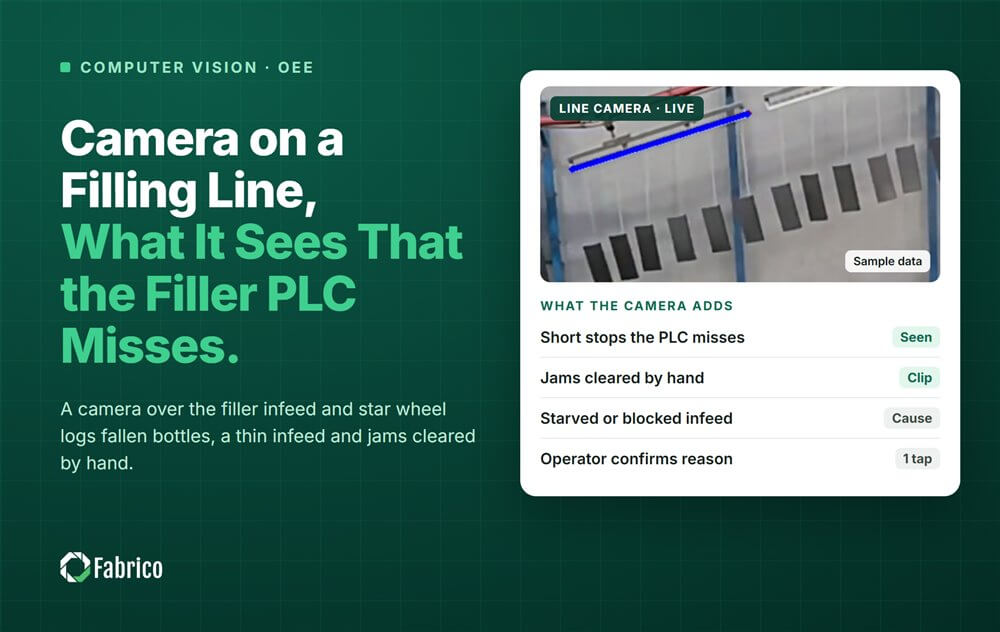
Sygnał maszyny mówi, że zakręcarka się zatrzymała i czasem podaje numer błędu. Często nie mówi jednak, czy przyczyną był zator w zsypie, przekrzywiona nakrętka czy nakrętka ustawiona do góry nogami.
Tam, gdzie kamera obserwuje zsyp lub głowicę zakręcającą, klip z postoju pokazuje, co się stało, a operator potwierdza powód jednym stuknięciem. Kamera nie decyduje sama o przyczynie. Zobacz jak to działa na naszej stronie o computer vision dla OEE.
Gdzie pasuje Fabrico
Fabrico to platforma do poprawy wydajności produkcji z funkcjami computer vision. OEE i lekki MES są na pierwszym miejscu, z computer vision na postoje.
- Automatyczne logowanie przestojów, w tym półminutowe zatory w zsypie.
- Operator potwierdza powód jednym stuknięciem, więc "brak nakrętek" i "zator podawania" dostają różne kody.
- Klip z kamery jako dowód postoju, tam gdzie kamera obserwuje zakręcarkę.
- Każda strata wyceniona w pieniądzu i uszeregowana, aby udział zakręcarki w przestojach napełniacza był widoczny.
- OEE na żywo według linii i zmiany, oraz widok obejmujący kilka zakładów.
Zaczynasz od pilota na jednej linii, z linią bazową i datą decyzji ustaloną z wyprzedzeniem. Nie ma planu darmowego ani poziomów: każdy zakład dostaje ofertę. Aby zobaczyć, jak powiązane maszyny ograniczają się wzajemnie, przeczytaj nasz przewodnik znajdowanie rzeczywistego ograniczenia na powiązanych liniach pakujących dla OEE.
Najczęściej zadawane pytania
Dlaczego zakręcarka zatrzymuje napełniacz?
Ponieważ na większości linii jest mało lub wcale bufora między nimi. Napełnione otwarte pojemniki nie mogą czekać, więc napełniacz zatrzymuje się, gdy tylko zakręcarka przestaje pracować.
Co powoduje zatory podawania nakrętek?
Nakrętki ustawione odwrotnie, uszkodzone lub poza specyfikacją, sorter pracujący zbyt wolno dla linii oraz ustawienia zsypu niepasujące do rozmiaru nakrętki.
Czy "brak nakrętek" powinien być błędem zakręcarki?
Nie. To postój materiałowy. Oznacz go w grupie materiałowej, by dotarł do osób, które mogą ustawić punkt ponownego zamówienia.
Czy odrzuty z powodu momentu wliczają się do OEE?
Tak. Odrzucone butelki liczą się na rzecz Jakości. Jeśli reguła odrzutu zatrzyma linię, te minuty liczą się także do Dostępności.
Czy zakręcarka jest częścią OEE napełniacza?
W monobloku zwykle mierzy się to jako jedną maszynę. Nawet wtedy koduj postoje zakręcarki oddzielnie, żeby wiedzieć, którą część maszyny naprawić.
Zobacz swoje postoje napełniacza i zakręcarki na demo
Przynieś jedną linię rozlewniczą i jej aktualny dziennik postojów. Pokażemy udział zakręcarki w przestojach napełniacza i ile to kosztowało.
Powiązane artykuły


Najnowsze wiadomości z naszego bloga




Prawdziwe kafelki Fabrico, dane przykładowe.