


 Anmeldung
 Blog

Stillstände von Füller und Verschließer: Deckelzufuhr, Drehmomentfehler und wer wen ausbremst

Wesentliche Erkenntnisse
- Bei wenig oder keinem Puffer ist jede Minute Stillstand des Verschließers eine Minute Flaschenhals.
- Die meisten Verschließer-Stillstände beginnen stromaufwärts des Verschließkopfes: im Trichter, im Sortierer oder in der Rinne.
- "Keine Deckel" ist ein Materialproblem; "Deckelzufuhr-Stau" ist ein Linienproblem. Trennen Sie die Ursachen.
- Drehmomentfehler zeigen sich zuerst als Ausschuss und als Stillstand, wenn die Ausschussregel anspricht.
- Beheben Sie die Deckelversorgung, bevor Sie die Verschließköpfe anfassen.
Auf den meisten Abfülllinien sitzt der Verschließer direkt nach dem Füller mit fast keinem Puffer dazwischen, sodass ein Verschließer-Stopp ein Füller-Stopp ist. Übliche Ursachen sind die Deckelversorgung (Trichter leer, Sortierer- oder Rinnenstau), schiefe oder fehlende Deckel und Drehmomentfehler. Kodieren Sie sie getrennt, denn jede hat einen anderen Verantwortlichen.
Fabrico, eine OEE- und leichtes MES-Plattform, protokolliert jeden Stillstand aus dem Maschinensignal und fragt den Bediener, die Ursache mit einem Tipp zu bestätigen, sodass "Füller gestoppt" zu "keine Deckel" oder "Rinnenstau bei Deckelzufuhr" werden kann. Dieser Leitfaden beschreibt die Deckel-Versorgungskette, wie Füller- und Verschließer-Stops zu kodieren sind und wie eine Schicht aussieht, wenn sie getrennt erfasst werden.
Warum kostet ein Verschließer-Stopp so viel wie ein Füller-Stopp?
Der Füller ist auf den meisten Getränkelinien per Design der Engpass. Der Verschließer ist oft in dieselbe Maschine eingebaut (Monoblock) oder unmittelbar danach platziert, mit Platz für nur wenige Flaschen. Gefüllte, offene Behälter können ebenfalls nicht lange warten. Wenn der Verschließer stoppt, stoppt der Füller innerhalb von Sekunden.
Das macht den Verschließer anders als Etikettierer oder Kartonierer, die normalerweise einige Minuten Förderband zwischen ihnen und dem Füller haben. Ein kurzer Stillstand dort kann im Puffer enden und keine Produktion kosten. Ein kurzer Stillstand am Verschließer kostet immer Produktion. Unser Leitfaden zu Füller-OEE auf einer Abfülllinie erklärt, warum die Linien-OEE am Füller gemessen wird.
Wo bricht die Deckel-Versorgungskette zusammen?
Deckel durchlaufen eine kurze Kette, bevor sie eine Flasche erreichen: Lagerung, Trichter und Aufzug, Sortierer oder Orientierungseinheit, Rinne, dann der Verschließkopf. Jeder Schritt hat eigene Stillstände.
| Station | Typische Stillstände | Meist wessen Verlust |
|---|---|---|
| Deckel-Lager und Trichter | Trichter leer, falsche Deckellieferung geladen | Materialversorgung |
| Aufzug und Sortierer | Deckel verklemmt, Deckel falsch herum, Sortierer zu langsam für die Linie | Linienmannschaft |
| Rinne | Deckel kleben, Rinnenstand niedrig | Linienmannschaft |
| Verschließkopf | Schiefer Deckel, fehlender Deckel, Querschrauben | Linienmannschaft oder Instandhaltung |
| Drehmoment und Inspektion | Drehmoment außerhalb des Bereichs, Inspektions-Ausschuss-Stopp | Instandhaltung und Qualität |
Die meisten davon sind Kurzstillstände: Der Bediener räumt die Rinne oder den Sortierer in unter einer Minute frei und die Linie läuft wieder. Sie landen selten im Papierprotokoll, weshalb der Verschließer auf Papier oft besser aussieht, als er ist. Unser Leitfaden zu Mikro-Stops erklärt, warum sie sich verbergen.
Wie sollten Füller- und Verschließer-Stops kodiert werden?
- Keine Deckel: Materialgruppe. Der Trichter lief leer oder es wurde die falsche Charge geladen.
- Deckelzufuhr-Stau: Kurzstopp am Sortierer oder in der Rinne.
- Schiefer oder fehlender Deckel: Kurzstopp am Verschließkopf.
- Drehmomentfehler: Stillstand oder Einstellung, je nachdem ob ein Techniker benötigt wird.
- Inspektions-Ausschuss-Stopp: Qualitätsgruppe, mit den Ausschüssen, die in OEE Qualität gezählt werden.
- Füller-eigene Fehler: Flaschenstau am Einlauf, Füllstandfehler, Füllventilfehler.
- Ausgehungert: keine Flaschen vom Blasform- bzw. Depalettierer, stromaufwärts leer. Siehe Stretch-Blasform-OEE für diese Seite.
Was machen Drehmomentfehler mit der OEE?
Ein Verschließer bringt den Deckel mit einem vorgegebenen Drehmoment an. Zu wenig und die Flasche kann lecken; zu viel und sie lässt sich schwer öffnen oder der Deckel wird beschädigt. Die meisten Linien prüfen Drehmoment oder Deckelposition nach dem Verschließer und sortieren Flaschen außerhalb der Toleranz aus.
- Ausschuss wird der Qualität zugerechnet: Die Flasche wurde produziert, ist aber kein guter Artikel.
- Stops passieren, wenn die Inspektionsregel anspringt, z. B. nach mehreren Ausschüssen hintereinander, und werden der Verfügbarkeit zugerechnet.
- Langsamer Lauf passiert, wenn die Mannschaft die Geschwindigkeit reduziert, um das Drehmoment in Grenzen zu halten, und wird der Leistung zugerechnet.
Ein Drehmomentproblem kann sich also in allen drei OEE-Faktoren zeigen. Geben Sie ihm eine Ursache in Ihren Codes, damit die drei Effekte sich zu einer Priorität addieren statt zu drei kleinen.
Wie sieht eine Schicht am Füller und Verschließer aus?
Beispiellinie (veranschaulichende Zahlen, kein Kunde): eine Wasserlinie mit einem Füller- und Verschließ-Monoblock, laufend 500 Flaschen pro Minute, ohne Puffer dazwischen, und ein Deckungsbeitrag von $0.04 pro Flasche bzw. €0.04 in einem Euro-Werk. Eine Minute Füller ist 500 x $0.04 = $20 wert.
| Code | Stops | Minuten | Kosten |
|---|---|---|---|
| Keine Deckel | 2 | 18 | $360 |
| Deckelzufuhr-Stau in der Rinne | 26 | 13 | $260 |
| Drehmomentfehler | 1 | 11 | $220 |
| Schiefer oder fehlender Deckel | 8 | 8 | $160 |
| Füller-eigene Fehler | 6 | 12 | $240 |
| Gesamt | 43 | 62 | $1,240 |
- Jede Minute hier ist eine Flaschenhals-Minute, weil nichts zwischen Füller und Verschließer steht.
- Der Verschließer und seine Deckelversorgung verursachten 50 von 62 Minuten, etwa 81%, bzw. $1.000 von $1.240.
- Der größte einzelne Posten ist keine Maschinenpanne: zwei "Keine Deckel"-Stops, 18 Minuten, ein Nachbestellproblem.
- Die 26 Rinnenverklemmungen sind der häufigste Stop. Bei einer halben Minute jeweils wirkten sie wie nichts, aber zusammen kosteten sie $260 in dieser Schicht.
Welche Abhilfen helfen zuerst?
- Eine Füllstandsalarm und ein Nachbestellpunkt am Trichter, damit Deckel während eines Runs nie ausgehen.
- Eine Chargenprüfung der Deckel vor jedem Rüsten, damit die richtigen Deckel für das nächste Produkt geladen werden.
- Sortierergeschwindigkeit an die Linie angepasst, damit die Rinne bei Nenngeschwindigkeit gefüllt bleibt.
- Rinnen- und Kopf-Einstellungen pro Deckelgröße als Zielwerte, bei jedem Rüsten geprüft.
- Eine Drehmoment-Check-Routine zu Beginn jeder Produktion und nach jeder Verschließer-Anpassung.
Wo hilft eine Kamera am Verschließer?
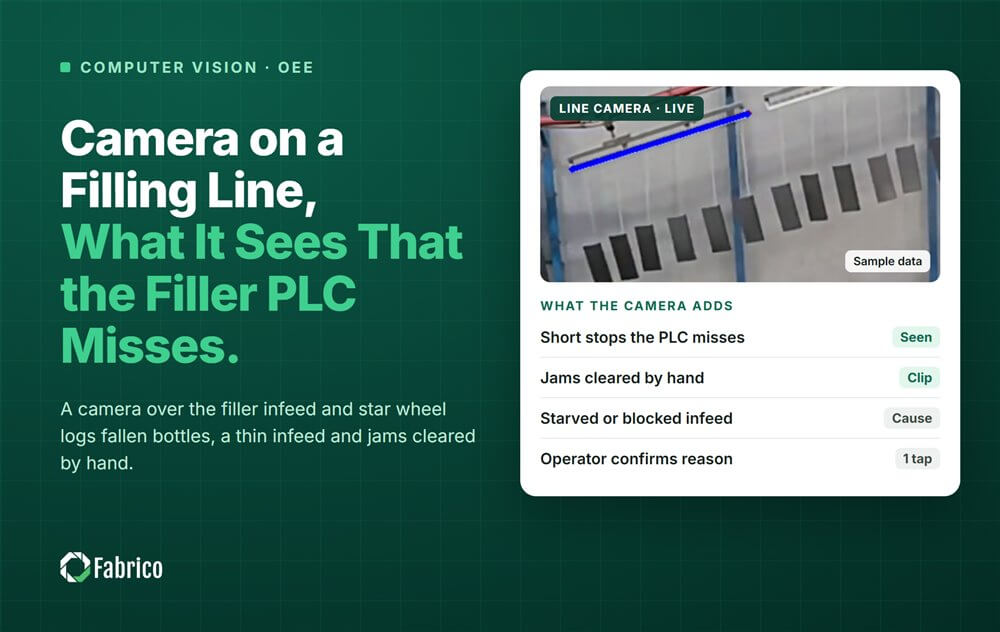
Das Maschinensignal sagt, dass der Verschließer gestoppt hat und gibt manchmal eine Fehlernummer. Es sagt oft nicht, ob die Ursache ein Rinnenstau, ein schiefer Deckel oder ein falsch herum aufgesetzter Deckel war.
Wo eine Kamera die Rinne oder den Verschließkopf beobachtet, zeigt der Clip des Stops, was passiert ist, und der Bediener bestätigt die Ursache mit einem Tipp. Die Kamera entscheidet die Ursache nicht allein. Sehen Sie, wie es auf unserer Seite zu Computer Vision für OEE funktioniert.
Wo passt Fabrico hinein
Fabrico ist eine Manufacturing Performance Platform mit Computer Vision. OEE und leichtes MES stehen an erster Stelle, mit Computer Vision für Stops.
- Automatische Stillstandsprotokollierung, einschließlich der halben Minute Rinnenverklemmungen.
- Der Bediener bestätigt die Ursache mit einem Tipp, so dass "keine Deckel" und "Deckelzufuhr-Stau" verschiedene Codes erhalten.
- Ein Kameraclip als Beleg für einen Stillstand, wo eine Kamera den Verschließer beobachtet.
- Jeder Verlust in Geld bewertet und sortiert, damit der Anteil des Verschließers an Füller-Ausfallzeiten sichtbar ist.
- Echtzeit-OEE nach Linie und Schicht, und eine Ansicht über mehrere Werke.
Sie starten mit einem Pilotprojekt an einer Linie, mit einer Basislinie und einem voraus vereinbarten Entscheidungsdatum. Es gibt keinen Gratisplan und keine Stufen: Jedes Werk erhält ein Angebot. Um zu sehen, wie verknüpfte Maschinen sich gegenseitig begrenzen, lesen Sie unseren Leitfaden zu Ermittlung des echten Engpasses bei verknüpften Verpackungslinien für OEE.
Häufig gestellte Fragen
Warum stoppt der Verschließer den Füller?
Weil auf den meisten Linien wenig oder kein Puffer zwischen ihnen ist. Gefüllte, offene Behälter können nicht warten, also stoppt der Füller, sobald der Verschließer stoppt.
Was verursacht Deckelzufuhr-Staus?
Deckel falsch herum, beschädigte oder außerhalb der Spezifikation liegende Deckel, ein Sortierer, der für die Linie zu langsam läuft, und Rinneneinstellungen, die nicht zum Deckelmaß passen.
Sollte "keine Deckel" als Verschließer-Fehler gelten?
Nein. Das ist ein Materialversorgungsstopp. Kodieren Sie ihn in der Materialgruppe, damit er die Leute erreicht, die einen Nachbestellpunkt setzen können.
Zählen Drehmoment-Ausschüsse in OEE?
Ja. Ausgeschiedene Flaschen zählen gegen Qualität. Wenn die Ausschussregel die Linie stoppt, zählen diese Minuten auch gegen Verfügbarkeit.
Ist der Verschließer Teil der Füller-OEE?
Bei einem Monoblock wird er üblicherweise als eine Maschine gemessen. Kodieren Sie trotzdem Verschließer-Stops getrennt, damit Sie wissen, welchen Teil der Maschine zu reparieren ist.
Sehen Sie Ihre Füller- und Verschließer-Stops in einer Demo
Bringen Sie eine Abfülllinie und deren aktuellen Stillstandsbericht. Wir zeigen den Anteil des Verschließers an den Füller-Ausfallzeiten und was er gekostet hat.
Verwandte Artikel


Das Neueste aus unserem Blog




Echte Fabrico-Kacheln, Beispieldaten.