


 Iniciar sesión
 Blog

Paradas del llenador y del tapador: alimentación de tapones, fallos de par y quién perjudica a quién

Puntos clave
- Con poco o ningún buffer, cada minuto de parada del tapador es un minuto de cuello de botella.
- La mayoría de las paradas del tapador empiezan aguas arriba de la cabeza de tapado: en la tolva, el orientador o la canaleta.
- "Sin tapones" es un problema de material; "atasco en la alimentación de tapones" es un problema de línea. Sepárelos.
- Los fallos de par aparecen primero como rechazos y como paradas cuando salta la regla de rechazo.
- Arregle el suministro de tapones antes de tocar las cabezas de tapado.
En la mayoría de las líneas de embotellado el tapador está inmediatamente después del llenador con casi ningún buffer entre ellos, por lo que una parada del tapador es una parada del llenador. Las causas habituales son el suministro de tapones (tolva vacía, orientador o canaleta atascada), tapones torcidos o ausentes y fallos de par. Códelos por separado, porque cada uno tiene un responsable distinto.
Fabrico, una plataforma de OEE y MES ligero, registra cada parada a partir de la señal máquina y pide al operario que confirme la razón con un toque, de modo que "llenador parado" pueda convertirse en "sin tapones" o "atasco en la canaleta de tapones". Esta guía recorre la cadena de suministro de tapones, cómo codificar las paradas del llenador y del tapador y cómo se ve un turno una vez que están separadas.
¿Por qué cuesta tanto una parada del tapador como una del llenador?
El llenador es el cuello de botella en la mayoría de las líneas de bebidas por diseño. El tapador a menudo está integrado en la misma máquina (monoblock) o colocado justo después, con espacio para solo unas pocas botellas. Los recipientes llenos y abiertos tampoco pueden esperar mucho. Así que cuando el tapador para, el llenador para en segundos.
Esto hace que el tapador sea distinto al etiquetador o empaquetador, que normalmente tienen unos minutos de cinta entre ellos y el llenador. Una parada corta allí puede caber en el buffer y no costar producción. Una parada corta en el tapador siempre cuesta producción. Nuestra guía sobre OEE del llenador en una línea de embotellado explica por qué la OEE de línea se lee en el llenador.
¿Dónde se rompe la cadena de suministro de tapones?
Los tapones recorren una cadena corta antes de llegar a la botella: almacenamiento, tolva y elevador, orientador o separador, canaleta, luego la cabeza de tapado. Cada paso tiene sus propias paradas.
| Estación | Paradas típicas | Normalmente a cargo de |
|---|---|---|
| Almacenamiento de tapones y tolva | Tolva vacía, cargada lote de tapones erróneo | Suministro de material |
| Elevador y orientador | Tapones atascados, tapones al revés, orientador demasiado lento para la línea | Equipo de línea |
| Canaleta | Tapones pegados, nivel de canaleta bajo | Equipo de línea |
| Cabeza de tapado | Tapón torcido, tapón ausente, roscado cruzado | Equipo de línea o mantenimiento |
| Par y inspección | Par fuera de rango, parada por rechazo en inspección | Mantenimiento y calidad |
La mayoría de estos son paradas cortas: el operario despeja la canaleta o el orientador en menos de un minuto y la línea vuelve a funcionar. Rara vez llegan a un registro en papel, por eso el tapador a menudo parece mejor en papel de lo que es. Nuestra guía sobre micro paradas explica por qué se ocultan.
¿Cómo deben codificarse las paradas del llenador y del tapador?
- Sin tapones: grupo material. La tolva se vació o se cargó la lote equivocada.
- Atasco en la alimentación de tapones: parada corta en el orientador o la canaleta.
- Tapón torcido o ausente: parada corta en la cabeza de tapado.
- Fallo de par: avería o ajuste, según si necesita técnico.
- Parada por rechazo en inspección: grupo calidad, con los rechazos contados en Calidad OEE.
- Fallos propios del llenador: atasco de botellas en la entrada, fallos de nivel de llenado, fallos de válvulas de llenado.
- Hambriento: no hay botellas desde el soplado o el despaletizador, alimentado aguas arriba. Vea OEE de stretch blow moulding para ese lado.
¿Qué hacen los fallos de par al OEE?
Un tapador aplica el tapón con un par establecido. Si es demasiado bajo la botella puede gotear; si es demasiado alto cuesta abrirla o el tapón se daña. La mayoría de las líneas comprueban el par o la posición del tapón después del tapador y rechazan las botellas fuera de los límites.
- Rechazos cuentan contra Calidad: la botella se hizo pero no está bien.
- Paradas ocurren cuando la regla de inspección salta, por ejemplo tras varios rechazos seguidos, y cuentan contra Disponibilidad.
- Funcionamiento lento sucede cuando la tripulación reduce la velocidad para mantener el par en rango, y cuenta contra Rendimiento.
Así un problema de par puede manifestarse en los tres factores OEE. Asígnele una causa en sus códigos, para que los tres efectos sumen una prioridad en lugar de tres pequeñas.
¿Cómo es un turno en el llenador y el tapador?
Línea de ejemplo (números ilustrativos, no de cliente): una línea de agua con monoblock de llenado y tapado funcionando a 500 botellas por minuto, sin buffer entre ellos, y un margen contributivo de $0.04 por botella, o €0.04 en una planta en euros. Un minuto de llenador vale 500 x $0.04 = $20.
| Código | Paradas | Minutos | Coste |
|---|---|---|---|
| Sin tapones | 2 | 18 | $360 |
| Atasco en la alimentación en la canaleta | 26 | 13 | $260 |
| Fallo de par | 1 | 11 | $220 |
| Tapón torcido o ausente | 8 | 8 | $160 |
| Fallos propios del llenador | 6 | 12 | $240 |
| Total | 43 | 62 | $1,240 |
- Cada minuto aquí es un minuto de cuello de botella, porque no hay nada entre el llenador y el tapador.
- El tapador y su suministro de tapones causaron 50 de las 62 minutos, alrededor de 81%, o $1,000 de los $1,240.
- El mayor elemento individual no es una avería de máquina: dos paradas "sin tapones", 18 minutos, un problema de reposición.
- Los 26 atascos en la canaleta son la parada más frecuente. A medio minuto cada uno parecían nada, pero juntos costaron $260 en este turno.
¿Qué arreglos ayudan primero?
- Alarma de nivel de tapones y punto de reorden en la tolva, para que los tapones nunca se acaben durante una corrida.
- Comprobación del lote de tapones antes de cada cambio, para que se carguen los tapones correctos para el siguiente producto.
- Velocidad del orientador ajustada a la línea, para que la canaleta se mantenga llena a la velocidad nominal.
- Ajustes de canaleta y cabeza por tamaño de tapón como líneas centrales, comprobados en cada cambio.
- Rutina de comprobación del par al inicio de cada corrida y después de cualquier ajuste del tapador.
¿Dónde ayuda una cámara en el tapador?
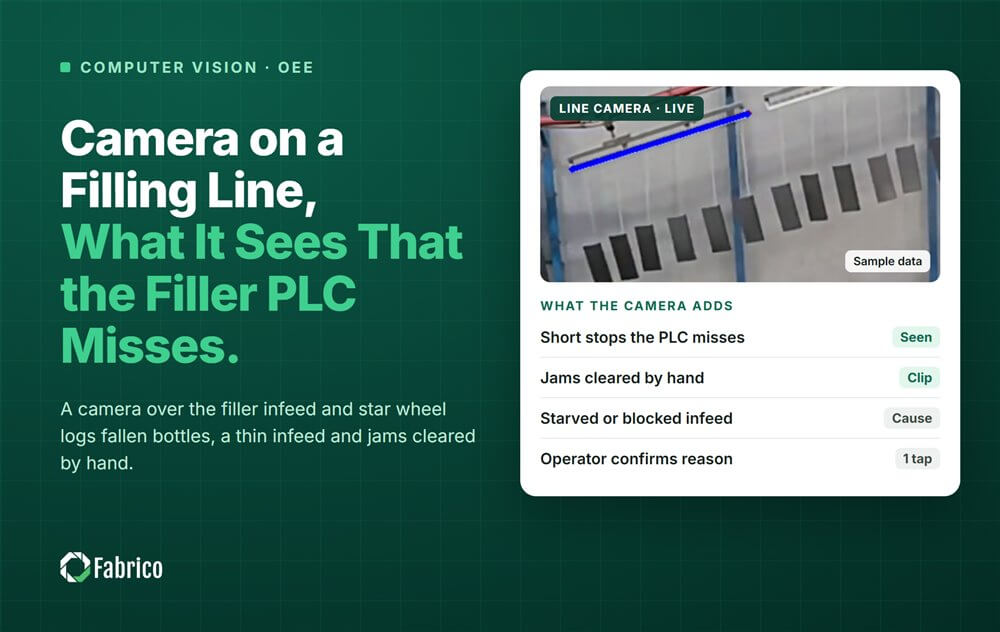
La señal máquina indica que el tapador se detuvo y a veces da un número de fallo. A menudo no dice si la causa fue un atasco en la canaleta, un tapón torcido o un tapón al revés.
Donde una cámara vigila la canaleta o la cabeza de tapado, el clip de la parada muestra lo que ocurrió y el operario confirma la razón con un toque. La cámara no decide la causa por sí sola. Vea cómo funciona en nuestra página de visión por ordenador para OEE.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación con capacidad de visión por ordenador. OEE y MES ligero vienen primero, con visión por ordenador en los paros.
- Registro automático de tiempos de inactividad, incluyendo los atascos de canaleta de medio minuto.
- El operario confirma la razón con un toque, de modo que "sin tapones" y "atasco en la alimentación" obtengan códigos diferentes.
- Clip de cámara como evidencia de una parada, donde una cámara vigila el tapador.
- Cada pérdida valorada en dinero y ordenada, para que la participación del tapador en el tiempo muerto del llenador sea visible.
- OEE en vivo por línea y turno, y una vista por planta.
Comienza con un piloto en una línea, con una línea base y una fecha de decisión acordada por adelantado. No hay plan gratuito ni niveles: cada planta recibe una cotización. Para ver cómo las máquinas enlazadas se limitan entre sí, lea nuestra guía sobre encontrar la verdadera restricción en líneas de embalaje enlazadas para OEE.
Preguntas frecuentes
¿Por qué el tapador para el llenador?
Porque en la mayoría de líneas hay poco o ningún buffer entre ellos. Los recipientes llenos y abiertos no pueden esperar, así que el llenador se para tan pronto como se para el tapador.
¿Qué provoca los atascos en la alimentación de tapones?
Tapones al revés, tapones dañados o fuera de especificación, un orientador que funciona demasiado lento para la línea y ajustes de canaleta que no coinciden con el tamaño del tapón.
¿"Sin tapones" debería ser una falla del tapador?
No. Es una parada por material. Codifíquela en el grupo material para que llegue a las personas que pueden establecer un punto de reorden.
¿Los rechazos por par cuentan en OEE?
Sí. Las botellas rechazadas cuentan contra Calidad. Si la regla de rechazo detiene la línea, esos minutos cuentan también contra Disponibilidad.
¿El tapador forma parte del OEE del llenador?
En un monoblock normalmente se mide como una sola máquina. Aun así, codifique las paradas del tapador por separado para saber qué parte de la máquina reparar.
Vea sus paradas de llenador y tapador en una demo
Traiga una línea de embotellado y su registro de paradas actual. Mostraremos la participación del tapador en las paradas del llenador y cuánto costó.
Artículos relacionados


Lo último de nuestro blog




Tarjetas reales de Fabrico, datos de ejemplo.