







 Iniciar sesión
 Blog
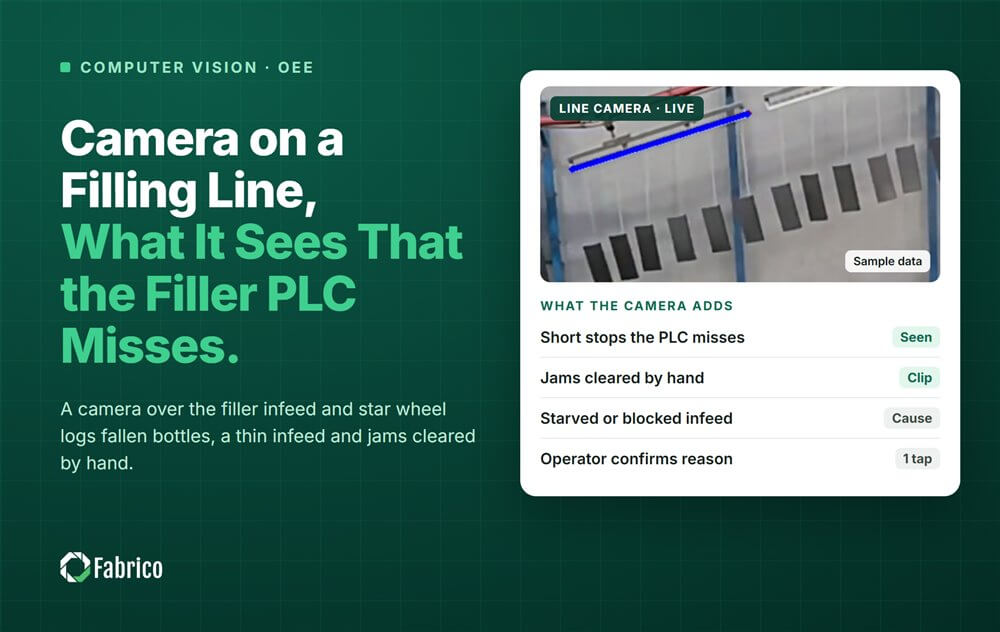
Cámara en una línea de llenado: lo que ve y el PLC de la llenadora no

Puntos clave
- El PLC de la llenadora es el reloj. Una cámara sobre la entrada es el testigo: muestra botellas caídas, una entrada escasa y atascos quitados a mano.
- Muchas de estas paradas duran menos de 60 segundos, así que la herramienta de OEE las archiva como pérdida de velocidad.
- Cada evento de cámara recibe un clip corto, y el operario confirma el motivo con un toque.
- Los minutos sin material son de la máquina aguas arriba, no del equipo de la llenadora.
- En una llenadora de ejemplo, dos tipos de parada que el PLC nunca registró valían $315,000 al año.
Una cámara en una línea de llenado observa las botellas, no el controlador. Sobre la entrada y la estrella, registra las paradas que el PLC (controlador lógico programable) de la llenadora no ve o etiqueta mal.
Fabrico es un software de OEE (eficiencia global de los equipos) y light MES (sistema de ejecución de fabricación), con cámaras de IA como complemento. Cada evento de cámara cae en la línea de tiempo de la llenadora con un clip corto y un motivo que el operario confirma con un toque. Para los cálculos de OEE de la llenadora, vea nuestra guía de OEE de la llenadora en una línea de embotellado.
¿Qué ve una cámara en una llenadora que el PLC no ve?
El PLC conoce el estado de la máquina: el motor funcionó, saltó un bit de fallo, se abrió una protección. No sabe si había botellas que llenar ni qué se atascó.
| Evento en la llenadora | Lo que registra el PLC | Lo que añade la cámara |
|---|---|---|
| Se cae una botella en la entrada | Nada, o una parada corta | La botella caída y los segundos perdidos |
| La entrada va escasa | A menudo "en marcha", a menor velocidad | Huecos en la entrada, así que los minutos son sin material, no de marcha lenta |
| Un atasco en la estrella de entrada | Un fallo genérico de atasco o sobrecarga | Qué se atascó: una botella aplastada, un cuello defectuoso, una botella caída |
| Una pausa por debajo del umbral de registro | Una parada que la herramienta de OEE filtra | El evento, su clip y su recuento |
| La mesa de salida está llena | "Parada" o "esperando" | Botellas acumuladas, así que los minutos son de bloqueo |
El PLC es el reloj y la cámara es el testigo. Necesita los dos. Nuestra comparación entre visión artificial y datos de PLC muestra cuándo gana cada uno.
¿Hacia dónde debe apuntar la cámara en una línea de llenado?
Empiece con una cámara fija sobre la entrada: los últimos metros del transportador, el tornillo sinfín de paso y la estrella de entrada. La mayoría de las paradas cortas de la llenadora empiezan ahí, y es donde el PLC menos le cuenta.
- Mire desde arriba el recorrido de las botellas, con toda la entrada en un solo encuadre.
- Deje las caras fuera del encuadre. La vista son botellas y guías.
- Evite reflejos y salpicaduras. Las superficies mojadas, el agua de lavado y el vapor causan falsos eventos.
- Revise la vista después de un cambio de formato. Las piezas de cambio nuevas cambian la escena.
Una cámara en la salida es opcional: un sensor de acumulación suele mostrar ya el tiempo bloqueado.
¿Qué paradas de la llenadora detecta la cámara?
Cuatro tipos de parada marcan la mayor parte de la diferencia, y cada uno tiene un responsable distinto.
Botellas caídas en la entrada
Las botellas ligeras se caen en una transferencia o a la entrada del sinfín. El operario las pone de pie. La llenadora se detiene un momento, o sigue con un hueco.
En un caso de estudio publicado, New Belgium Brewing encontró su llenadora llena de microparadas por botellas que se caían o se quedaban enganchadas en las guías.
Falta de material en la entrada
Cuando el suministro escasea, muchas llenadoras bajan la velocidad antes de pararse. El bit de marcha sigue arriba, así que el PLC dice "en marcha". La cámara muestra los huecos.
Esos minutos son sin material. Pertenecen aguas arriba, a menudo a la sopladora. Nuestra guía sobre falta de material y bloqueo muestra cómo cargarlos allí.
Atascos quitados a mano
Una botella encajada en la estrella hace saltar la sobrecarga. El operario abre la protección, la saca y rearranca. El PLC registra un código genérico de atasco.
El clip muestra qué había allí. Una botella aplastada, un cuello deformado y una botella caída necesitan cada uno un arreglo distinto.
Paradas cortas por debajo del umbral de registro
Muchas herramientas de OEE ignoran las paradas de menos de 60 segundos, así que esos minutos caen en el Rendimiento como pérdida de velocidad. Ninguna norma fija el umbral. La cámara cuenta cada parada, con su clip, sea cual sea el umbral.
En la llenadora, los segundos suman. Siemens sitúa una hora perdida en FMCG (productos de gran consumo) en $36,000 (True Cost of Downtime 2024). Más en nuestra guía sobre microparadas y visión artificial.
¿Cómo se convierte una parada de la llenadora en un motivo y un clip?
- Se marca la parada. La señal de la llenadora o la cámara marca su inicio y su fin.
- Se guarda el clip. Un clip corto del evento se adjunta a la parada como prueba.
- La pantalla sugiere un motivo. El operario lo acepta o elige otro, con un toque.
- La parada entra en la línea de tiempo del OEE con sus minutos, su responsable y su coste.
La cámara sugiere y el operario decide. Una falsa alarma cuesta unos segundos de revisión. Una parada no detectada cuesta la pérdida entera.
Ejemplo resuelto: ¿cuánto cuestan las paradas ocultas de la llenadora en una línea de ejemplo?
Línea de ejemplo (cifras ilustrativas, no de un cliente): una llenadora rotativa en una línea de agua de 0,5 litros, de 400 botellas por minuto nominales. Cada turno tiene 450 minutos planificados, y la herramienta de OEE ignora las paradas de menos de 60 segundos.
| Qué pasó | Paradas | Minutos | En el registro del PLC | Se carga a |
|---|---|---|---|---|
| Fallo de la taponadora, bloqueo por la etiquetadora, falta de material por la sopladora | 3 | 42 | Sí, con el motivo correcto | Taponadora, etiquetadora, sopladora |
| Atascos de la estrella quitados a mano | 5 x 2 minutos | 10 | Sí, como "atasco de entrada" | 3 defectos de cuello: sopladora. 2 botellas caídas: entrada |
| Botellas caídas puestas de pie a mano | 18 x 40 segundos | 12 | No, menos de 60 segundos | Transportador de entrada y guías |
| Entrada escasa, llenadora ralentizada o detenida | 12 x 45 segundos | 9 | No, el bit de marcha siguió arriba | Sopladora (sin material) |
| Total | 38 | 73 |
- El PLC vio 42 + 10 = 52 minutos parada. Disponibilidad = (450 menos 52) / 450 = 398 / 450 = 88,4%.
- El PLC llamó "en marcha" a los otros 398 minutos. La cámara encontró 21 de ellos, 12 + 9, parados o sin material: 21 / 450 = 4,7% del turno.
- 21 minutos x 400 botellas = 8.400 botellas por turno.
- Con una contribución de $0,05 por botella (o €0,05 en una planta en euros): $420 por turno. En 750 turnos al año: $315,000.
- Botellas caídas: 12 x 400 = 4.800 botellas, $240 por turno, $180,000 al año, para el equipo de la llenadora.
- Entrada escasa: 9 x 400 = 3.600 botellas, $180 por turno, $135,000 al año, para la sopladora.
- Los clips pasaron 3 x 2 = 6 de los 10 minutos de atasco de "atasco de entrada" a defectos de cuello, un problema de la sopladora.
El equipo de la llenadora recibió 12 minutos por turno que arreglar con guías y transferencias. El equipo de la sopladora recibió 9 + 6 = 15 minutos que antes estaban en las cuentas de la llenadora.
El dinero solo cuenta si la línea lo vende todo, o si las botellas perdidas cuestan horas extra para recuperarlas. Acuerde primero esa regla con su controller.
¿Qué no puede hacer una cámara en una llenadora?
- Ve un solo campo de visión, no el interior de la llenadora ni toda la línea.
- Funciona en un rango de iluminación. Los reflejos, las salpicaduras y el vapor causan errores.
- Puede quedar tapada por una mano o una herramienta delante de la lente.
- Necesita una revisión después de cambios en las guías o las piezas de cambio.
- No decide la causa sola. Sugiere, y el operario confirma.
¿Cómo se mantiene la cámara en las botellas y no en el operario?
Apúntela al recorrido de las botellas e informe el OEE por línea y turno, nunca por operario con nombre. El clip muestra la botella, no a una persona a la que juzgar.
En Alemania y Francia, el comité de empresa preguntará esto primero. Acuerde quién ve los clips y para qué antes de instalar la primera cámara. Nuestra guía sobre cámaras en línea de producción sin vigilancia explica los pasos.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación con visión artificial. El OEE y el light MES van primero, y las cámaras son un complemento.
- Registro automático de paradas a partir de la señal de la máquina de la llenadora.
- Un clip de cámara como prueba de una parada en la entrada y la estrella.
- El operario confirma el motivo con un toque.
- Cada pérdida valorada en dinero y pérdidas ordenadas por dinero.
- OEE en vivo por línea y turno, y una sola vista para todas las plantas.
Resultado con nombre: Ficosota, cliente de Fabrico; las cifras están en la historia de Ficosota.
Se empieza con un piloto en una línea, con una línea base y una fecha de decisión acordadas de antemano. Los dispositivos se conectan en aproximadamente un mes y el despliegue completo lleva de 3 a 4 meses. No hay plan gratuito ni niveles: cada planta recibe su presupuesto. Vea la página de OEE y MES con visión artificial.
Preguntas frecuentes
¿Puede una cámara en una llenadora sustituir la señal del PLC?
No en una llenadora moderna. El PLC da estados de máquina y códigos de fallo exactos. La cámara añade lo que el PLC no puede ver: botellas caídas, huecos en la entrada y qué se atascó. En una llenadora antigua sin un controlador aprovechable, una cámara puede ser la señal principal de paradas y conteos.
¿La cámara decide por qué se paró la llenadora?
No. Sugiere un motivo a partir de lo que vio, como una botella caída o una entrada escasa. El operario lo confirma con un toque, y el clip se queda con la parada como prueba para la reunión diaria.
¿Los minutos sin material deben contar contra la llenadora?
Muéstrelos en el OEE completo de la llenadora, porque la línea perdió esas botellas. Pero cárguelos a la máquina aguas arriba que se quedó corta primero. El clip de la entrada vacía es la prueba, así que no se culpa al equipo de la llenadora de un problema de suministro.
¿La cámara de la llenadora vigila a los operarios?
No debería. Apúntela al recorrido de las botellas, deje las caras fuera del encuadre e informe por línea y turno, nunca por persona. En Alemania hace falta un acuerdo de empresa antes de instalar la primera cámara, incluso para una cámara que no graba nada.
Vea las paradas ocultas de su llenadora en una demo
Traiga una línea de llenado y su último parte de turno. Le mostraremos dónde se esconden sus paradas cortas y lo que cuesta cada una.
Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.