







 Iniciar sesión
 Blog

KPI del supervisor de producción: 7 cifras para llevar un turno

Puntos clave
- Revise la producción frente al plan cada hora. Es lo primero que muestra un turno que se queda atrás.
- Los otros seis explican la diferencia. Revíselos en el relevo.
- Cada KPI necesita un objetivo fijado antes del turno.
- Informe por línea y turno, no por operario con nombre.
Un supervisor de producción tiene ocho horas y demasiadas cifras. Las que merece la pena vigilar son las que el supervisor todavía puede cambiar antes de que acabe el turno.
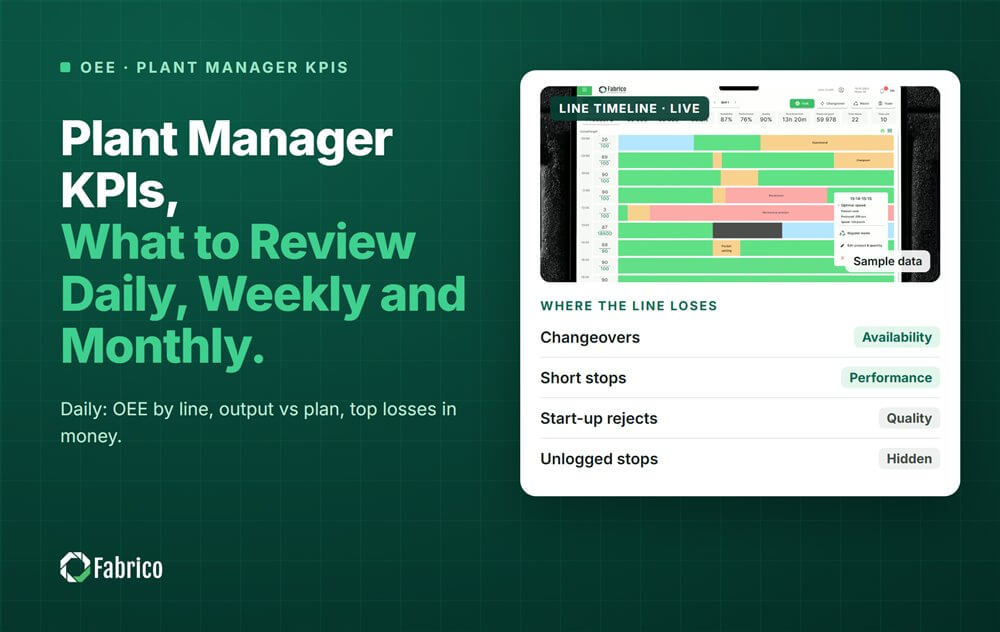
Fabrico, software de OEE y light MES con cámaras de IA, muestra estos KPI de turno en vivo para cada línea a partir de la señal de la máquina. Esta guía enumera los siete, cómo calcular cada uno y cuándo mirarlo.
¿Qué KPI debe seguir un supervisor de producción?
Elija KPI sobre los que el turno pueda actuar hoy. El coste por unidad y las tendencias anuales importan, pero son de la revisión del director de planta.
| KPI | Cómo se calcula | De dónde sale el objetivo | Cuándo revisarlo |
|---|---|---|---|
| Producción vs plan | Unidades buenas / unidades planificadas | El plan del turno, por SKU | Cada hora |
| OEE | Unidades buenas x tiempo de ciclo ideal / tiempo planificado | La media reciente de la propia línea | A mitad de turno y en el relevo |
| 3 mayores paradas | Minutos y número de veces por motivo | Las 3 mayores de la semana pasada | Cada hora |
| Tiempo de cambio de formato | De la última unidad buena a la primera unidad buena a velocidad nominal | Estándar por pareja de formatos | Después de cada cambio |
| Tasa de rechazo | Unidades rechazadas / unidades totales | La media reciente de la propia línea | Cada hora |
| Seguridad | Incidentes y casi accidentes notificados | Cero incidentes, todos los casi accidentes registrados | Al inicio y al final del turno |
| Acciones abiertas | Acciones abiertas y cerradas en este turno | Nada sin responsable | Relevo |
¿Qué KPI importa más en un solo turno?
La producción frente al plan, revisada cada hora. Es el único KPI que todo el equipo entiende de un vistazo, y avisa pronto cuando el turno se queda atrás.
Una vista horaria detecta una primera hora lenta o una parada larga mientras aún quedan horas para recuperar. Nuestra guía para seguir la producción objetivo frente a la real muestra cómo fijar los objetivos horarios.
Los otros seis KPI explican la diferencia. Cuando la producción se queda atrás, las 3 mayores paradas y el tiempo de cambio de formato suelen decir por qué.
¿Cómo fijo un objetivo para cada KPI?
- Fíjelo antes del turno, en el plan, no después de una mala hora.
- Use el histórico de la propia línea para el OEE y el rechazo. Una línea al 65% no saltará al 85% porque lo diga un póster.
- Fije estándares de cambio por pareja de formatos. Pasar de packs de 200 g a 400 g no es el mismo trabajo que un cambio de sabor.
- Deje la seguridad aparte. No cambie nunca un paso de seguridad por producción.
Ejemplo resuelto: ¿cómo es el cuadro de KPI de un turno?
Línea de ejemplo (cifras ilustrativas, no de un cliente): una línea de galletas con una flowpack de 120 paquetes por minuto nominales. El turno tiene 450 minutos planificados. El plan es el 75% de la producción nominal: 120 x 450 x 0,75 = 40.500 paquetes.
- Producción vs plan: 37.800 paquetes buenos / 40.500 = 93,3%. Al turno le faltan 2.700 paquetes.
- OEE: 37.800 / (120 x 450) = 37.800 / 54.000 = 70,0%.
- 3 mayores paradas: paradas por rechazo del detector de metales 4 x 5 = 20 minutos, empalmes de film 9 x 2 = 18 minutos, atascos de la formadora de cajas 12 x 1 = 12 minutos.
- Cambio de formato: 42 minutos frente a un estándar de 30. Son 12 minutos de más.
- Rechazo: 930 rechazados de 38.730 paquetes hechos = 2,4%.
- Seguridad: 0 incidentes, 1 casi accidente notificado.
- Acciones abiertas: 3 abiertas, 2 cerradas, 1 entregada en el relevo con responsable.
Ahora relacione las cifras. Solo el exceso del cambio de formato costó 12 x 120 = 1.440 paquetes, más de la mitad de la diferencia de 2.700 paquetes. Los otros 1.260 se reparten entre paradas, velocidad y rechazo.
Con una contribución de ejemplo de $0,12 por paquete, el exceso costó $172,80, o €172,80 en una planta en euros a €0,12 por paquete. La primera acción del supervisor está clara: averiguar por qué se alargó el cambio de formato.
¿Por qué KPI no se debe juzgar a un supervisor?
Algunas cifras son de otras personas. Si se juzga al supervisor por ellas, el turno pasa el tiempo explicando en lugar de arreglando.
- El coste por unidad depende de precios y volúmenes que el turno no controla.
- Los KPI de reparación, como el tiempo medio entre fallos, son de mantenimiento. El supervisor informa de las paradas; mantenimiento es responsable del arreglo.
- Puntuaciones de operarios con nombre. Mida el proceso, nunca a la persona. Una clasificación por nombre hace que la gente deje de registrar las paradas con honestidad.
Para la diferencia entre un turno ajetreado y un buen turno, vea nuestra guía de software de OEE para supervisores de turno.
¿Con qué frecuencia debe revisar un supervisor los KPI?
En la mayoría de las líneas de FMCG funcionan tres ritmos:
- Cada hora: producción vs plan, la parada que más costó esta hora, rechazo.
- En la reunión de nivel 1: las 3 mayores paradas de ayer y las acciones abiertas. Que sea corta y de pie. Nuestra guía de reuniones por niveles explica el formato.
- En el relevo: los siete KPI, más lo que debe vigilar el turno siguiente. Use un checklist de relevo de turno para que no se quede nada fuera.
¿Cómo reduzco el tiempo de cambio de formato cuando encabeza la lista?
Mida desde la última unidad buena del producto anterior hasta la primera unidad buena del nuevo a velocidad nominal. Después clasifique cada paso como interno (la línea tiene que pararse) o externo (se puede hacer con la línea en marcha).
Pase los pasos externos a antes de la parada: piezas en un carro, film y etiquetas preparados, ajustes escritos por formato. Es el núcleo del SMED, y a menudo es la mejora más rápida que puede liderar un supervisor.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación con visión artificial. El OEE y el light MES van primero. Fabrico da a los supervisores los siete KPI sin la carpeta de papel.
- OEE en vivo por línea y turno, con la producción frente al plan horario.
- Registro automático de paradas, y el operario confirma el motivo con un toque.
- Un clip de cámara como prueba de una parada, para que la conversación trate de la máquina, no de la persona.
Cuando una parada es una avería, se envía una orden de trabajo al técnico adecuado con su coste. Se empieza con un piloto en una línea. No hay plan gratuito ni niveles: cada planta recibe su presupuesto. Vea cómo se detectan las paradas con cámara en nuestra página de OEE con visión artificial.
Preguntas frecuentes
¿Cuáles son los KPI de un supervisor de producción?
El conjunto básico es producción frente al plan, OEE, las 3 mayores paradas por minutos, tiempo de cambio de formato frente al estándar, tasa de rechazo, seguridad y acciones abiertas. Cada uno necesita un objetivo fijado antes del turno. La producción frente al plan se revisa cada hora, y el conjunto completo en el relevo.
¿Cuántos KPI debe seguir un supervisor?
Con cinco a siete basta para un turno. Más que eso y nadie los lee. Elija las cifras que el turno todavía puede cambiar antes de terminar. Las tendencias largas, el coste por unidad y los totales de planta van en las revisiones semanales y mensuales del director de planta.
¿Qué es un buen objetivo de OEE para un turno?
Parta de la media reciente de la propia línea, con las mismas reglas de conteo, y apunte unos puntos más arriba. La mayoría de los fabricantes rondan el 60% de OEE. El 85% que tanto se cita viene del trabajo de Nakajima de 1984 sobre plantas de automoción japonesas, así que no es un objetivo justo para cualquier línea de FMCG.
¿Se deben mostrar los KPI del supervisor a los operarios?
Sí, a nivel de línea. Una pantalla con la producción frente al plan horario y la parada principal ayuda al equipo a reaccionar sin esperar al supervisor. Muestre las cifras de la línea, nunca una clasificación de personas con nombre. Así el foco sigue en la máquina y en el proceso.
¿Cómo se calcula la producción frente al plan?
Divida las unidades buenas hechas por las unidades planificadas para el mismo periodo y multiplique por 100. Si el plan del turno era de 40.500 paquetes y la línea hizo 37.800 paquetes buenos, la producción frente al plan es del 93,3%. Calcúlela por hora además de por turno.
Traiga una línea y los partes de turno de la semana pasada a una demo de Fabrico. Le mostraremos los siete KPI de su línea, o contáctenos con su pregunta.
Artículos relacionados

Lo último de nuestro blog








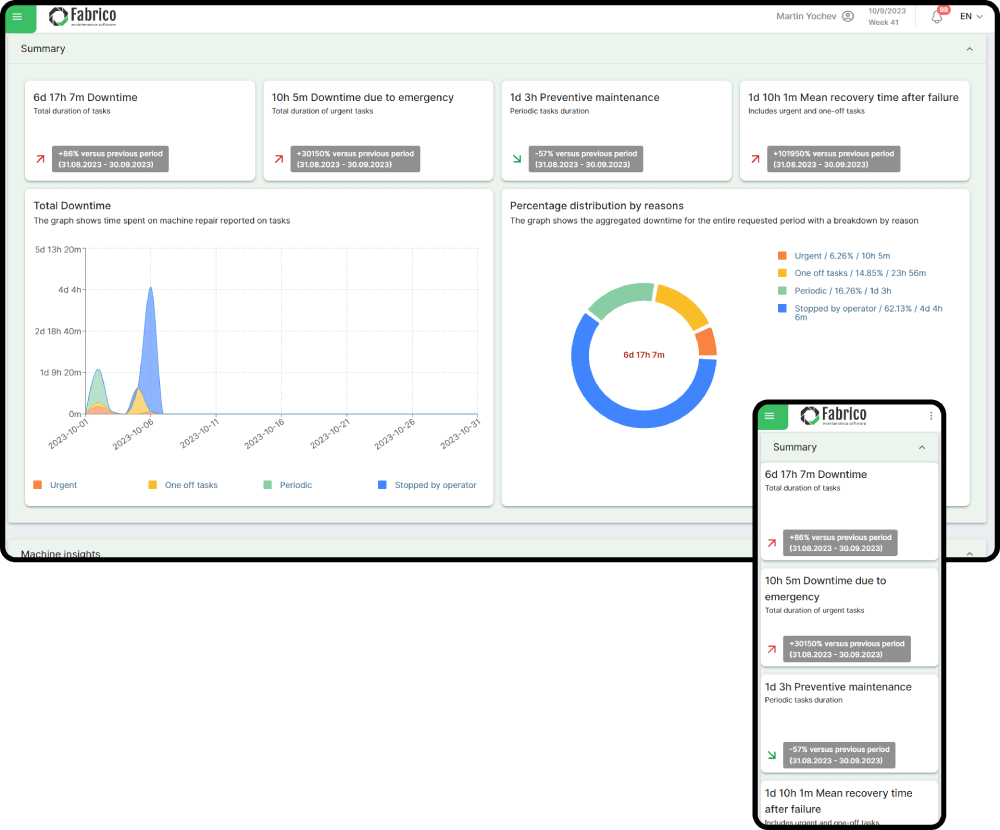
Tarjetas reales de Fabrico, datos de ejemplo.