







 Iniciar sesión
 Blog
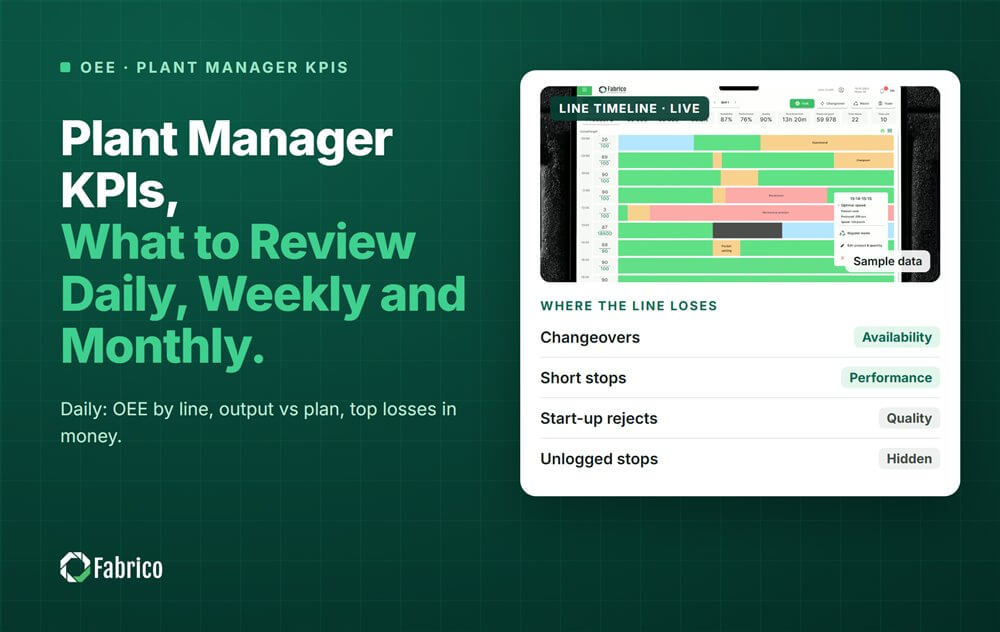
KPI del director de planta: qué revisar a diario, cada semana y cada mes

Puntos clave
- Lea de 5 a 8 KPI al día, no 30. La mayoría son de los turnos.
- Ordene las líneas por el coste de sus pérdidas, no solo por el OEE.
- Pondere el OEE de planta por horas planificadas. Una media simple puede inflarlo.
- Valore una hora perdida a margen de contribución, completo solo si la línea lo vende todo.
Un director de planta ve más cifras que nadie en el edificio. Su trabajo no es leerlas todas. Es leer unas pocas, al ritmo adecuado, y hacer la pregunta que mueve la planta.
Fabrico, software de OEE y light MES con cámaras de IA, da a los directores de planta una sola vista del OEE y de las pérdidas por línea y turno. Esta guía expone qué KPI revisar a diario, cada semana y cada mes, con una clasificación semanal resuelta.
¿Qué KPI debe seguir un director de planta?
Repártalos por ritmo. Cada ritmo responde a una pregunta distinta.
| Ritmo | KPI | La pregunta que responde |
|---|---|---|
| Diario | OEE por línea y turno, producción vs plan, las 3 mayores pérdidas en dinero, seguridad, retenciones de calidad | ¿Dónde perdimos ayer y quién se ocupa? |
| Semanal | Tendencia del OEE por línea, pérdidas ordenadas por dinero, tiempo de cambio de formato vs estándar, acciones cerradas | ¿Están funcionando los arreglos? |
| Mensual | Coste de transformación por unidad, capacidad utilizada, OEE vs trimestre anterior, productividad de la mano de obra | ¿Mejora la planta y necesitamos más capacidad? |
Para una lista más amplia de métricas, nuestra guía de KPI de fabricación cubre toda la familia. Aquí la idea es elegir pocas.
¿Qué debe mirar un director de planta cada día?
La página diaria debería llevar cinco minutos. Alimenta la reunión diaria de producción, no un dosier de informes.
- OEE por línea y turno, de ayer. Busque el turno que rompió el patrón.
- Producción vs plan, por línea. Un incumplimiento que conoce a las 8 de la mañana todavía se puede recuperar esta semana.
- Las 3 mayores pérdidas en dinero, con un responsable para cada una.
- Seguridad: incidentes y casi accidentes.
- Retenciones de calidad y reclamaciones de clientes abiertas.
Nuestra guía de la reunión diaria de producción muestra cómo mantener la revisión corta y de pie.
¿Qué va en la revisión semanal?
La revisión semanal pregunta si funcionaron las acciones de la semana anterior. Es donde las tendencias importan más que los días sueltos.
- Tendencia del OEE por línea, semana a semana, con las mismas reglas.
- Pérdidas ordenadas por dinero, no por minutos.
- Tiempo de cambio de formato frente al estándar de cada formato.
- Acciones cerradas frente a acciones abiertas.
Nuestra página sobre la revisión semanal de OEE del director de planta explica quién trae qué a la reunión.
Ejemplo resuelto: ¿cómo ordeno las líneas para la revisión semanal?
Ordénelas por lo que cuestan sus pérdidas, no solo por el OEE. Un OEE bajo en una línea barata puede importar menos que un OEE intermedio en su mejor línea.
Planta de ejemplo (cifras ilustrativas, no de un cliente): cuatro líneas, una semana. Horas perdidas = horas planificadas x (1 menos OEE). Cada hora perdida se valora a la contribución por hora de la línea.
| Línea | Horas planificadas | OEE | Horas perdidas | Contribución por hora | Coste de las horas perdidas |
|---|---|---|---|---|---|
| A | 120 | 72% | 33.6 | $2,000 | $67,200 |
| B | 120 | 58% | 50.4 | $1,500 | $75,600 |
| C | 80 | 65% | 28.0 | $3,000 | $84,000 |
| D | 40 | 80% | 8.0 | $1,000 | $8,000 |
| Planta | 360 | 66,7% | 120.0 | $234,800 |
- La línea B tiene el peor OEE. La línea C es la que más cuesta, porque cada una de sus horas gana el doble.
- El OEE de planta, ponderado por horas planificadas, es 240 / 360 = 66,7%.
- Una media simple de los cuatro porcentajes da 68,8%. Eso infla la planta, porque la línea pequeña D es la que mejor puntúa.
Dos límites honestos. Una hora perdida vale la contribución completa solo si la línea lo vende todo. Y no toda hora perdida se puede recuperar. Acuerde una vez la regla de valoración con su controller y úsela cada semana. En una planta en euros, use la contribución por hora en euros; la clasificación funciona igual.
¿Qué va en la revisión mensual?
La revisión mensual trata de la dirección y del dinero. Es el sitio de las cifras que se mueven despacio.
- Coste de transformación por unidad, por línea o por familia de productos.
- Capacidad utilizada: horas planificadas frente a todas las horas disponibles. Muestra si necesita un turno nuevo o una línea nueva.
- OEE frente al trimestre anterior, para ver si las mejoras se mantuvieron.
- Productividad de la mano de obra, como las unidades por hora de trabajo.
Para hacerse una idea de la escala: el informe True Cost of Downtime 2024 de Siemens sitúa una hora perdida en una gran planta de FMCG en USD 36.000. Su propia cifra será distinta, así que valore sus horas con su propia contribución.
¿Cómo comparo líneas y plantas con justicia?
Use las mismas definiciones en todas partes. Qué cuenta como tiempo planificado, cuál es la velocidad nominal y qué cuenta como unidad buena tienen que coincidir. Si no, la línea que mejor parece es la que tiene las reglas más laxas.
- Pondere el OEE por tiempo planificado. No promedie nunca porcentajes.
- Deje los cambios de formato dentro de la pérdida, no en el tiempo planificado.
- Compare primero una línea con su propio histórico y después con otras líneas.
Para grupos con varias plantas, nuestra guía para consolidar el OEE de varias plantas expone las reglas.
¿Cuántos KPI son demasiados?
Si hay que hacer scroll en la página diaria, tiene demasiados. De cinco a ocho cifras es un buen límite para la vista diaria.
Un KPI se gana su sitio si alguien actúa sobre él. Si una cifra no ha cambiado ninguna decisión en tres meses, pásela al dosier mensual o quítela. Nuestra guía de software de OEE para directores de planta explica lo que debe mostrar la pantalla.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación con visión artificial. El OEE y el light MES van primero. Fabrico da al director de planta los KPI diarios y semanales desde las máquinas, no desde informes tecleados.
- OEE en vivo por línea y turno, con un solo conjunto de reglas.
- Cada pérdida valorada en dinero y ordenada, para que la revisión semanal empiece por la pérdida más cara.
- Una sola vista para todas las plantas en grupos con varios centros.
Se empieza con un piloto en una línea, con una línea base y una fecha de decisión acordadas de antemano. No hay plan gratuito ni niveles: cada planta recibe su presupuesto. Vea cómo encaja esta capa en nuestra página de light MES.
Preguntas frecuentes
¿Qué KPI sigue un director de planta?
Un director de planta sigue cada día el OEE por línea y turno, la producción frente al plan, las mayores pérdidas en dinero, la seguridad y las retenciones de calidad. Cada semana, la tendencia por línea y las acciones cerradas. Cada mes, el coste de transformación por unidad, la capacidad utilizada y el avance frente al trimestre anterior.
¿Cuál es el KPI más importante para un director de planta?
No hay uno solo, pero el OEE por línea con sus pérdidas valoradas en dinero se acerca. Junta disponibilidad, velocidad y calidad en una cifra, y la clasificación por dinero muestra qué pérdida arreglar primero. La seguridad siempre va a su lado, y nunca detrás.
¿Con qué frecuencia hay que revisar los KPI de la planta?
Las cifras de turno, cada día, en una reunión corta y de pie. Las tendencias y las acciones, una vez por semana. El coste, la capacidad y el avance trimestral, una vez al mes. Cada ritmo tiene su propia página corta, para que nadie lea cifras mensuales cada mañana ni ruido diario una vez al mes.
¿Cómo calculo el OEE de planta a partir de varias líneas?
Pondere cada línea por su tiempo planificado. Multiplique el OEE de cada línea por sus horas planificadas, sume los resultados y divida por el total de horas planificadas. Cuatro líneas con 360 horas planificadas y 240 horas ponderadas dan 66,7%. Una media simple de porcentajes da una respuesta errónea.
¿Debe ver un director de planta los datos por turno?
Sí, por línea y turno, pero no como una clasificación de personas con nombre. Los datos por turno muestran dónde se rompe un patrón, como una primera hora floja o un cambio de formato nocturno largo. Eso señala un proceso que arreglar, que es el trabajo del director de planta.
Traiga una semana de datos de línea a una demo de Fabrico. Ordenaremos sus pérdidas por dinero, o contáctenos con su pregunta.
Artículos relacionados




Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.