


 Iniciar sesión
 Blog

Comprobaciones de etiqueta y código vs cámaras OEE - dos trabajos de visión diferentes

Puntos clave
- Una cámara de inspección comprueba cada paquete en un punto: etiqueta, código de fecha, código de barras, tapón y llenado. Una compuerta de rechazo empuja los paquetes malos fuera de la línea.
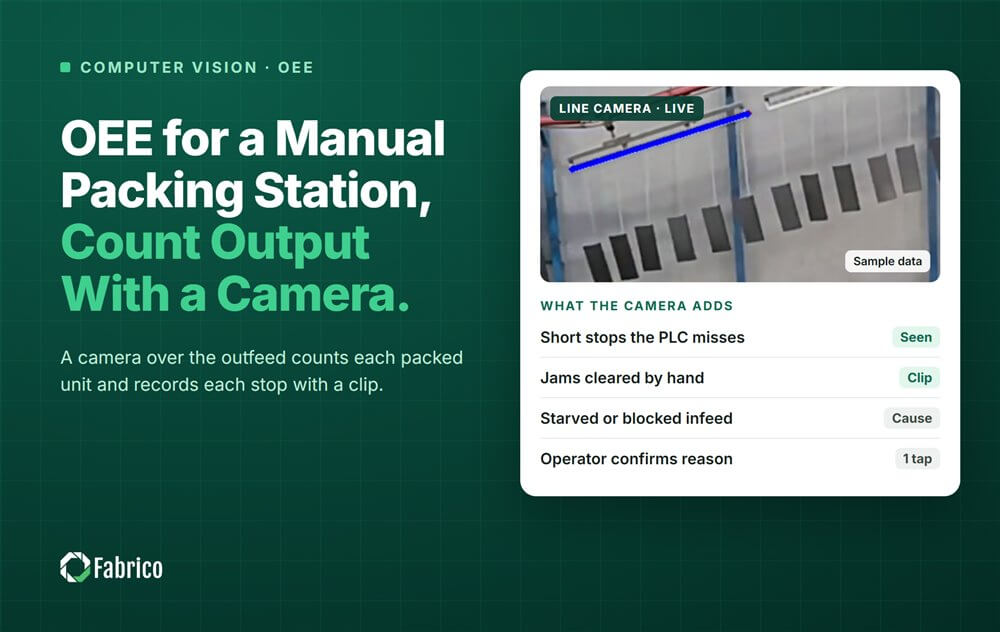
- Una cámara OEE cuenta la producción, registra las paradas y conserva un clip de cada parada.
- Los trabajos necesitan diferente campo de visión, luz y sincronización, así que una cámara rara vez hace bien ambas cosas.
- Los rechazos de inspección deben quedar en la tasa Quality de OEE. Una parada de línea causada por rechazos pertenece a Availability.
- En la línea de etiquetado de ejemplo más abajo, las paradas por etiquetas cuestan $720 por turno y los rechazos de etiquetas $180.
Una cámara de inspección de etiquetas y códigos y una cámara OEE (overall equipment effectiveness) hacen dos trabajos distintos. La cámara de inspección decide, paquete por paquete, si cada uno está en condiciones de enviarse. La cámara OEE marca cada parada y cuánto duró, guarda un clip corto y cuenta lo que la línea produjo; el operador confirma la razón con un toque.
Fabrico es software OEE y MES ligero (manufacturing execution system), con cámaras IA como complemento. Sus cámaras cuentan la producción, registran las paradas y guardan un clip corto de cada parada. El operador confirma la razón con un toque. Comprobar cada etiqueta y código sigue siendo trabajo del sistema de inspección en su línea.
¿Qué hace una cámara de inspección de etiquetas y códigos?
Una cámara de inspección en línea se sitúa en un punto fijo, normalmente justo después de la etiquetadora o del codificador. Un sensor le dice cuándo llega cada paquete. Toma una imagen nítida con su propia luz y da aprobado o rechazado.
Controles típicos:
- Etiqueta: presente, recta y la correcta.
- Código de fecha y lote: impreso, legible, con la fecha correcta.
- Código de barras: legible, y en algunas líneas evaluado por calidad de impresión.
- Tapón y nivel: tapón presente y asentado, nivel de llenado dentro de los límites.
Un fallo dispara una compuerta de rechazo: un empujador o un chorro de aire mueve el paquete a un contenedor. Muchas líneas también paran tras varios rechazos seguidos. Entonces una bobina de etiquetas mala no puede llenar el contenedor.
Esto es trabajo de calidad, normalmente a cargo del equipo de calidad. Un fallo significa que un paquete malo llega a un cliente. Para cuándo comprobar cada paquete y cuándo muestrear, vea inline vs offline inspection.
¿Qué hace una cámara OEE?
Una cámara OEE vigila una escena más amplia a lo largo del tiempo: una entrada, una mesa de acumulación o una salida. No juzga paquetes individuales. Pregunta si el producto se mueve y cuántas unidades han pasado.
- Cuenta la producción en el punto que vigila.
- Registra las paradas con inicio y fin, incluso las cortas.
- Conserva un clip corto de cada parada: una rotura de banda, una botella caída, una entrada vacía.
La cámara sugiere lo que pasó, el operador lo confirma con un toque, y el clip queda como evidencia. Donde la señal del PLC (programmable logic controller) es buena, sigue siendo el reloj. Vea nuestra comparación de visión por computador y datos PLC para OEE.
¿Cómo se comparan los dos trabajos de visión?
| Punto | Inspección de etiqueta y código | Cámara OEE |
|---|---|---|
| Pregunta que responde | ¿Este paquete sirve para enviar? | ¿Cuándo y por qué se paró la línea? |
| Dónde mira | Un paquete, en primer plano, en un punto fijo | Un tramo de cinta transportadora o una zona de máquina |
| Luz | Su propia lámpara, protegida y estable | La luz de la planta, en un rango estable |
| Temporización | Decisión en cada paquete | Eventos durante minutos y horas |
| Salida | Aprobado o rechazado, señal de rechazo, conteo de rechazos | Paradas, conteos, un clip de cada parada |
| Costo de un fallo | Un paquete defectuoso llega a un cliente | Una parada falta en los datos de pérdidas |
| Propietario habitual | Calidad | Producción y mejora continua |
| Dónde encaja en OEE | Quality, a través del conteo de rechazos | Availability y Performance, a través de paradas y conteos |
¿Por qué una cámara rara vez puede hacer bien ambos trabajos?
Porque las dos tareas tiran de la cámara en direcciones opuestas.
- Vista. Leer un pequeño código de fecha a velocidad de línea necesita un campo estrecho sobre un paquete. Ver un atasco necesita vista sobre varios metros.
- Luz. La inspección aporta su propia luz protegida. Una cámara OEE trabaja con la luz de la planta.
- Temporización. La inspección juzga cada paquete y dispara la compuerta a tiempo. El registro de paradas funciona sobre minutos.
- Lo que cuesta un error. Un fallo de inspección puede significar una retirada, por eso rechaza en caso de duda. Una cámara OEE puede vivir con una falsa alarma: el clip lo muestra en segundos.
Cada una tiene un punto ciego. La cámara de inspección no ve la rotura de banda a dos metros atrás. La cámara OEE ve la parada, pero no puede leer un código.
Así que opere dos sistemas con dos propietarios y una aúna sus cifras en un solo sitio.
¿Cómo alimentan los rechazos de inspección la tasa Quality de OEE?
Quality en OEE es cuenta buena dividida por cuenta total, y bueno = total menos rechazos. El sistema de inspección le da los rechazos, desde su propio contador, una etiqueta PLC o el contenedor de rechazos.
- Contar en un punto. Total y bueno en el mismo lugar, idealmente la cámara de inspección.
- Los paquetes reetiquetados no son buenos. No estaban bien la primera vez.
- Registre el paro y los rechazos por separado. Cuando los rechazos paran la línea, los minutos son pérdida de Availability. Los paquetes son pérdida de Quality.
- Dé a cada tipo de rechazo su propia razón. Una etiqueta ausente y un código ilegible tienen propietarios distintos.
Luego lea ambos lado a lado. Cuando los rechazos de etiqueta y las paradas aumentan en la misma hora, a menudo comparten una causa: una bobina defectuosa, pegamento o un codificador con poca tinta. Vea nuestra guía de cálculo de OEE y nuestra guía OEE para etiquetadoras.
Ejemplo práctico: ¿qué cuestan las paradas de etiquetas y los rechazos de etiquetas en una línea de ejemplo?
Línea de ejemplo (números ilustrativos, no cliente): una línea de embotellado de salsa a 240 botellas por minuto. La etiquetadora, el codificador y la cámara de inspección están justo después del llenador con casi ningún buffer. Así que cada parada de la etiquetadora para la línea. La línea está agotada.
Cada botella aporta un margen de $0.10 (o €0.10 en una planta en euros). Una botella rechazada cuesta $0.25: $0.10 de margen perdido más $0.15 de salsa y envase. En un turno, 96,000 botellas pasan por la cámara de inspección.
| Pérdida por etiqueta | Registrado por | Tamaño | Factor OEE | Coste por turno |
|---|---|---|---|---|
| Rupturas de web y empalmes de bobina, 9 paradas | Cámara OEE y PLC | 18 minutos | Availability | $432 |
| Fallos de pegamento y desprendimiento de etiqueta, 12 paradas de 30 segundos | Cámara OEE | 6 minutos | Performance (paradas cortas) | $144 |
| Línea parada tras 3 códigos ilegibles seguidos, 4 paradas | Alarma de inspección, contabilizada como parada | 6 minutos | Availability | $144 |
| Etiquetas faltantes o torcidas rechazadas | Cámara de inspección | 480 botellas | Quality | $120 |
| Códigos de fecha ilegibles rechazados | Cámara de inspección | 240 botellas | Quality | $60 |
| Total | 30 minutos, 720 botellas | $900 |
- Paradas: 30 minutos x 240 botellas = 7,200 botellas no producidas. A $0.10 cada una: $720 por turno.
- Rechazos: 720 botellas x $0.25 = $180 por turno.
- Quality = (96,000 menos 720) / 96,000 = 95,280 / 96,000 = 99.25%. Por sí sola, eso parece bien.
- En 500 turnos al año (2 turnos, 250 días): $900 x 500 = $450,000 al año, o €450,000.
Dos lecciones. Las paradas cuestan cuatro veces más que los rechazos, y solo el registro de paradas las muestra. Y el codificador aparece en ambos sistemas: 240 rechazos de código ($60) y 4 paradas ($144), $204 por turno de una sola máquina.
Esos $450,000 son efectivo sólo si la línea está agotada o las botellas perdidas generan horas extra. Acorde esa regla con su controlador primero.
¿Qué errores cometen las plantas con las dos cámaras?
- Esperar que la cámara de inspección explique las paradas de línea.
- Apuntar una cámara OEE a las etiquetas esperando que lea códigos.
- Dejar el conteo de rechazos fuera del OEE, de modo que Quality parezca casi perfecto.
- Registrar una parada causada por rechazos sin minutos, de modo que la pérdida de Availability desaparezca.
- Clasificar las pérdidas por etiquetas por conteo en lugar de por dinero.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación con visión por computador. Funciona primero con OEE y MES ligero. En una línea de etiquetado cubre el lado de las pérdidas: paradas, conteos y coste.
- Registro automático de tiempos de inactividad, hasta paradas cortas.
- Un clip de cámara como evidencia de una parada, donde una cámara vigila la línea.
- El operador confirma la razón con un toque.
- Cada pérdida valorada en dinero y las pérdidas ordenadas por valor.
- OEE en vivo por línea y turno.
Mantenga su sistema de inspección para etiquetas y códigos. Apunte las cámaras al proceso, no a las personas: vea line cameras without surveillance.
Empieza con un piloto en una línea, con una línea base y una fecha de decisión acordadas de antemano. No hay plan gratuito ni niveles: cada planta recibe una cotización. Vea la página de visión por computador, OEE y MES.
Preguntas frecuentes
¿Puede una cámara OEE comprobar etiquetas?
No bien. Comprobar una etiqueta o un código de fecha requiere una vista cercana de cada paquete, iluminación propia y una decisión rápida. Una cámara OEE vigila un área más amplia para registrar paradas y conteos. Use un sistema de inspección para etiquetas y códigos y alimente sus rechazos al OEE.
¿Puede una cámara de inspección darme OEE?
Sólo parte de él. Su contador de rechazos le da la tasa Quality y algunos sistemas también cuentan cada paquete. No puede ver por qué la línea se paró aguas arriba o aguas abajo. Availability y Performance necesitan el PLC, sensores o una cámara OEE.
¿Dónde van los rechazos de inspección en OEE?
A Quality. El conteo bueno es el conteo total menos los rechazos, en un punto de conteo. Si una racha de rechazos para la línea, los minutos parados van a Availability. Dé a cada tipo de rechazo su propia razón para que la solución vaya al equipo correcto.
¿Necesito ambas cámaras en una línea de etiquetado?
Si envía paquetes etiquetados o codificados, necesita inspección en cada paquete. También necesita datos de pérdidas, y eso puede venir del PLC, sensores o una cámara OEE. Muchas líneas empiezan con el PLC y añaden una cámara donde el registro de paradas solo dice "stopped".
Vea sus pérdidas por etiquetas en una demo
Traiga una línea de etiquetado, su registro de paradas y sus conteos de rechazos. Mostraremos qué pérdidas por etiquetas cuestan más.
Artículos relacionados
Lo último de nuestro blog







Tarjetas reales de Fabrico, datos de ejemplo.