







 Iniciar sesión
 Blog
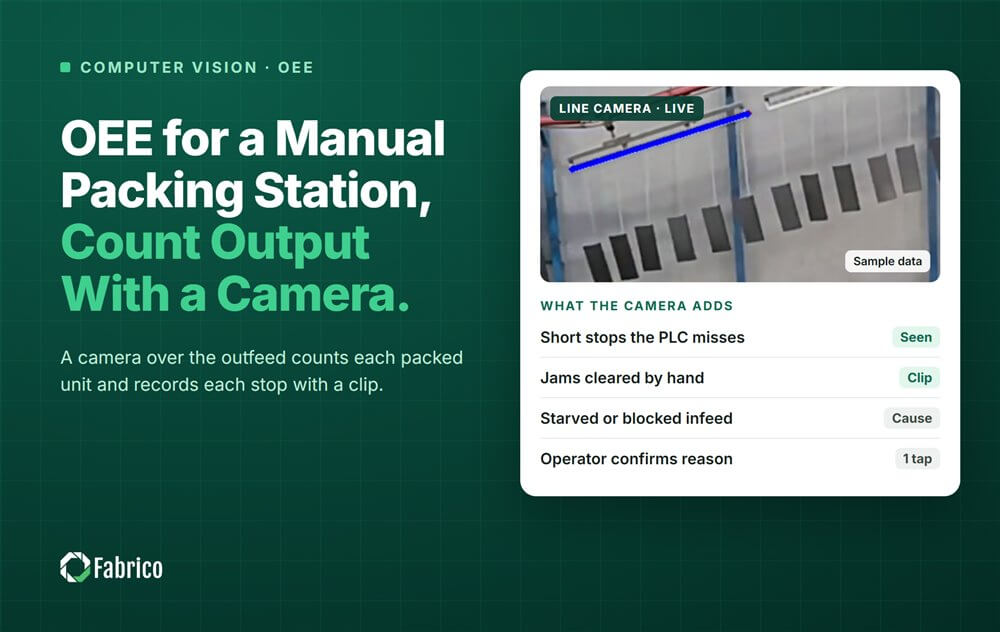
OEE para un puesto de envasado manual: contar la producción con una cámara

Puntos clave
- Los puestos de envasado manual, de kits y de reproceso rara vez tienen PLC (controlador lógico programable), así que a menudo faltan en el OEE de la línea.
- Cuente la unidad terminada en un punto fijo, como la cinta de salida o una bandeja llena, no las manos.
- Una parada es un hueco sin ninguna unidad terminada que supera un umbral que fija su planta. El operario confirma el motivo con un toque.
- Separe la espera de material, el tiempo sin material y el bloqueado de las paradas propias del puesto.
- En el puesto de ejemplo, la marcha lenta costó 186 bandejas por turno, más que cualquier parada.
Para tener el OEE (eficiencia global de los equipos) de un puesto de envasado manual, ponga una cámara sobre el punto por donde salen las unidades terminadas. Registra cada paquete que pasa y cada hueco en que no pasa nada. Así el puesto tiene Disponibilidad, Rendimiento y Calidad, como las máquinas que lo rodean.
Fabrico es un software de OEE y light MES (sistema de ejecución de fabricación) para plantas de productos de gran consumo (FMCG). Sus cámaras de IA son un complemento que cuenta la producción y registra las paradas en puestos manuales y de envasado, para que un solo OEE cubra toda la línea.
¿Qué puestos manuales de una planta de FMCG necesitan OEE?
La mayoría de las líneas de FMCG funcionan con máquinas desde la llenadora hasta la encajonadora. El trabajo manual está en los extremos: packs promocionales, bandejas expositoras, kits y reproceso. Estos puestos rara vez tienen PLC, así que sus minutos viven en una hoja de recuento en papel o en ninguna parte.
Eso importa cuando el puesto manual es el paso más lento, como suele serlo un banco de envasado manual durante una promoción. Sus minutos perdidos son entonces los minutos perdidos de la línea.
| Puesto | Qué contar | Paradas habituales |
|---|---|---|
| Envasado manual: multipacks, packs de regalo, bandejas expositoras | Paquetes cerrados o bandejas llenas en la salida | Sin bandejas o estuches, sin producto aguas arriba, salida llena |
| Kits: kits de muestras, lotes | Kits terminados en la caja de retirada | Falta una pieza, prospecto equivocado, cambio de formato |
| Reproceso: reetiquetado, reenvasado | Unidades que salen de reproceso, separadas de la producción de la línea | Espera de stock retenido o de una decisión de calidad |
¿Qué debe contar la cámara en un puesto de envasado?
Cuente el producto, no a la persona. Elija un punto por donde cada unidad terminada pase una sola vez y la vista se mantenga despejada.
- Cuente la unidad que cuenta la línea. Si la llenadora cuenta tarros y el banco hace bandejas, registre bandejas y convierta con el número de unidades por pack.
- Mantenga el encuadre en el punto de terminado. La salida se ve mejor que el banco, y deja a las personas fuera de la imagen.
- Tome los rechazos de donde se detectan. El conteo bueno es el conteo de la cámara menos los paquetes malos que registra el operario o una controladora de peso.
- Diga al sistema qué se está haciendo. Dos packs promocionales pueden parecerse, así que el formato viene de la orden o del operario.
Antes de fiarse del conteo, compárelo con un recuento a mano durante unos cuantos turnos completos. Nuestra guía de OEE con visión artificial para montaje manual trata esa prueba y cómo fijar un tiempo de ciclo ideal para el trabajo humano.
¿Qué cuenta como parada en un puesto manual?
Una parada es un hueco sin ninguna unidad terminada en el punto de terminado que dura más que un umbral. Ninguna norma lo fija. Una parada menor suele ser de uno o dos minutos, así que elija un umbral que encaje con el pack y manténgalo en todos los turnos.
Las pausas más cortas aparecen como marcha lenta dentro del Rendimiento. Los huecos más largos se registran como paradas, cada una con un clip corto.
La cámara ve que la producción se detuvo, pero no siempre por qué. Esperar estuches y esperar a un supervisor pueden parecer lo mismo. Así que la cámara sugiere un motivo y el operario lo confirma con un toque desde una lista corta:
- Espera de material: no hay bandejas, estuches, prospectos ni etiquetas en el banco.
- Sin material: no llega producto de la máquina aguas arriba.
- Bloqueado: la salida está llena porque el paso siguiente está parado.
- Cambio de formato: un pack promocional o un kit nuevo.
Una pausa planificada sale del tiempo planificado, igual que un puesto sin nadie planificado en él. Pero un empaquetador al que se llevan a cubrir otra línea es una parada, codificada como personal.
¿Cómo entra un puesto manual en el OEE de la línea?
Se aplican los mismos tres factores que en cualquier máquina. Nuestra guía de cálculo del OEE tiene las cuentas completas.
- Disponibilidad = tiempo en marcha / tiempo de producción planificado.
- Rendimiento = tiempo de ciclo ideal x unidades contadas / tiempo en marcha. Fije el ideal por formato de pack para el puesto, nunca por persona.
- Calidad = unidades buenas / unidades contadas.
Después ponga el puesto en la misma línea de tiempo que la llenadora y la envolvedora. Los minutos sin material van a la máquina aguas arriba que se paró primero, y los minutos bloqueados a la de aguas abajo. Nuestra guía de OEE de la encajonadora muestra la misma separación en una máquina automática.
¿Cómo se mantiene la cámara en el proceso y no en la persona?
Esto decide si el puesto tendrá cámara o no. En Alemania, el comité de empresa codecide sobre cualquier equipo que pueda supervisar el comportamiento o el rendimiento, aunque nadie lo pretenda. En Francia, se consulta al CSE (el comité de empresa) antes de la instalación.
- Apunte la cámara a la salida y al material, no a las caras.
- Informe el OEE por puesto, línea y turno, nunca por operario con nombre.
- Use el clip para mostrar la causa: un estante de bandejas vacío, un palé de estuches que llegó tarde.
- Acuerde por escrito quién ve los clips y para qué, antes de instalar la primera cámara.
Un puesto de una sola persona necesita un cuidado especial, porque sus cifras pueden señalar a una persona. Nuestra guía sobre cámaras en línea de producción sin vigilancia trata la política y la instalación.
Ejemplo resuelto: ¿cuánto pierde un turno en un puesto de envasado manual?
Línea de ejemplo (cifras ilustrativas, no de un cliente): un banco de envasado manual al final de una línea de salsas. Dos empaquetadores meten 6 tarros en una bandeja expositora para una promoción de distribución. El tiempo de ciclo ideal es de 20 segundos por bandeja, es decir, 3 bandejas por minuto, durante 450 minutos planificados.
| Estado | Minutos | Se carga a |
|---|---|---|
| Envasando, bandejas saliendo por la salida | 372 | Nadie |
| Sin material, no llegan tarros de la etiquetadora | 30 | Etiquetadora |
| Esperando bandejas vacías, 6 x 4 minutos | 24 | Suministro de material |
| Cambio de formato a una nueva bandeja promocional | 15 | Cambio de formato |
| Bloqueado, salida llena, paletizadora parada | 9 | Paletizadora |
| Total | 450 |
La cámara contó 930 bandejas. La controladora de peso rechazó 12 por faltarles un tarro, así que 918 fueron buenas.
- Disponibilidad = 372 / 450 = 82,7%.
- Rendimiento = 930 x 20 segundos = 310 minutos, y 310 / 372 = 83,3%.
- Calidad = 918 / 930 = 98,7%.
- OEE = 0,827 x 0,833 x 0,987 = 68,0%. Comprobación: 918 x 20 segundos = 306 minutos, y 306 / 450 = 68,0%.
- Disponibilidad, solo causas propias = (450 menos 39) / 450 = 91,3%. La etiquetadora y la paletizadora son responsables de 39 de los 78 minutos de parada.
Ahora convierta los minutos en bandejas. En 450 minutos el banco podía haber hecho 1.350 bandejas. Hizo 918 buenas, así que perdió 432:
- Marcha lenta, 372 menos 310 = 62 minutos: 186 bandejas.
- Sin material por la etiquetadora, 30 minutos: 90 bandejas.
- Esperando bandejas vacías, 24 minutos: 72 bandejas.
- Cambio de formato, 15 minutos: 45 bandejas.
- Bloqueado por la paletizadora, 9 minutos: 27 bandejas.
- Rechazos: 12 bandejas.
Con una contribución de $1,20 por bandeja (o €1,20 en una planta en euros), 432 bandejas son $518,40 por turno. En una promoción de 120 turnos, son $62.208. Solo cuenta como dinero si la promoción se vende entera o si las bandejas perdidas cuestan horas extra.
La mayor pérdida no es una parada. Son 62 minutos de marcha lenta que no muestra ninguna hoja de recuento. En un banco, eso suele venir de alcances largos y desplazamientos a por material, así que empiece por la distribución del puesto.
La mayor parada que el banco puede arreglar es la espera de bandejas. El clip muestra un estante de bandejas vacío, no a un empaquetador lento.
Dónde encaja Fabrico
Fabrico es una plataforma de rendimiento de fabricación con visión artificial. Funciona con el OEE y el light MES primero. No hay plan gratuito ni niveles: cada planta recibe su presupuesto.
- Registro automático de paradas a partir de las señales de máquina, y de cámaras de IA en los puestos sin PLC.
- Un clip de cámara como prueba de una parada, y el operario confirma el motivo con un toque.
- Pérdidas ordenadas por dinero, para que la marcha lenta del banco esté junto a las paradas de la llenadora.
- OEE en vivo por línea y turno, con el puesto manual dentro de la línea.
Las cámaras son un complemento de Fabrico OEE, los dispositivos se conectan en aproximadamente un mes y el despliegue completo lleva de 3 a 4 meses. Se empieza en una línea, con una línea base y una fecha de decisión acordadas de antemano. Vea la página de OEE y MES con visión artificial.
Preguntas frecuentes
¿Se puede medir el OEE de un puesto de envasado manual sin PLC?
Sí. Una cámara sobre la salida cuenta las unidades terminadas y registra los huecos en que no sale nada del puesto. Añada el tiempo planificado, el tiempo de ciclo ideal por formato y los rechazos, y tendrá los mismos tres factores que en una máquina.
¿Qué debe contar la cámara en un puesto de envasado manual?
La unidad terminada, en un punto por donde cada una pase una sola vez. Sirven un paquete cerrado en la salida, una bandeja llena en un sitio fijo o una caja cerrada en la cinta. Cuente la unidad que usa la línea, o convierta con el número de unidades por pack.
¿Cuánto tiene que durar una pausa para contar como parada?
Ninguna norma lo fija, así que elija un umbral para el puesto y manténgalo en todos los turnos. Las pausas más cortas aparecen como marcha lenta en el Rendimiento. Los huecos más largos se convierten en paradas con un clip, y el operario confirma el motivo con un toque.
¿Un puesto de reproceso debe contar en el OEE de la línea?
Dé al reproceso su propio puesto y su propio OEE. Cuente las unidades malas como pérdida de calidad en la línea que las hizo. No sume nunca por segunda vez las unidades reprocesadas a la producción de la línea, o la línea parecerá mejor de lo que funcionó.
¿La cámara mide lo rápido que envasa cada operario?
No. La cámara de Fabrico cuenta la producción del puesto y registra sus paradas, pero no mide el tiempo de ciclo manual por operario. El OEE se informa por puesto, línea y turno, así que acuérdelo por escrito con la representación de los trabajadores antes de instalar la primera cámara.
Vea sus puestos manuales en una demo
Traiga una línea con un puesto manual y su última hoja de recuento de turno. Le mostraremos adónde fueron los minutos del puesto y lo que costó cada pérdida.
Lo último de nuestro blog








Tarjetas reales de Fabrico, datos de ejemplo.