







 Вход
 Блог
OEE за ръчна опаковъчна станция: бройте продукцията с камера

Основни изводи
- Станциите за ръчно опаковане, комплектоване и преработка рядко имат PLC (програмируем логически контролер), затова често липсват в OEE на линията.
- Бройте готовата единица на едно фиксирано място, например изходящата лента или пълната табла, а не ръцете.
- Спиране е празнина без готова единица над праг, който заводът определя. Операторът потвърждава причината с едно докосване.
- Отделете чакането на материал, времето без подаване и с блокиран изход от собствените спирания на станцията.
- При примерната станция бавната работа струва 186 табли на смяна, повече от което и да е отделно спиране.
За да получите OEE (обща ефективност на оборудването) на ръчна опаковъчна станция, сложете камера над мястото, откъдето готовите единици я напускат. Тя записва всеки пакет, който минава, и всяка празнина, в която не минава нищо. Така станцията получава Availability, Performance и Quality, като машините около нея.
Fabrico е OEE и light MES (система за управление на производството) софтуер за заводи за бързооборотни стоки (FMCG). AI камерите му са допълнение, което брои продукцията и записва спиранията на ръчни и опаковъчни станции, така че един OEE покрива цялата линия.
Кои ръчни станции в един FMCG завод се нуждаят от OEE?
Повечето FMCG линии работят с машини от пълначката до опаковчика на кашони. Ръчната работа е по краищата: промоционални опаковки, дисплейни табли, комплекти и преработка. Тези станции рядко имат PLC, затова минутите им живеят на хартиен лист или никъде.
Това е важно, когато ръчната станция е най-бавната стъпка, както често е маса за ръчно опаковане по време на промоция. Тогава изгубените ѝ минути са изгубени минути на линията.
| Станция | Какво да се брои | Чести спирания |
|---|---|---|
| Ръчно опаковане: мултипакове, подаръчни опаковки, дисплейни табли | Затворени пакети или пълни табли на изхода | Няма табли или кашони, няма продукт отпред, изходът е пълен |
| Комплектоване: комплекти с мостри, пакети | Готови комплекти в контейнера за извозване | Липсваща част, грешна листовка, смяна на формат |
| Преработка: преетикетиране, преопаковане | Единици, напускащи преработката, отделно от продукцията на линията | Чакане на блокирана стока или на решение от качеството |
Какво да брои камерата на опаковъчна станция?
Бройте продукта, а не човека. Изберете едно място, където всяка готова единица минава веднъж и гледката остава чиста.
- Бройте единицата, която брои линията. Ако пълначката брои буркани, а масата прави табли, записвайте табли и превръщайте с броя в опаковката.
- Дръжте кадъра на мястото за готовото. Изходът се вижда по-лесно от масата и държи хората извън кадъра.
- Вземайте брака оттам, където е открит. Годният брой е броят на камерата минус лошите пакети, които записват операторът или контролната везна.
- Кажете на системата какво се произвежда. Две промоционални опаковки може да си приличат, затова форматът идва от поръчката или от оператора.
Преди да се доверите на броя, сверете го с ръчно броене за няколко пълни смени. Нашето ръководство за OEE с компютърно зрение за ръчен монтаж описва този тест и как да зададете идеално време на цикъл за човешка работа.
Какво се брои за спиране на ръчна станция?
Спиране е празнина без готова единица на мястото за готовото, която трае по-дълго от даден праг. Никой стандарт не го определя. Малкото спиране обикновено е минута или две, така че изберете граница, която пасва на опаковката, и я пазете във всяка смяна.
По-кратките паузи се появяват като бавна работа в Performance. По-дългите празнини се записват като спирания, всяко с кратък клип.
Камерата вижда, че продукцията е спряла, но не винаги защо. Чакането на кашони и чакането на бригадир може да изглеждат еднакво. Затова камерата предлага причина, а операторът я потвърждава с едно докосване от кратък списък:
- Чакане на материал: няма табли, кашони, листовки или етикети на масата.
- Без подаване: няма продукт от машината отпред.
- Блокиран изход: изходът е пълен, защото следващата стъпка е спряла.
- Смяна на формат: нова промоционална опаковка или комплект.
Планираната почивка излиза от планираното време, както и станция, на която няма планиран човек. Но опаковчик, изтеглен да покрива друга линия, е спиране с код „персонал“.
Как ръчната станция влиза в OEE на линията?
Важат същите три фактора като при всяка машина. Нашето ръководство за изчисляване на OEE съдържа пълната математика.
- Availability = време на работа / планирано производствено време.
- Performance = идеално време на цикъл x преброени единици / време на работа. Задайте идеала за всеки формат опаковка за станцията, никога за отделен човек.
- Quality = годни единици / преброени единици.
След това сложете станцията на една времева линия с пълначката и опаковъчната машина. Минутите без подаване отиват на машината отпред, която е спряла първа, а минутите с блокиран изход на тази отзад. Нашето ръководство за OEE на опаковчика на кашони показва същото разделяне на автоматична машина.
Как да държите камерата върху процеса, а не върху човека?
Това решава дали станцията изобщо ще получи камера. В Германия работническият съвет съвместно решава за всяко оборудване, което може да следи поведение или представяне, дори когато никой няма такова намерение. Във Франция CSE (работническият съвет) се консултира преди монтажа.
- Насочете камерата към изхода и материала, не към лицата.
- Отчитайте OEE по станция, линия и смяна, никога по име на оператор.
- Използвайте клипа, за да покажете причината: празен стелаж за табли, закъсняла палета с кашони.
- Договорете писмено кой вижда клиповете и защо, преди да бъде монтирана първата камера.
Станция с един човек изисква допълнителна грижа, защото числата ѝ могат да сочат към един човек. Нашето ръководство за камери на производствената линия без наблюдение на хора описва политиката и настройката.
Разгледан пример: какво губи една смяна на станция за ръчно опаковане?
Примерна линия (илюстративни числа, не клиент): маса за ръчно опаковане в края на линия за сосове. Двама опаковчици слагат по 6 буркана в дисплейна табла за промоция в търговската мрежа. Идеалното време на цикъл е 20 секунди на табла, значи 3 табли в минута, за 450 планирани минути.
| Състояние | Минути | За сметка на |
|---|---|---|
| Опаковане, таблите излизат на изхода | 372 | Никого |
| Без подаване, няма буркани от етикетиращата машина | 30 | Етикетиращата машина |
| Чакане на празни табли, 6 x 4 минути | 24 | Снабдяване с материали |
| Смяна на формат към нова промоционална табла | 15 | Пренастройване |
| Блокиран изход, изходът е пълен, палетизаторът е спрял | 9 | Палетизатора |
| Общо | 450 |
Камерата преброи 930 табли. Контролната везна отхвърли 12 заради липсващ буркан, така че 918 бяха годни.
- Availability = 372 / 450 = 82,7%.
- Performance = 930 x 20 секунди = 310 минути, и 310 / 372 = 83,3%.
- Quality = 918 / 930 = 98,7%.
- OEE = 0,827 x 0,833 x 0,987 = 68,0%. Проверка: 918 x 20 секунди = 306 минути, и 306 / 450 = 68,0%.
- Availability само по собствени причини = (450 минус 39) / 450 = 91,3%. Етикетиращата машина и палетизаторът носят 39 от 78-те минути спиране.
Сега превърнете минутите в табли. За 450 минути масата можеше да направи 1 350 табли. Направи 918 годни, значи изгуби 432:
- Бавна работа, 372 минус 310 = 62 минути: 186 табли.
- Без подаване от етикетиращата машина, 30 минути: 90 табли.
- Чакане на празни табли, 24 минути: 72 табли.
- Смяна на формат, 15 минути: 45 табли.
- Блокиран изход заради палетизатора, 9 минути: 27 табли.
- Брак: 12 табли.
При принос от $1,20 на табла (или €1,20 в завод в еврозоната) 432 табли са $518,40 на смяна. За промоция от 120 смени това са $62 208. Това са реални пари само ако промоцията е изцяло продадена или изгубените табли струват извънреден труд.
Най-голямата загуба не е спиране. Това са 62 минути бавна работа, които никой хартиен лист не показва. На маса това обикновено идва от далечни посягания и ходене за материал, така че започнете от разположението.
Най-голямото спиране, което масата може да поправи, е чакането на табли. Клипът показва празен стелаж за табли, а не бавен опаковчик.
Къде е мястото на Fabrico
Fabrico е платформа за производствена ефективност (Manufacturing Performance Platform) с компютърно зрение. На първо място работи с OEE и light MES. Няма безплатен план и няма нива: всеки завод получава оферта.
- Автоматично записване на престоите от сигналите на машините и от AI камери на станции без PLC.
- Клип от камерата като доказателство за спиране, а операторът потвърждава причината с едно докосване.
- Загуби, подредени по пари, така че бавната работа на масата стои до спиранията на пълначката.
- OEE на живо по линия и смяна, с ръчната станция вътре в линията.
Камерите са допълнение към Fabrico OEE, устройствата се свързват за около месец, а пълното внедряване отнема 3 до 4 месеца. Започвате на една линия, с базова линия и дата за решение, договорени предварително. Вижте страницата за OEE и MES с компютърно зрение.
Често задавани въпроси
Може ли да се измерва OEE на ръчна опаковъчна станция без PLC?
Да. Камера над изхода брои готовите единици и записва празнините, в които нищо не напуска станцията. Добавете планираното време, идеалното време на цикъл за всеки формат и брака и получавате същите три фактора като при машина.
Какво да брои камерата на станция за ръчно опаковане?
Готовата единица, на едно място, където всяка минава веднъж. Затворен пакет на изхода, пълна табла на фиксирано място или затворен кашон на лентата, всичко това работи. Бройте единицата, която ползва линията, или превръщайте с броя в опаковката.
Колко дълга трябва да е паузата, за да се брои за спиране?
Никой стандарт не го определя, затова изберете един праг за станцията и го пазете във всяка смяна. По-кратките паузи се появяват като бавна работа в Performance. По-дългите празнини стават спирания с клип, а операторът потвърждава причината с едно докосване.
Трябва ли станцията за преработка да влиза в OEE на линията?
Дайте на преработката собствена станция и собствен OEE. Бройте лошите единици като загуба на качество на линията, която ги е произвела. Никога не добавяйте преработените единици към продукцията на линията втори път, иначе линията ще изглежда по-добре, отколкото е работила.
Измерва ли камерата колко бързо опакова всеки оператор?
Не. Камерата на Fabrico брои продукцията на станцията и записва спиранията ѝ, но не измерва ръчното време на цикъл на оператор. OEE се отчита по станция, линия и смяна, затова договорете това писмено с представителите на служителите, преди да бъде монтирана първата камера.
Вижте ръчните си станции в демо
Донесете една линия с ръчна станция и листа ѝ от последната смяна. Ще ви покажем къде отидоха минутите на станцията и колко струва всяка загуба.
Свързани статии

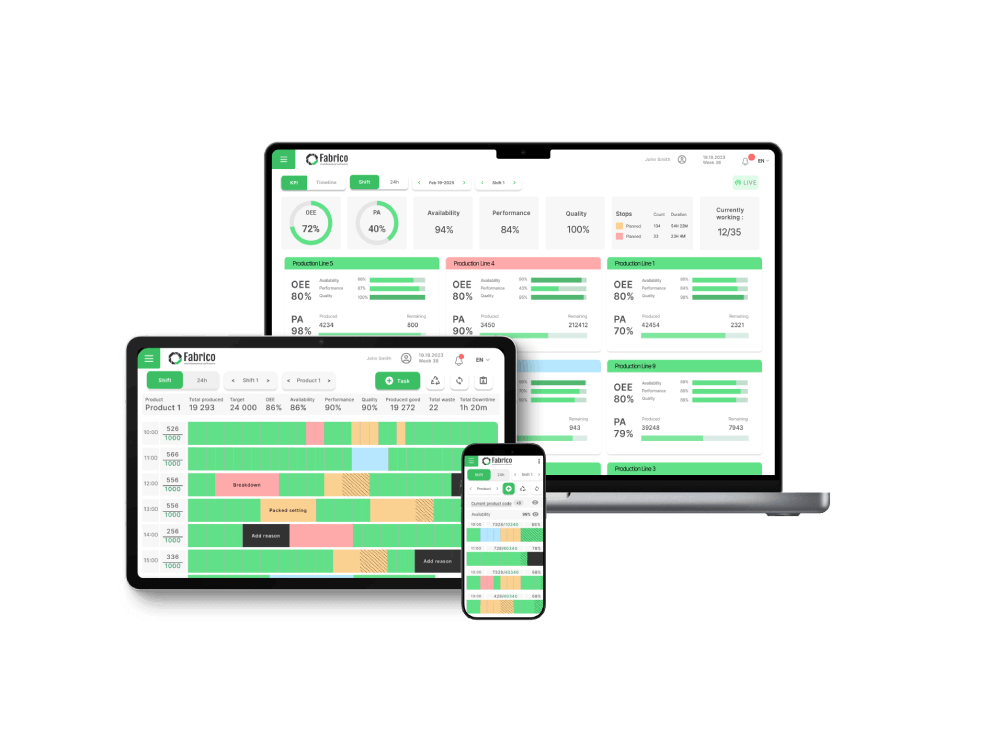









Реални плочки на Fabrico, примерни данни.