







 Zaloguj
 Blog
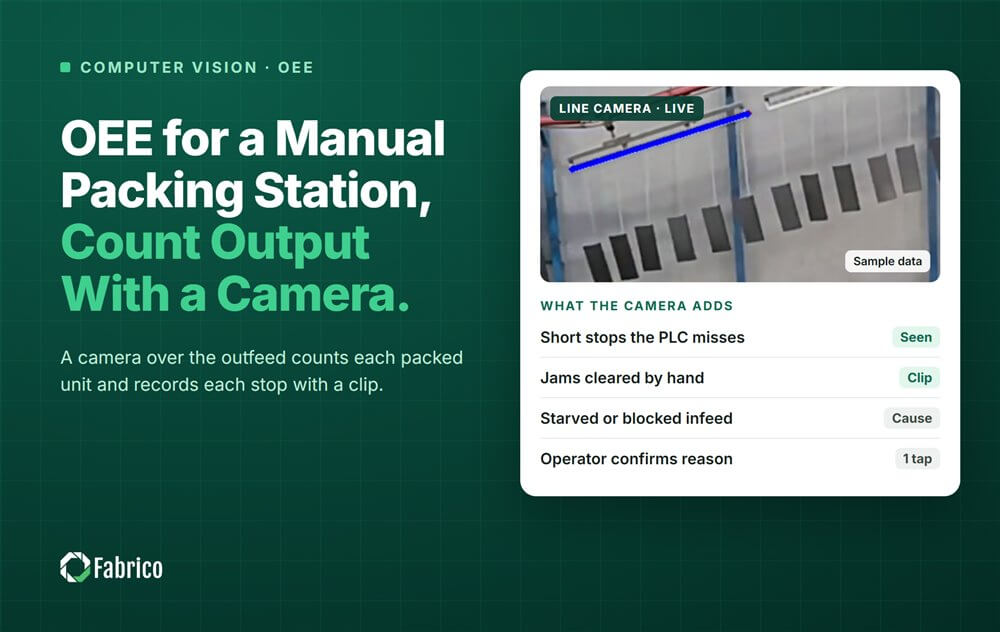
OEE dla ręcznego stanowiska pakowania: licz produkcję kamerą

Najważniejsze wnioski
- Stanowiska pakowania ręcznego, kompletacji i poprawek rzadko mają PLC (programowalny sterownik logiczny), więc często brakuje ich w OEE linii.
- Licz gotową jednostkę w jednym stałym miejscu, na przykład na taśmie odbiorczej lub w pełnej tacy, a nie ręce.
- Postój to przerwa bez gotowej jednostki dłuższa niż próg ustalony przez zakład. Operator potwierdza przyczynę jednym dotknięciem.
- Oddziel oczekiwanie na materiał, głodzenie i blokadę od postojów samego stanowiska.
- Na przykładowym stanowisku wolna praca kosztowała 186 tac na zmianę, więcej niż jakikolwiek pojedynczy postój.
Aby uzyskać OEE (całkowitą efektywność wyposażenia) na ręcznym stanowisku pakowania, umieść kamerę nad miejscem, w którym gotowe jednostki je opuszczają. Rejestruje ona każde przechodzące opakowanie i każdą przerwę, w której nic nie przechodzi. Stanowisko dostaje wtedy Dostępność, Wydajność i Jakość, tak jak maszyny wokół niego.
Fabrico to oprogramowanie OEE i light MES (system realizacji produkcji) dla zakładów produkujących dobra szybkozbywalne (FMCG). Jego kamery AI to dodatek, który liczy produkcję i rejestruje postoje na stanowiskach ręcznych i pakujących, dzięki czemu jedno OEE obejmuje całą linię.
Które stanowiska ręczne w zakładzie FMCG potrzebują OEE?
Większość linii FMCG pracuje na maszynach, od napełniarki po pakowarkę kartonów. Praca ręczna jest na obrzeżach: opakowania promocyjne, tace ekspozycyjne, zestawy i poprawki. Te stanowiska rzadko mają PLC, więc ich minuty trafiają do papierowego zestawienia albo nigdzie.
Ma to znaczenie, gdy stanowisko ręczne jest najwolniejszym krokiem, a stół pakowania ręcznego często nim jest w czasie promocji. Jego utracone minuty są wtedy utraconymi minutami linii.
| Stanowisko | Co liczyć | Typowe postoje |
|---|---|---|
| Pakowanie ręczne: multipaki, zestawy prezentowe, tace ekspozycyjne | Zamknięte opakowania lub pełne tace na taśmie odbiorczej | Brak tac lub kartonów, brak produktu z poprzedniego etapu, pełna taśma odbiorcza |
| Kompletacja: zestawy próbek, pakiety | Gotowe zestawy w pojemniku odbiorczym | Brak części, niewłaściwa ulotka, zmiana formatu |
| Poprawki: ponowne etykietowanie, przepakowanie | Jednostki opuszczające stanowisko poprawek, liczone osobno od produkcji linii | Oczekiwanie na wstrzymany towar lub decyzję jakościową |
Co kamera powinna liczyć na stanowisku pakowania?
Licz produkt, nie człowieka. Wybierz jedno miejsce, przez które każda gotowa jednostka przechodzi raz, a widok pozostaje czysty.
- Licz tę jednostkę, którą liczy linia. Jeśli napełniarka liczy słoiki, a stół robi tace, rejestruj tace i przeliczaj przez liczbę sztuk w opakowaniu.
- Trzymaj kadr na miejscu odbioru gotowych jednostek. Taśmę odbiorczą widać łatwiej niż stół, a ludzie zostają poza kadrem.
- Braki bierz z miejsca, w którym są wykrywane. Liczba dobrych to liczba z kamery minus wadliwe opakowania zarejestrowane przez operatora lub wagę kontrolną.
- Powiedz systemowi, co jest produkowane. Dwa opakowania promocyjne mogą wyglądać podobnie, więc format pochodzi ze zlecenia lub od operatora.
Zanim zaufasz liczeniu, porównaj je z ręcznym liczeniem przez kilka pełnych zmian. Nasz poradnik o OEE z wizją komputerową dla montażu ręcznego opisuje ten test i sposób ustalania idealnego czasu cyklu dla pracy ręcznej.
Co liczy się jako postój na stanowisku ręcznym?
Postój to przerwa bez gotowej jednostki w miejscu odbioru, trwająca dłużej niż próg. Nie ustala go żadna norma. Mikroprzestój to zwykle minuta lub dwie, więc wybierz próg pasujący do opakowania i stosuj go na każdej zmianie.
Krótsze przerwy pojawiają się jako wolna praca w ramach Wydajności. Dłuższe są rejestrowane jako postoje, każdy z krótkim nagraniem.
Kamera widzi, że produkcja stanęła, ale nie zawsze wie dlaczego. Oczekiwanie na kartony i oczekiwanie na brygadzistę mogą wyglądać tak samo. Dlatego kamera podpowiada przyczynę, a operator potwierdza ją jednym dotknięciem z krótkiej listy:
- Oczekiwanie na materiał: brak tac, kartonów, ulotek lub etykiet przy stole.
- Głodzenie: brak produktu z maszyny na poprzednim etapie.
- Blokada: taśma odbiorcza jest pełna, bo następny krok stoi.
- Zmiana formatu: nowe opakowanie promocyjne lub zestaw.
Planowana przerwa jest odejmowana od czasu planowanego, podobnie jak stanowisko, na którym nikogo nie zaplanowano. Ale pakowacz zabrany do obsadzenia innej linii to postój, kodowany jako obsada.
Jak stanowisko ręczne wchodzi do OEE linii?
Obowiązują te same trzy czynniki co na każdej maszynie. Nasz poradnik obliczania OEE zawiera pełne obliczenia.
- Dostępność = czas pracy / planowany czas produkcji.
- Wydajność = idealny czas cyklu x policzone jednostki / czas pracy. Ustalaj ideał dla formatu opakowania na danym stanowisku, nigdy dla osoby.
- Jakość = dobre jednostki / policzone jednostki.
Następnie umieść stanowisko na tej samej osi czasu co napełniarkę i owijarkę. Minuty głodzenia przypisz maszynie na poprzednim etapie, która stanęła pierwsza, a minuty blokady maszynie na następnym etapie. Nasz poradnik o OEE pakowarki kartonów pokazuje ten sam podział na maszynie automatycznej.
Jak utrzymać kamerę na procesie, a nie na człowieku?
Od tego zależy, czy stanowisko w ogóle dostanie kamerę. W Niemczech rada zakładowa współdecyduje o każdym wyposażeniu, które może monitorować zachowanie lub wydajność, nawet jeśli nikt tego nie zamierza. We Francji CSE (rada pracowników) jest konsultowana przed instalacją.
- Kieruj kamerę na taśmę odbiorczą i materiał, a nie na twarze.
- Raportuj OEE według stanowiska, linii i zmiany, nigdy według nazwiska operatora.
- Używaj nagrania, aby pokazać przyczynę: pusty regał na tace, spóźnioną paletę kartonów.
- Uzgodnij na piśmie, kto ogląda nagrania i po co, zanim zawiśnie pierwsza kamera.
Stanowisko jednoosobowe wymaga szczególnej ostrożności, bo jego liczby mogą wskazywać na jedną osobę. Nasz poradnik o kamerach na linii produkcyjnej bez inwigilacji omawia zasady i konfigurację.
Przykład: ile traci jedna zmiana na stanowisku pakowania ręcznego?
Przykładowa linia (liczby poglądowe, nie dane klienta): stół pakowania ręcznego na końcu linii sosów. Dwóch pakowaczy wkłada po 6 słoików do tacy ekspozycyjnej na promocję w sieci handlowej. Idealny czas cyklu to 20 sekund na tacę, czyli 3 tace na minutę, przez 450 planowanych minut.
| Stan | Minuty | Przypisane do |
|---|---|---|
| Pakowanie, tace opuszczają taśmę odbiorczą | 372 | Brak |
| Głodzenie, brak słoików z etykieciarki | 30 | Etykieciarka |
| Oczekiwanie na puste tace, 6 x 4 minuty | 24 | Zaopatrzenie w materiał |
| Zmiana formatu na nową tacę promocyjną | 15 | Przezbrojenie |
| Blokada, pełna taśma odbiorcza, paletyzator stoi | 9 | Paletyzator |
| Razem | 450 |
Kamera policzyła 930 tac. Waga kontrolna odrzuciła 12 z powodu brakującego słoika, więc 918 było dobrych.
- Dostępność = 372 / 450 = 82,7%.
- Wydajność = 930 x 20 sekund = 310 minut, a 310 / 372 = 83,3%.
- Jakość = 918 / 930 = 98,7%.
- OEE = 0,827 x 0,833 x 0,987 = 68,0%. Kontrola: 918 x 20 sekund = 306 minut, a 306 / 450 = 68,0%.
- Dostępność tylko z przyczyn własnych = (450 minus 39) / 450 = 91,3%. Etykieciarka i paletyzator odpowiadają za 39 z 78 minut postojów.
Teraz zamień minuty na tace. W 450 minut stół mógł wyprodukować 1 350 tac. Wyprodukował 918 dobrych, więc stracił 432:
- Wolna praca, 372 minus 310 = 62 minuty: 186 tac.
- Głodzenie przez etykieciarkę, 30 minut: 90 tac.
- Oczekiwanie na puste tace, 24 minuty: 72 tace.
- Zmiana formatu, 15 minut: 45 tac.
- Blokada przez paletyzator, 9 minut: 27 tac.
- Braki: 12 tac.
Przy marży $1,20 na tacę (lub €1,20 w zakładzie rozliczanym w euro) 432 tace to $518,40 na zmianę. W promocji trwającej 120 zmian daje to $62 208. Liczy się to jako gotówka tylko wtedy, gdy promocja jest wyprzedana lub utracone tace kosztują nadgodziny.
Największa strata to nie postój. To 62 minuty wolnej pracy, których nie pokazuje żadne papierowe zestawienie. Przy stole zwykle wynika to z dalekiego sięgania i chodzenia po materiał, więc zacznij od układu stanowiska.
Największy postój, który stół może naprawić sam, to oczekiwanie na tace. Nagranie pokazuje pusty regał na tace, a nie wolnego pakowacza.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance z wizją komputerową. Na pierwszym miejscu stawia OEE i light MES. Nie ma darmowego planu ani pakietów: każdy zakład dostaje indywidualną wycenę.
- Automatyczna rejestracja przestojów z sygnałów maszyn oraz z kamer AI na stanowiskach bez PLC.
- Nagranie z kamery jako dowód postoju, a operator potwierdza przyczynę jednym dotknięciem.
- Straty uszeregowane według pieniędzy, więc wolna praca przy stole stoi obok postojów napełniarki.
- OEE na żywo według linii i zmiany, ze stanowiskiem ręcznym w obrębie linii.
Kamery są dodatkiem do Fabrico OEE, urządzenia podłącza się w około miesiąc, a pełne wdrożenie trwa 3 do 4 miesięcy. Zaczynasz na jednej linii, z bazą wyjściową i datą decyzji uzgodnionymi z góry. Zobacz stronę OEE i MES z wizją komputerową.
Najczęściej zadawane pytania
Czy można mierzyć OEE na ręcznym stanowisku pakowania bez PLC?
Tak. Kamera nad taśmą odbiorczą liczy gotowe jednostki i rejestruje przerwy, w których nic nie opuszcza stanowiska. Dodaj czas planowany, idealny czas cyklu dla formatu i braki, a otrzymasz te same trzy czynniki co na maszynie.
Co kamera powinna liczyć na stanowisku pakowania ręcznego?
Gotową jednostkę, w jednym miejscu, przez które każda przechodzi raz. Sprawdzi się zamknięte opakowanie na taśmie odbiorczej, pełna taca w stałym miejscu lub zamknięty karton na taśmie. Licz jednostkę, której używa linia, albo przeliczaj przez liczbę sztuk w opakowaniu.
Jak długa musi być przerwa, by liczyła się jako postój?
Nie ustala tego żadna norma, więc wybierz jeden próg dla stanowiska i stosuj go na każdej zmianie. Krótsze przerwy pojawiają się jako wolna praca w Wydajności. Dłuższe stają się postojami z nagraniem, a operator potwierdza przyczynę jednym dotknięciem.
Czy stanowisko poprawek powinno wchodzić do OEE linii?
Daj stanowisku poprawek własne stanowisko i własne OEE. Wadliwe jednostki licz jako stratę jakości na linii, która je wyprodukowała. Nigdy nie dodawaj poprawionych jednostek do produkcji linii po raz drugi, bo linia będzie wyglądać lepiej, niż pracowała.
Czy kamera mierzy, jak szybko pakuje każdy operator?
Nie. Kamera Fabrico liczy produkcję stanowiska i rejestruje jego postoje, ale nie mierzy czasu cyklu pracy ręcznej dla poszczególnych operatorów. OEE jest raportowane według stanowiska, linii i zmiany, więc uzgodnij to na piśmie z przedstawicielami pracowników, zanim zawiśnie pierwsza kamera.
Zobacz swoje stanowiska ręczne podczas demo
Przynieś jedną linię ze stanowiskiem ręcznym i zestawienie z ostatniej zmiany. Pokażemy, gdzie poszły minuty stanowiska i ile kosztowała każda strata.
Najnowsze wiadomości z naszego bloga








Prawdziwe kafelki Fabrico, dane przykładowe.