







 Zaloguj
 Blog

Wzór na produkcję na godzinę: jak obliczyć liczbę sztuk na godzinę

Najważniejsze wnioski
- Weź dobre sztuki i podziel je przez planowane godziny zmiany.
- Nie używaj godzin pracy. Ukrywają postoje.
- Podziel wynik przez nominalną wydajność na godzinę, a otrzymasz OEE zmiany.
- Śledź go godzina po godzinie. Średnia ze zmiany ukrywa słabą pierwszą godzinę.
Produkcja na godzinę to najprostsza liczba na hali, a zarazem ta, którą najczęściej liczy się na trzy różne sposoby. Ten poradnik daje jeden wzór, przeliczoną zmianę i błędy, przez które liczba kłamie.
Fabrico, oprogramowanie OEE i light MES z kamerami AI, liczy dobre sztuki na godzinę z sygnału maszyny dla każdej linii i zmiany. Poniższa metoda działa tak samo na papierze i w arkuszu kalkulacyjnym.
Jaki jest wzór na produkcję na godzinę?
Produkcja na godzinę mówi, ile dobrych sztuk linia wytwarza w ciągu jednej godziny czasu planowanego.
Produkcja na godzinę = dobre sztuki / planowane godziny produkcji
- Dobre sztuki to sztuki, które przeszły kontrolę jakości za pierwszym razem. Braki i poprawki się nie liczą.
- Planowane godziny produkcji to godziny, w których linia miała pracować. Weź długość zmiany i odejmij planowane przerwy oraz planowane postoje, na przykład zaplanowane mycie.
Wybierz jedną jednostkę i trzymaj się jej. Nalewarka liczy butelki, pakowarka liczy kartony. Przeliczaj przez wielkość opakowania, żeby każda maszyna mówiła tym samym językiem.
Dzielić przez godziny planowane czy przez godziny pracy?
Dziel przez godziny planowane. To najczęstszy błąd przy tym wzorze.
Jeśli dzielisz przez godziny pracy, każda awaria i każde przezbrojenie znikają z liczby. Linia, która stała dwie godziny, wciąż może pokazywać dobrą wydajność. Wydajność pracy przydaje się tylko do jednego pytania: jak szybko linia idzie, gdy pracuje?
Trzymaj więc trzy wskaźniki osobno i nazywaj je jasno:
- Nominalna wydajność na godzinę: ile maszyna wąskiego gardła może wyprodukować przy prędkości nominalnej. Nalewarka o wydajności 300 butelek na minutę daje 18 000 na godzinę.
- Wydajność pracy: wszystkie wyprodukowane sztuki / godziny pracy. Pokazuje straty prędkości i mikroprzestoje.
- Produkcja na godzinę: dobre sztuki / godziny planowane. Zgadza się z tym, co wysłałeś.
Nasz poradnik o wydajności rzeczywistej i projektowej wyjaśnia, skąd bierze się różnica między dwiema pierwszymi.
Przykład: ile dobrych butelek na godzinę wyprodukowała jedna zmiana?
Przykładowa linia (liczby poglądowe, nie klient): nalewarka butelek o wydajności nominalnej 300 butelek na minutę. Zmiana trwa 8 godzin z 30-minutową przerwą, więc czas planowany to 450 minut, czyli 7.5 godziny.
- Postoje w trakcie zmiany: 60 minut. Czas pracy = 450 minus 60 = 390 minut, czyli 6.5 godziny.
- Napełnione butelki: 102 000. Braki: 3 000. Dobre butelki: 99 000.
- Produkcja na godzinę = 99 000 / 7.5 = 13 200 dobrych butelek na godzinę.
- Wydajność pracy = 102 000 / 6.5 = 15 692 butelki na godzinę.
- Wydajność nominalna = 300 x 60 = 18 000 butelek na godzinę.
Teraz podziel produkcję na godzinę przez wydajność nominalną: 13 200 / 18 000 = 73,3%. To jest OEE zmiany.
Możesz to sprawdzić dłuższą drogą: dostępność 390 / 450 = 86,7%, wydajność 102 000 / 117 000 = 87,2%, jakość 99 000 / 102 000 = 97,1%. Po przemnożeniu też dają 73,3%. Nasz poradnik obliczania OEE pokazuje to samo sprawdzenie na większej liczbie przykładów.
Dlaczego średnia ukrywa problem w przykładowej zmianie?
Średnia ze zmiany 13 200 na godzinę wygląda blisko celu 13 500. Godziny opowiadają inną historię. Oto ta sama przykładowa zmiana, godzina po godzinie, względem celu 13 500 dobrych butelek na planowaną godzinę, czyli 75% wydajności nominalnej.
| Godzina | Planowane minuty | Cel | Dobre butelki | Różnica |
|---|---|---|---|---|
| 1 | 60 | 13 500 | 10 200 | minus 3 300 |
| 2 | 60 | 13 500 | 14 400 | plus 900 |
| 3 | 60 | 13 500 | 14 100 | plus 600 |
| 4 | 60 | 13 500 | 13 800 | plus 300 |
| 5 (przerwa) | 30 | 6 750 | 6 900 | plus 150 |
| 6 | 60 | 13 500 | 14 400 | plus 900 |
| 7 | 60 | 13 500 | 13 500 | 0 |
| 8 | 60 | 13 500 | 11 700 | minus 1 800 |
| Zmiana | 450 | 101 250 | 99 000 | minus 2 250 |
Sześć z ośmiu godzin osiągnęło lub przekroczyło cel. Godzina 1 i godzina 8 straciły razem 5 100 butelek: powolny start i późne przezbrojenie. Napraw te dwie godziny, a zmiana skończy się 2 850 butelek na plusie, a nie 2 250 na minusie.
Przy przykładowej marży pokrycia $0,08 na butelkę różnica 2 250 butelek kosztuje $180 na zmianę. W zakładzie rozliczanym w euro, przy €0,08 na butelkę, to €180. Przy 750 zmianach w roku daje to $135 000. Tablica godzina po godzinie pozwala zespołom wyłapać to, póki zmianę da się jeszcze uratować.
Jak ustalić cel na godzinę?
Zacznij od nominalnej wydajności na godzinę, a potem zdecyduj, jaka jej część to uczciwy plan. W przykładzie zakład planował na 75% wydajności nominalnej: 18 000 x 0,75 = 13 500 dobrych butelek na godzinę.
- Ustalaj cel dla każdego SKU. Butelka 1.5 litra i butelka 0,5 litra nie napełniają się z tą samą prędkością.
- Skaluj cel do planowanych minut. Godzina z 30-minutową przerwą dostaje połowę celu.
- Ustal cel przed startem zmiany. Nigdy nie zmieniaj go po złej godzinie.
Nasz poradnik o śledzeniu produkcji planowanej i rzeczywistej opisuje, co zapisać, gdy pojawia się różnica.
Jak obliczyć produkcję na godzinę w Excelu?
Użyj jednego wiersza na godzinę i czterech kolumn: godzina, planowane minuty, dobre sztuki i cel.
- Produkcja na planowaną godzinę: =C2/(B2/60), gdzie C2 to dobre sztuki, a B2 to planowane minuty.
- Cel godzinowy: =wydajność nominalna na godzinę x udział planu x B2/60.
- Różnica: =C2 minus komórka celu, z czerwonym wypełnieniem poniżej zera.
Excel sprawdza się na jednej linii. Robi się trudno, gdy liczby są wpisywane z opóźnieniem albo gdy nikt nie zapisuje, dlaczego godzina nie dowiozła.
Jakie błędy fałszują produkcję na godzinę?
- Dzielenie przez godziny pracy, przez co znikają postoje.
- Liczenie wszystkich sztuk zamiast dobrych, przez co braki wyglądają jak produkcja.
- Jeden cel dla każdego SKU na linii.
- Uśrednianie wydajności godzinowych z godzin o różnej liczbie planowanych minut.
- Pomiar na niewłaściwej maszynie. Licz na wąskim gardle, zwykle na nalewarce.
Gdzie pasuje Fabrico
Fabrico to platforma Manufacturing Performance z wizją komputerową. Na pierwszym miejscu są OEE i light MES. Fabrico zamienia produkcję na godzinę w widok na żywo według linii i zmiany.
- Automatyczna rejestracja przestojów z sygnału maszyny, więc do każdej różnicy przypisane są jej postoje.
- Operator potwierdza przyczynę jednym dotknięciem, a nagranie z kamery może posłużyć jako dowód.
- Straty uszeregowane według pieniędzy, więc godzina 1 i godzina 8 wychodzą jako pierwsze do naprawy.
Zaczynasz od pilotażu na jednej linii. Urządzenia są podłączone w około jeden miesiąc, a pełne wdrożenie trwa 3 do 4 miesięcy. Nie ma darmowego planu ani pakietów: każdy zakład dostaje indywidualną wycenę. Zobacz, jak działa ta warstwa, na naszej stronie o light MES.
Najczęściej zadawane pytania
Jaki jest wzór na produkcję na godzinę?
Produkcja na godzinę to dobre sztuki podzielone przez planowane godziny produkcji. Godziny planowane to długość zmiany minus planowane przerwy i planowane postoje. Używaj tylko dobrych sztuk, żeby braki nie liczyły się jako produkcja. Podziel wynik przez nominalną wydajność na godzinę, a otrzymasz OEE zmiany.
Czym różnią się sztuki na godzinę od wydajności pracy?
Sztuki na godzinę zwykle oznaczają dobre sztuki na planowaną godzinę, co zgadza się z tym, co wysłałeś. Wydajność pracy to wszystkie sztuki podzielone przez godziny pracy, więc pomija postoje. Wydajność pracy mówi, jak szybko linia idzie, gdy pracuje. Sztuki na planowaną godzinę mówią, co zmiana dostarczyła.
Jak obliczyć produkcję na godzinę z czasu cyklu?
Podziel 3 600 przez idealny czas cyklu w sekundach, a otrzymasz nominalną liczbę sztuk na godzinę. Czas cyklu 0,2 sekundy daje 18 000 sztuk na godzinę. Następnie pomnóż przez planowany udział prędkości nominalnej, aby ustalić uczciwy cel godzinowy dla danego produktu.
Dlaczego pierwsza godzina zmiany często jest poniżej celu?
Pierwsza godzina niesie przekazanie zmiany, kontrole rozruchowe, oczekiwanie na materiał i pierwszą dobrą sztukę po zimnym starcie. Te minuty schodzą z jednej godziny, więc wygląda ona źle, a reszta zmiany wygląda dobrze. Śledź godzinę 1 osobno i najpierw usuń jej przyczyny.
Czy produkcja na godzinę to to samo co produktywność?
Nie do końca. Produkcja na godzinę mierzy wyniki linii względem czasu. Produktywność zwykle porównuje wyniki z nakładem, takim jak roboczogodziny lub koszt. Na zautomatyzowanej linii najpierw rośnie produkcja na godzinę, a wydajność pracy idzie za nią, bo wielkość załogi pozostaje taka sama.
Przynieś jedną linię i godzinowe liczniki z zeszłego tygodnia na demo Fabrico. Pokażemy, gdzie każda godzina straciła butelki. Możesz też skontaktować się z nami z pytaniem.
Powiązane artykuły



Najnowsze wiadomości z naszego bloga








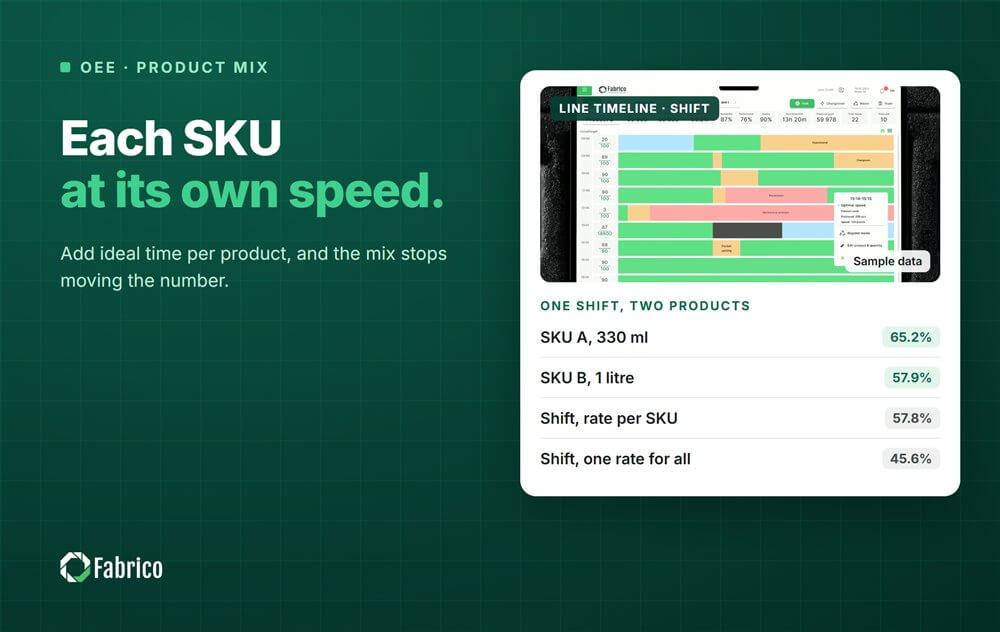
Prawdziwe kafelki Fabrico, dane przykładowe.