







 Connexion
 Blog

Formule de production horaire : comment calculer les unités par heure

Points clés
- Prenez les unités bonnes et divisez par les heures planifiées du poste.
- Laissez de côté les heures de marche. Elles masquent les arrêts.
- Divisez par la production nominale par heure et vous obtenez le TRS (OEE) du poste.
- Suivez-la heure par heure. Une moyenne de poste cache une première heure lente.
La production horaire est le chiffre le plus simple de l'atelier, et celui que l'on calcule le plus souvent de trois façons différentes. Ce guide donne une seule formule, un poste chiffré et les erreurs qui faussent le chiffre.
Fabrico, logiciel de TRS et de MES léger (light MES) avec caméras IA, compte les unités bonnes par heure à partir du signal machine, pour chaque ligne et chaque équipe. La méthode ci-dessous fonctionne de la même façon sur papier ou dans un tableur.
Quelle est la formule de la production horaire ?
La production horaire indique combien d'unités bonnes une ligne produit en une heure de temps planifié.
Production horaire = unités bonnes / heures de production planifiées
- Les unités bonnes sont celles qui sont conformes du premier coup. Les rebuts et les retouches ne comptent pas.
- Les heures de production planifiées sont les heures pendant lesquelles la ligne devait tourner. Prenez la durée du poste et retirez les pauses et les arrêts planifiés, comme un nettoyage programmé.
Choisissez une unité et tenez-vous-y. Une remplisseuse compte des bouteilles, une encaisseuse compte des caisses. Convertissez avec le colisage pour que toutes les machines parlent la même langue.
Faut-il diviser par les heures planifiées ou par les heures de marche ?
Divisez par les heures planifiées. C'est l'erreur la plus fréquente avec cette formule.
Si vous divisez par les heures de marche, chaque panne et chaque changement de format disparaissent du chiffre. Une ligne arrêtée deux heures peut encore afficher une belle cadence. La cadence de marche ne sert qu'à une question : à quelle vitesse la ligne va-t-elle quand elle tourne ?
Séparez donc trois cadences et nommez-les clairement :
- Production nominale par heure : ce que la machine goulot peut produire à cadence nominale. Une remplisseuse nominale à 300 bouteilles par minute en fait 18 000 par heure.
- Cadence de marche : toutes les unités produites / heures de marche. Elle révèle les pertes de vitesse et les micro-arrêts.
- Production horaire : unités bonnes / heures planifiées. Elle correspond à ce que vous avez expédié.
Notre guide sur la cadence réelle et la cadence nominale explique d'où vient l'écart entre les deux premières.
Exemple chiffré : combien de bouteilles bonnes par heure un poste a-t-il produit ?
Ligne type (chiffres illustratifs, pas un client) : une remplisseuse de bouteilles nominale à 300 bouteilles par minute. Le poste dure 8 heures avec une pause de 30 minutes, donc le temps planifié est de 450 minutes, soit 7.5 heures.
- Arrêts pendant le poste : 60 minutes. Temps de marche = 450 moins 60 = 390 minutes, soit 6.5 heures.
- Bouteilles remplies : 102 000. Rebuts : 3 000. Bouteilles bonnes : 99 000.
- Production horaire = 99 000 / 7.5 = 13 200 bouteilles bonnes par heure.
- Cadence de marche = 102 000 / 6.5 = 15 692 bouteilles par heure.
- Production nominale = 300 x 60 = 18 000 bouteilles par heure.
Divisez maintenant la production horaire par la production nominale : 13 200 / 18 000 = 73,3%. C'est le TRS du poste.
Vous pouvez le vérifier par le calcul long : disponibilité 390 / 450 = 86,7%, performance 102 000 / 117 000 = 87,2%, qualité 99 000 / 102 000 = 97,1%. Multipliés, ils donnent aussi 73,3%. Notre guide du calcul du TRS montre la même vérification avec d'autres exemples.
Pourquoi la moyenne cache-t-elle le problème dans le poste type ?
Une moyenne de 13 200 par heure sur le poste paraît proche d'un objectif de 13 500. Les heures racontent autre chose. Voici le même poste type, heure par heure, face à un objectif de 13 500 bouteilles bonnes par heure planifiée, soit 75% de la production nominale.
| Heure | Minutes planifiées | Objectif | Bouteilles bonnes | Écart |
|---|---|---|---|---|
| 1 | 60 | 13 500 | 10 200 | moins 3 300 |
| 2 | 60 | 13 500 | 14 400 | plus 900 |
| 3 | 60 | 13 500 | 14 100 | plus 600 |
| 4 | 60 | 13 500 | 13 800 | plus 300 |
| 5 (pause) | 30 | 6 750 | 6 900 | plus 150 |
| 6 | 60 | 13 500 | 14 400 | plus 900 |
| 7 | 60 | 13 500 | 13 500 | 0 |
| 8 | 60 | 13 500 | 11 700 | moins 1 800 |
| Poste | 450 | 101 250 | 99 000 | moins 2 250 |
Six des huit heures ont atteint ou dépassé l'objectif. Les heures 1 et 8 ont perdu à elles deux 5 100 bouteilles : un démarrage lent et un changement de format tardif. Corrigez ces deux heures et le poste finit 2 850 bouteilles en avance, et non 2 250 en retard.
Avec une marge type de $0,08 par bouteille, l'écart de 2 250 bouteilles coûte $180 par poste. Dans une usine en euros à €0,08 la bouteille, c'est €180. Sur 750 postes par an, cela fait $135 000. Le tableau heure par heure permet aux équipes de le repérer tant que le poste peut encore être sauvé.
Comment fixer l'objectif horaire ?
Partez de la production nominale par heure, puis décidez quelle part constitue un plan réaliste. Dans l'exemple, l'usine a planifié à 75% de la production nominale : 18 000 x 0,75 = 13 500 bouteilles bonnes par heure.
- Fixez l'objectif par référence. Une bouteille de 1.5 litre et une bouteille de 0,5 litre ne se remplissent pas à la même vitesse.
- Proratisez l'objectif selon les minutes planifiées. Une heure avec une pause de 30 minutes reçoit la moitié de l'objectif.
- Figez l'objectif avant le début du poste. Ne le modifiez jamais après une mauvaise heure.
Notre guide du suivi de la production prévue vs réelle indique quoi noter quand un écart apparaît.
Comment calculer la production horaire dans Excel ?
Utilisez une ligne par heure et quatre colonnes : heure, minutes planifiées, unités bonnes et objectif.
- Production par heure planifiée : =C2/(B2/60), où C2 correspond aux unités bonnes et B2 aux minutes planifiées.
- Objectif horaire : =production nominale par heure x part planifiée x B2/60.
- Écart : =C2 moins la cellule d'objectif, avec un fond rouge en dessous de zéro.
Excel convient pour une ligne. Cela se complique quand les comptages sont saisis en retard, ou quand personne ne note pourquoi une heure a raté l'objectif.
Quelles erreurs faussent la production horaire ?
- Diviser par les heures de marche, ce qui fait disparaître les arrêts.
- Compter toutes les unités, pas les unités bonnes, ce qui fait passer les rebuts pour de la production.
- Un seul objectif pour toutes les références de la ligne.
- Faire la moyenne des cadences horaires sur des heures aux minutes planifiées différentes.
- Mesurer sur la mauvaise machine. Comptez au goulot, en général la remplisseuse.
La place de Fabrico
Fabrico est une plateforme de performance industrielle dotée de vision par ordinateur. Le TRS et le MES léger passent en premier. Fabrico transforme la production horaire en vue en direct par ligne et par équipe.
- L'enregistrement automatique des arrêts à partir du signal machine, pour que chaque écart ait ses arrêts associés.
- L'opérateur confirme la cause en un geste, et un extrait vidéo de la caméra peut servir de preuve.
- Les pertes classées en argent, pour que les heures 1 et 8 apparaissent comme les premières choses à corriger.
Vous commencez par un pilote sur une ligne. Les équipements sont connectés en un mois environ, et un déploiement complet prend 3 à 4 mois. Il n'y a pas d'offre gratuite ni de paliers : chaque usine reçoit un devis. Voyez comment fonctionne cette couche sur notre page MES léger.
Questions fréquentes
Quelle est la formule de la production horaire ?
La production horaire est égale aux unités bonnes divisées par les heures de production planifiées. Les heures planifiées correspondent à la durée du poste moins les pauses et les arrêts planifiés. N'utilisez que les unités bonnes, pour que les rebuts ne comptent pas comme production. Divisez le résultat par la production nominale par heure et vous obtenez le TRS du poste.
Quelle différence entre unités par heure et cadence de marche ?
Les unités par heure désignent en général les unités bonnes par heure planifiée, ce qui correspond à ce que vous avez expédié. La cadence de marche correspond à toutes les unités divisées par les heures de marche, elle ignore donc les arrêts. La cadence de marche dit à quelle vitesse la ligne va quand elle tourne. Les unités par heure planifiée disent ce que le poste a livré.
Comment calculer la production horaire à partir du temps de cycle ?
Divisez 3 600 par le temps de cycle idéal en secondes pour obtenir les unités nominales par heure. Un temps de cycle de 0,2 seconde donne 18 000 unités par heure. Multipliez ensuite par votre part planifiée de la cadence nominale pour fixer un objectif horaire réaliste pour ce produit.
Pourquoi la première heure d'un poste est-elle souvent sous l'objectif ?
La première heure porte la passation de consignes, les contrôles de démarrage, les attentes de matières et la première unité bonne après un démarrage à froid. Ces minutes pèsent sur une seule heure, qui paraît mauvaise alors que le reste du poste semble correct. Suivez l'heure 1 à part et traitez ses causes en premier.
La production horaire est-elle la même chose que la productivité ?
Pas tout à fait. La production horaire mesure la production de la ligne par rapport au temps. La productivité compare en général la production à une ressource, comme les heures de main-d'œuvre ou le coût. Sur une ligne automatisée, la production horaire bouge en premier, et la productivité de la main-d'œuvre suit, car l'effectif de l'équipe reste le même.
Apportez une ligne et les comptages horaires de la semaine dernière à une démo Fabrico. Nous vous montrerons où chaque heure a perdu ses bouteilles, ou contactez-nous pour toute question.


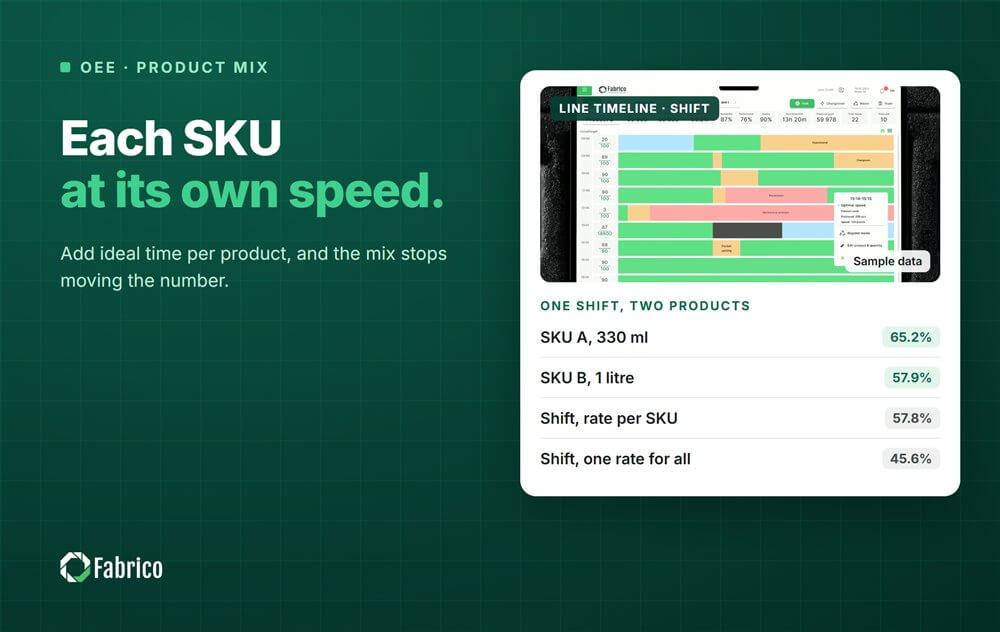









Tuiles Fabrico réelles, données d'exemple.